电镀行业还能“活”多久?——一个老工程师的忧与喜

说实话,干电镀这行快二十年了,最近几年那种“迷茫感”越来越重。电镀,这个现代工业的“美容师”,几乎撑起了从汽车到手机所有行业的表面处理需求,可我们自己呢?订单越来越薄,环保的刀悬在脖子上,年轻人压根不愿进车间……有时候深夜值班看着挂具上亮闪闪的镀件,心里五味杂陈。 不过话说回来,我倒也不是纯悲观。折腾了这么些年,踩过坑,也看到些真出路。今天就当跟老伙计们聊聊天,掏心窝子说说。

基材、前处理——别以为那就是“洗洗涮涮”

我早年学徒那会儿,师父最常骂的一句话就是:“镀不上?你先看看你那前处理,跟糊弄鬼似的!”现在想想,话糙理不糙。很多刚入行的小年轻,甚至一些半路出家的主管,总以为电镀嘛,就是把零件往槽子里一扔,通上电就齐活。大错特错! 基材的状态、脱脂彻底不彻底、酸洗活化够不够,直接决定镀层结合力。我见过太多高级镀液,最后坏在个“油印子”上。有一次,给一家知名的汽配厂做镀锌镍合金,盐雾试验总过不了96小时,切片一看,结合线全是微小的黑斑。查了三天三夜,最后发现是冲压车间新换的防锈油,里头有种硅系添加剂极难去除,常规的碱性脱脂根本搞不定。后来逼得我们上了超声波加电解脱脂的复合前处理线,成本是上去了,但良率从70%一下子拉到99%。你说气不气人?一个破油,难死英雄汉!
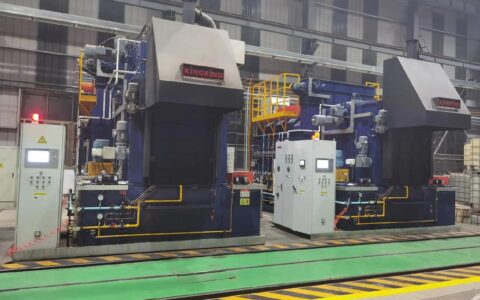
电镀生产线前处理除油浸泡槽现场
电镀生产线前处理除油浸泡槽现场
还有个常被忽视的点——挂具。挂具设计不合理,电流分布就不均匀,深镀能力再好的工艺也白搭。我遇到过一个case,镀硬铬的活塞杆,总是两头粗中间细,废品率高得离谱。调了无数回阳极、搅拌,最后无意中把挂具的挂钩从两点接触改成四点弹性接触,问题立马好转。所以啊,干电镀,眼睛不能只盯着镀槽,得往前看,往最不起眼的地方看。

无氰电镀——想说爱你不容易

一提无氰电镀,干过十年以上的老师傅十个有八个要皱眉头。没办法,氰化物体系那种稳定、分散能力、深镀能力,就像个温柔的旧情人,缺点再大你也忘不了。但环保的大棒挥下来,尤其这两年,各地对含氰废水的监管严到变态,不用无氰,厂子都可能直接关停。 问题是,无氰真的全能替代吗?先说碱性无氰镀锌,我自己的生产线跑过两年,深镀能力确实比氰化镀锌差一截,复杂件或者管状件的内孔,经常镀不上或者很薄,只能靠提高电流密度硬推,结果镀层粗糙,钝化后颜色发花。后来我们退而求其次,部分件转到酸性无氰镀锌,光亮性不错,效率也高,可酸脆问题又冒出来了,有些需要受力弯折的弹片,一折就爆皮。没办法,只能加调质处理……成本又上来了。
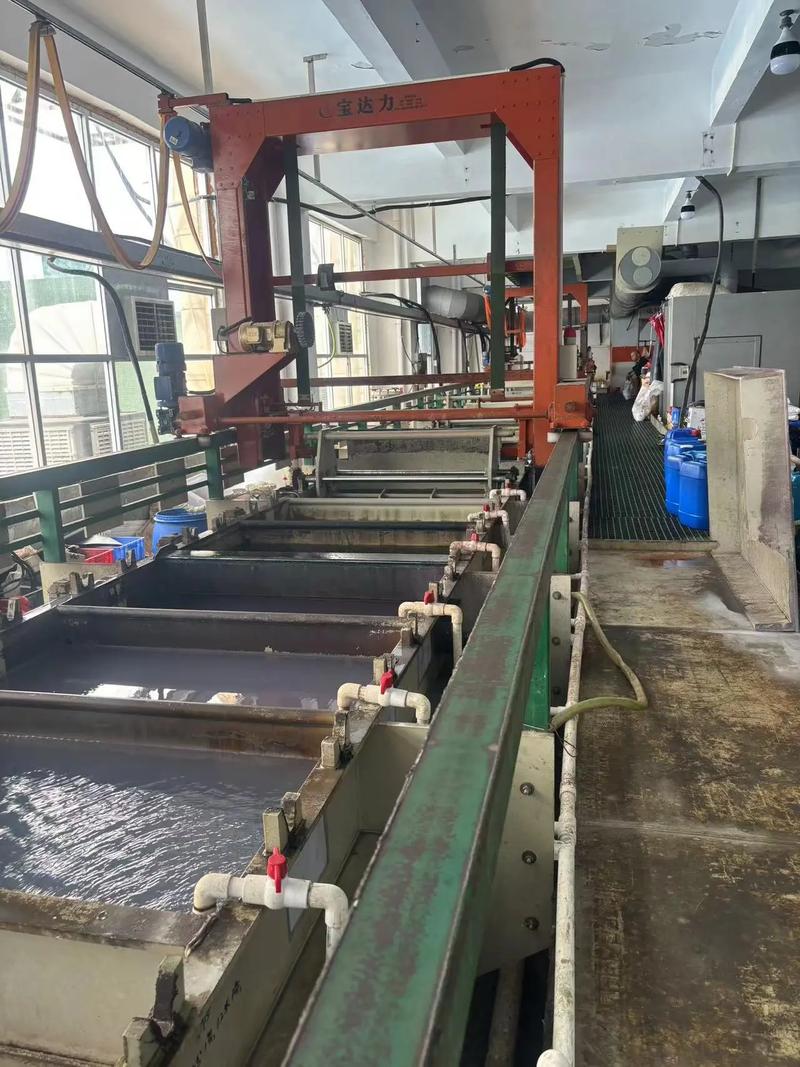
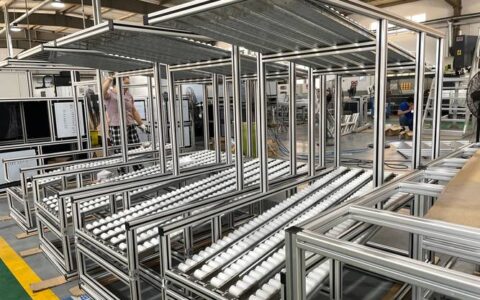
滚镀锌生产线无氰碱性镀槽操作
滚镀锌生产线无氰碱性镀槽操作
你看,现实就是这样:无毒、便宜、性能好,不可能三角。不过也不是没盼头,这几年有些添加剂厂商搞出了新一代的“无氰碱铜”工艺,我试过小样,在铁基体上的置换问题抑制得相当漂亮。虽然暂时还不能完全替代氰化镀铜做厚铜底层,但至少是条路。所以每次有人问我:电镀会不会被取缔?我就回一句:没电镀,你手机壳上那层亮闪闪从哪来?但技术必须往前走,疼也得走。 问:我厂里加工的一些精密螺纹件,镀镍后老是堵孔,怎么办? 答:这太常见了。首先要检查你的镀液分散能力和电流密度分布。如果是挂镀,试试用辅助阳极或者阴极屏蔽;如果是滚镀,看看是不是零件装载量太大,导致孔内溶液交换不足。另外,前处理酸洗如果过度,把螺纹尖角腐蚀圆了,也会让镀层优先沉积在孔口,形成“架桥”堵孔。还有就是脉冲电镀,对深孔有一定的整平效果,但设备投入大。说白了,得一项项排查,没有万能药。

废水零排放——是馅饼还是陷阱?

现在搞电镀的,哪个园区不要求“零排放”?听着高大上,实际上里头的坑深着呢。我当初也被忽悠上了套膜浓缩加蒸发结晶的系统,以为一劳永逸。结果呢?膜堵得你怀疑人生,电镀废水里的钙镁硅,还有前处理带进来的油份,分分钟把膜通量砍掉一半。最讽刺的是,蒸发出来的那堆混合废盐,成分复杂,含重金属,根本不算“产品”,最后还得按危废处理,一吨处置费五六千,比直接委外处理废水还贵! 后来我痛定思痛,重新搞了分质分流。把含氰、含铬、含镍、含铜的漂洗水分开,高浓度回收,低浓度用离子交换加反渗透。尤其镀锌钝化那部分含铬废水,单独收集用化学还原沉淀,污泥压滤后铬泥还能卖给冶炼厂回收。虽然整个系统弄得跟蜘蛛网似的,管道阀门多到记不住,但运行成本实打实降下来了。所以啊,别信设备厂家的鬼话,零排放得因地制宜,没那个技术力量,不如老老实实做个预处理,交给有资质的集中处理中心。 问:我是做装饰性镀铬的小厂,现在要求三价铬镀铬,但颜色发乌,客户不接受,有解吗? 答:三价铬镀铬和六价铬比,颜色确实偏蓝白,没有那种略带黄调的“亮铬”感,这是晶体结构决定的。但可以通过调整镀液组分来改善,比如加入铁系添加剂,能让色泽接近六价铬。不过控制难度大,电流密度区间窄。另一个办法是镀后浸一层薄薄的钝化膜,调整色度。还有,跟客户沟通也很重要,解释三价铬环保无毒是趋势,现在很多汽车内饰件都指定用了,观念慢慢在变。实话,想让三价铬一模一样,目前不大现实。

智能化,救得了这行吗?

最后扯点远的。这两年工业4.0的风吹得猛,但电镀车间的智能化,真不是装几个传感器、上个MES那么简单。我们试过自动加药系统,基于安时计的,结果添加剂的消耗模型根本不准,因为温度、带出量、杂质积累都会影响。最后又退回人工霍尔槽打片调整,被外人笑“高科技企业还用这么土的办法”。可有什么办法?电镀是个活的工艺,经验占比太重。 不过有些东西是真香。我们上了槽液在线分析仪,实时监控主盐、pH、温度,配合自动补加,至少把浓度的波动降了下来。特别是铝阳极氧化线,酸浓度的稳定对膜厚均匀性影响巨大,以前靠人工两小时滴定一次,现在数据实时传到中控室,趋势不对手机立马报警。下一步我还真想把电源换成可控硅整流器,能存波形那种,将来好追溯每挂产品的“出生证明”。 说这么多,其实就想表达:电镀这行死不了,但靠老一套吃饭的日子肯定没了。你得懂材料、懂化学、懂机械,还得懂点环保法规和智能化,比搞芯片的都累。可每次看到那些灰扑扑的毛坯,从线上下来变得光彩照人,又觉得,嗯,这手艺,值。 行了,又得去车间转一圈了,那台老过滤器这两天老是哆嗦,不知道又是哪根轴不对。干我们这行的,就这样,一辈子跟水、电、化学品较劲,操不完的心。但总得有人干,对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀行业还能“活”多久?——一个老工程师的忧与喜 https://www.dachanpin.com/a/tg/57767.html
赞 (0)
热处理决定模具寿命?一位老技师的真心话
上一篇 2026-06-12 07:35:18
阳极氧化的那些门道:别让细节毁了你的零件
下一篇 2026-06-12 07:36:13

相关推荐

  • PCBA 打样:电子造物的「先行探路者」

    PCBA 打样是电子设备从设计图纸走向实物的关键第一步,如同为复杂电子系统搭建的微缩试验场。这片方寸之间的电路板上,承载着工程师的设计构想,也藏着决定产品成败的细节密码。从智能手环的微型控制模块到工业设备的核心驱动板,几乎所有电子造物的诞生,都离不开打样阶段的反复打磨与验证。它不是批量生产的简单缩减,而是一场针对设计合理性、工艺可行性与性能稳定性的全面预演。…

    2025-09-22
  • 计算机视觉(CV)在工业质检中的实战心得:从“看得见”到“看得懂”

    干这行十几年了,亲眼看着机器视觉从“实验室玩具”变成工厂里的硬刚需。说实话,前几年很多老板还觉得CV是花架子,现在呢?产线上一堆相机盯着,比老师傅眼睛都好使。但你要真以为装上摄像头就能解决所有问题,那就太天真了。 今天聊点实际的——计算机视觉在工业质检里到底怎么落地,坑在哪,怎么填。不整虚的,全是血泪经验。 工业质检的痛点与CV的入场 传统质检靠人,对吧?人…

    投稿 2026-08-13
  • 解开效率密码:供应链优化如何重塑企业运营

    现代企业竞争早已超越单一产品或服务的比拼,更多体现在背后供应链体系的较量。一条运转顺畅的供应链,能让企业在成本控制、交付速度、客户满意度等多个维度占据优势;而低效的供应链则可能成为拖累企业发展的沉重包袱,导致库存积压、订单延误、成本高企等一系列问题。供应链优化并非抽象的概念,而是通过对各个环节的精细调整与重组,让整个链条从采购、生产到配送的每一步都更加合理高…

    2025-08-29
  • 车削加工实战:千万别信教科书里的“完美”参数

    还记得我第一次独立调机,看着图纸上那个±0.01mm的公差,手心全是汗。教科书第387页说,精车用0.1mm/r的进给,结果呢?表面粗糙度直接超差,刀尖还崩了。我当时真想把那本书扔了——当然,后来才知道,错不在书,在于我只信书。 干了十五年车床,最深的体会就是:车削加工从来不是一套参数打天下。机床刚性、工件材质、装夹方式、甚至冷却液浓度,每一个变量都可能把“…

    2026-06-18
  • 光伏:把阳光 “变现” 的神奇操作,看完我直呼内行

    夏天的太阳总让人又爱又恨,晒得人想躲进冰箱,可它身上藏着的宝贝却能让电表转得慢一点 —— 这宝贝就是光伏。很多人听到 “光伏” 俩字就觉得是高科技术语,仿佛要戴着放大镜才能看懂,其实它的原理简单到像把冰淇淋放进冰箱就能变凉,只不过这次是把阳光变成电。你家屋顶要是装了光伏板,相当于给房子安了个 “阳光存钱罐”,晴天的时候悄悄囤电,阴天也能靠之前的储备应急,比邻…

    2025-09-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息