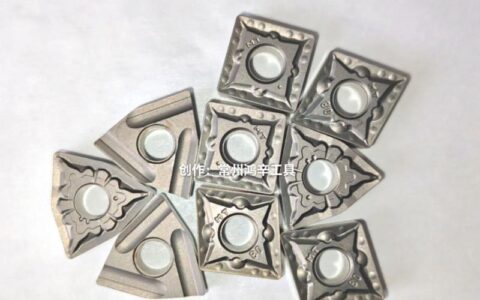
前几天有个活,材料是钛合金,客户要求表面粗糙度Ra0.4以下。车间小李直接上了把普通的硬质合金刀,结果——车出来的表面像狗啃的一样,刀尖没两下就崩了。我过去一看,唉,又是老问题。说实话,车削加工这行,有时候一个参数没设对,整批活就废了,那种懊恼……恨不得把手册吃进去。
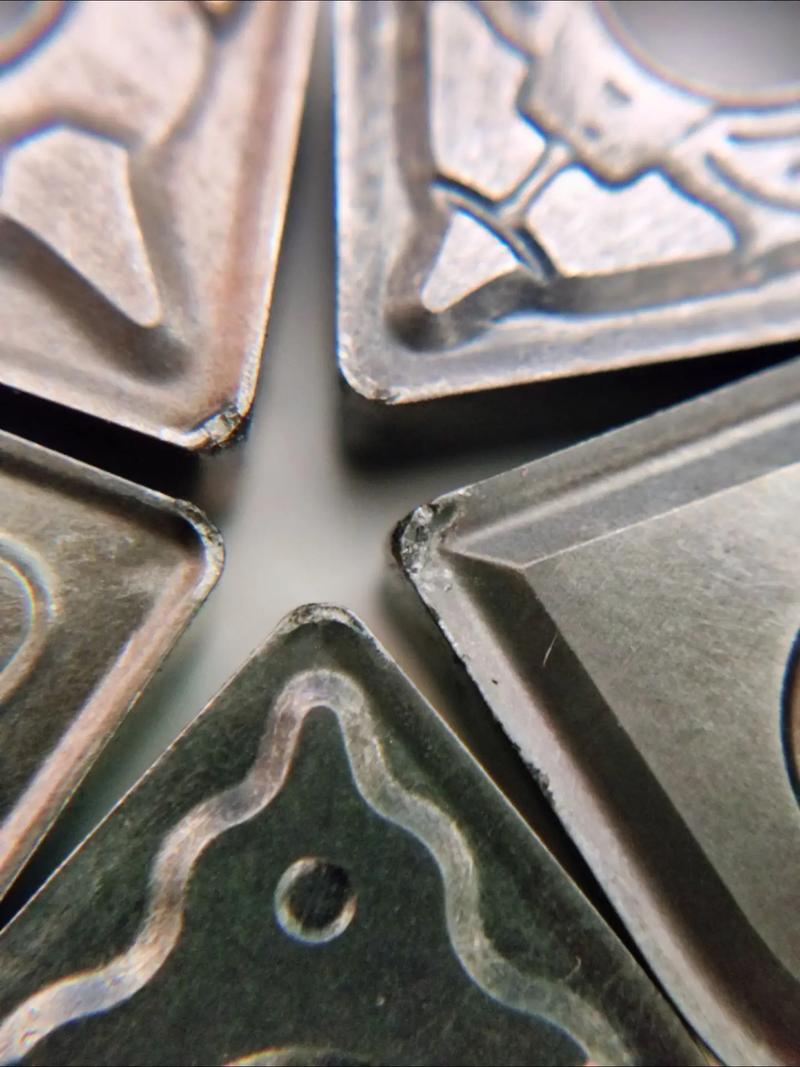
不是什么刀都能上:刀具选错了,后患无穷
很多人以为,车削嘛,无非就是刀转工件也转,有啥难的?但刀具材料不对,或者涂层没选好,你会发现切削力大了、热量散不掉,最后就是积屑瘤,表面划伤。有一次我用CVD涂层刀片干不锈钢,结果涂层剥落得厉害,换PVD涂层的,立马顺滑了。对吧,有些经验真是从报废件里堆出来的。
特别是加工难切削材料,比如镍基合金或淬硬钢,CBN刀具甚至陶瓷刀片就得考虑了。但不是说越贵越好——陶瓷刀片脆,断续切削一碰就碎!得看具体工况。前阵子试了某国产PVD涂层刀片,干HRC50以上的模具钢,寿命竟然比进口的还好,有点惊喜。所以说,刀具几何角度也不能忽略,前角后角稍微改一点,断屑效果完全不一样。
参数调调扭扭,表面质量就出来了?别迷信
年轻时候总觉得,提高切削速度就能光洁度高,后来发现太天真。速度上千了,温度飙升,刀具磨损加剧,反而振纹满布。进给量才是关键——精车时我习惯降到0.05mm/r以下,但太低了又变成挤削而不是切削,表面反而发白。还有切削深度,最后一刀小于0.1mm?如果机床刚性不好,让刀让得你想哭。
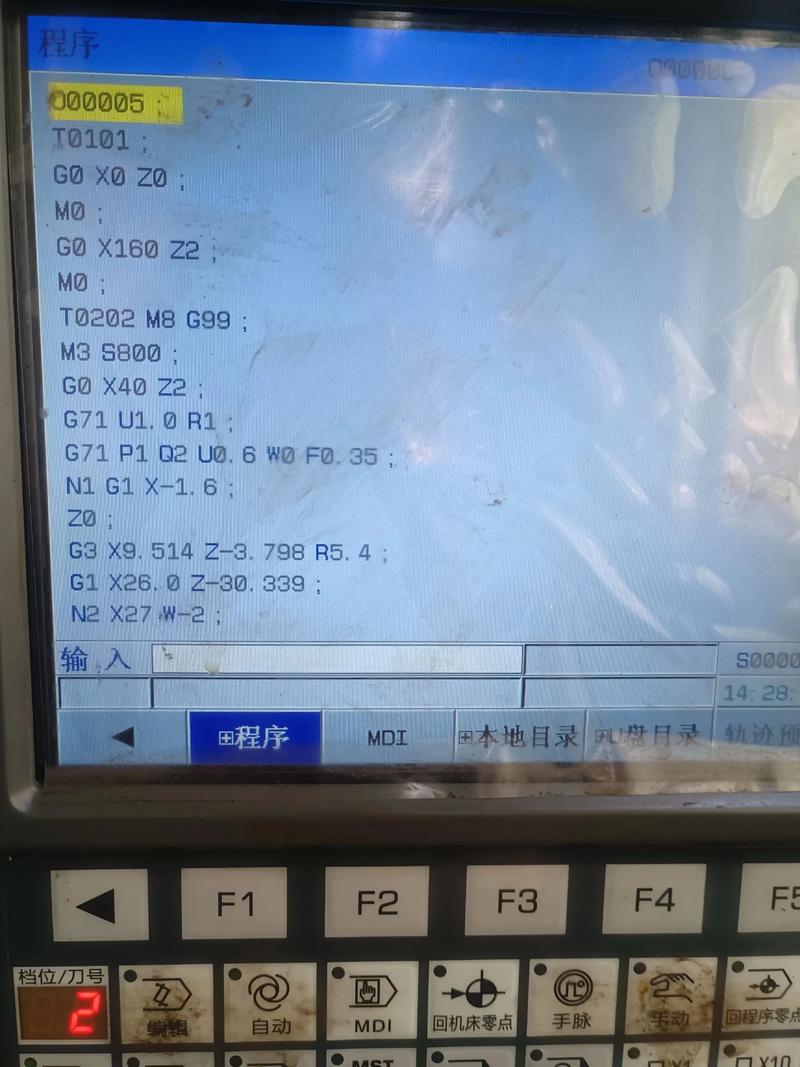
有一次干细长轴,怎么调都有颤纹。最后是加了跟刀架,并且把主偏角改到90°,问题解决。所以啊,切削液不是可有可无,但有些干式切削的场合,高压空气冷却是更好的选择。这些都得试,真的没有一劳永逸的“万能参数”。
实战问答:你关心的几个刁钻问题
问: 车削薄壁件,振得厉害,光洁度完全没法看,怎么办?
答: 这种情况我遇到太多次了。先检查装夹方式,三爪卡盘如果夹紧力不均,工件一变形就共振。换软爪、或者用开缝套筒夹持会好很多。还有,刀尖圆弧半径别太大,0.2mm以下试试;同时切削速度适当降低,避开共振区。实在不行,在工件外圆缠绕橡胶带增加阻尼,是个土办法但有效!💡
问: 切不锈钢时不断屑,缠成一条长龙,容易划伤已加工表面,有什么高招?
答: 断屑是门玄学!我从实践中摸索出:断屑槽要选对,槽宽和进给量匹配。小进给用窄槽,大进给用宽槽。另外,适当加大进给量,或者让刀尖稍低于中心高0.1-0.2mm,能改变切屑流向。如果还不断,用高压冷却液从刀背后准确定向喷射,冲击切屑根部,那叫一个爽快。❗
问: 想获得镜面效果,但车床精度一般,镜面车削可以实现吗?
答: 别强求!普通车床主轴跳动都在微米级了,想车出Ra0.1以下难度极大。但可以试金刚石刀具,配合超低进给和高转速,对有色金属比如铝、铜效果惊艳。如果工件是钢件,镜面就得靠磨削或滚压了。对了,机床必须充分预热,环境温度稳定也很关键,不然尺寸和表面都会波动。
写到这里,其实还想吐槽:现在网上好多教程都是理论一堆,真干起来不是那回事儿。车削加工,说到底是个经验活,但数据积累很重要——我每次调好一个材料的参数都会记在本子上,下次类似活直接拿来微调。几年下来,这本子比手册还管用。
最后啰嗦一句,别忽视刀具磨损监测。后刀面磨损超过0.3mm还不换刀,不仅粗糙度变差,还容易把工件表面硬化层搞出来,下道工序骂娘。有条件用在线监测系统,没条件就勤听声音、看切屑颜色,也算是一种直觉训练了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:我踩过的坑和一点实战心得,表面质量到底怎么控? https://www.dachanpin.com/a/tg/57827.html