
单元化生产:别再盲目跟风了,搞懂这几点再动手

单元化生产?老生常谈。可真正玩转的,没几家。我跑了上百个车间,见过太多“四不像”——线是U型的,人却扎堆聊天;物料在流动,可一个流做到一半就断流,半成品堆成山。看着揪心。
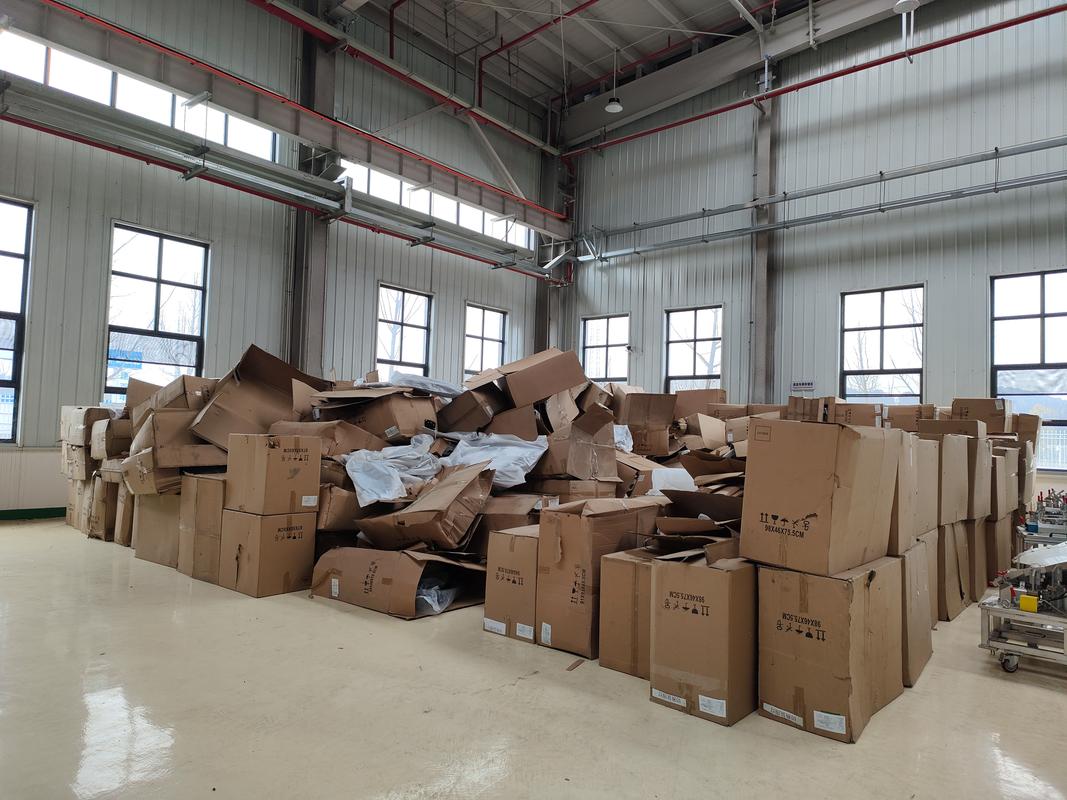
单元化生产混乱的现场物料堆积实拍
单元化生产混乱的现场物料堆积实拍

为什么你的单元化产线总是半死不活?

为什么你的单元化产线总是半死不活?
为什么你的单元化产线总是半死不活?
说穿了,很多企业把单元化生产当成了万能药,以为摆了张U型桌、把人凑在一起就万事大吉。太天真了。单元化的核心不是形状,是流动。是每个工序间的节拍配合,是作业员的多能工化,是需求拉动。缺任何一个,都是花架子。 我记得去年在东莞一家电子厂,老板兴致勃勃带我看新改造的“单元线”,结果一上午只出了20件产品,比原来流水线还少。他脸都绿了。我让他测一下各工位实际作业时间,数据出来,最长工序是焊接——11分钟,最短是检测——2分钟。线平衡率不到60%。这能跑顺畅才有鬼。单元化生产最忌讳的就是这种孤岛式工序。你以为把它们物理围成一个圈就叫单元了?错。是协同,是同步。

单元化生产到底该怎么搞?

先说个真相:单元化生产不是单一工具,是一套体系。你得先搞明白这几个关键词:一个流、拉动、柔性、平衡。一个流,就是产品一个个地流,不批量,不堆积。拉动,就是后工序需要才生产,别自己闷头做。柔性,就是今天做A,明天换B,产线能快速切换。平衡,就是各工位作业时间尽量接近,不让人等机器,也不让机器等人。
单元化生产一个流示意图
单元化生产一个流示意图
很多人问我,怎么做线平衡?说实话,这是个累活。你得先拍视频,掐秒表,把每个动作拆开看。然后把作业要素重新分配给各工位,就像拼图。目标是让每个人的总工时接近客户节拍时间。有时候甚至要设计“水蜘蛛”角色,专门负责物料补给,让作业员不离开单元区。或者采用逐兔式跟随作业:一个人从头做到尾?那对多能工要求极高。不过效果出奇地好——前提是人手够技能强。 我特别推崇U型线布置。入口和出口在同一个方向,物料搬运距离最短,也方便目视化管理。还能灵活增减人手:订单多时多加人,每人负责段短;订单少时少人,每人走更长的路线。这种伸缩性,传统直线流水线想都不敢想。可多少厂子U型线摆好了,结果一年到头都是一个定员,不敢动。人的思维没转过来,设备是活的,人却是死的。

问:我们厂品种多、批量小,单元化合适吗?

答:太合适了。单元化生产天生为多品种小批量而生。传统流水线换线要两小时,单元线可能只要十分钟。秘诀在于快换工装和成组技术。把相似工艺的产品归族,同一单元可以快速切换生产族内不同型号。我见过一个阀门厂,从加工到组装在一个单元内完成,换型时间压缩到5分钟以内。以前一个订单要等三天,现在下午下单,第二天清早就发货。老板说,以前怕小单,现在专接急单。利润还更高了。💡 但有个坑:如果你家产品工艺差异巨大,比如既有冲压又有精密研磨,那别硬塞进一个单元。要拆分。合理划分工艺单元和产品单元,别一锅烩。

问:单元化生产是不是意味着一个人要干好几个工序?员工抗拒怎么办?

答:当然。多能工是单元化的基石。但别一上来就逼人学全能——员工准给你撂挑子。我们一般分阶段:先让相邻工位交叉培训,比如操作员A学会B的活儿,B学会A的,这样两人可以互相支援。然后逐步扩大。关键要配套激励。多一项技能,加一笔技能津贴。我辅导的一家企业,技能津贴最高能拿到基础工资的30%,员工抢着学。还搞技能比武,车间气氛一下子就活了。❗ 不过也要注意人性:不是每个人都适合多能工。有的人就喜欢做单一重复工作,强迫反而不美。管理者要会看人下菜碟。把适合的人放在单能工位上,也不是不行,但要和单元目标匹配。弹性,懂吗?

从单元化迈向智能化,现在进行时

最近两三年,单元化生产又融合了数字技术。我在常熟看到一条数字化单元产线,每个工位有平板显示作业指导书,自动切换;安灯系统实时呼叫支援;AGV自动补料,作业员不用离岗。更绝的是,他们把历史生产数据喂给AI,系统会自动建议线平衡调整方案,甚至预测瓶颈。以前工程师调平衡要半天,现在点个按钮,十分钟出方案。虽然准确率不是百分百,但已经能省掉80%的工作。😲 这就是未来。
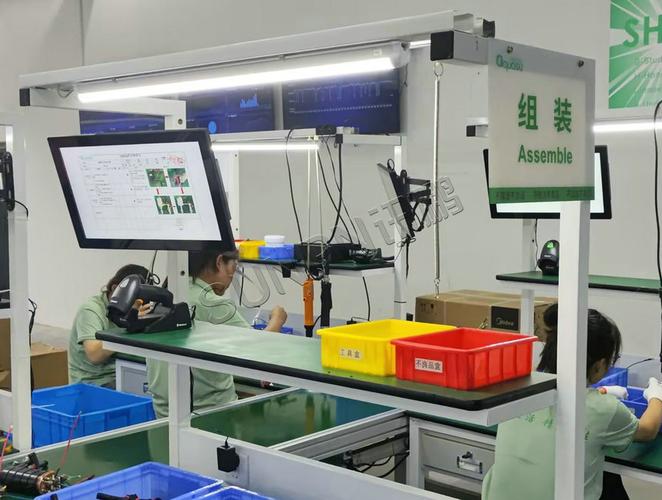
数字化单元生产工位平板显示作业指导
数字化单元生产工位平板显示作业指导
当然,投入不菲。中小企业别盲目追智能化。先把基础做好:稳定的人员、标准化作业、扎实的5S。没有这些,上什么系统都白搭。我看到太多反面教材,花了几十万上MES,结果数据全是错的,因为工人录得马虎。地基不牢,地动山摇。 最后啰嗦一句:单元化生产不是目标,是手段。目的是更快的交付、更低的库存、更高的柔性。如果生搬硬套,为了单元而单元,那还不如老老实实优化原来的流水线。真的。 好了,就聊这么多。下次再展开说水蜘蛛的标准作业书怎么编。回见。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:别再盲目跟风了,搞懂这几点再动手 https://www.dachanpin.com/a/tg/65215.html
赞 (0)
生产线平衡:别让一条瓶颈工位拖垮整个车间
上一篇 2026-07-12 16:13:50
单件流真的能落地吗?——一个老工程师的实践反思
下一篇 2026-07-12 17:22:00

相关推荐

  • 宠物:人类生活中的特殊伙伴

    宠物早已超越 “动物” 的单一属性,成为许多人生活里不可或缺的情感寄托与家庭成员。它们以各异的形态、性格和习性,为人类世界注入温暖与活力,也在漫长的共处中形成了独特的互动模式与文化现象。从街角慵懒晒太阳的猫咪,到公园中奔跑嬉戏的犬只,再到水族箱里悠然游动的观赏鱼,宠物的存在丰富了人们的生活场景,更悄然改变着人们的生活方式。 不同类型的宠物有着截然不同的魅力,…

    2025-09-20
  • 时尚:流动的文化符号与自我表达的密码

    时尚从来不是简单的衣物堆砌,也绝非转瞬即逝的潮流追逐。它像一条奔腾不息的河流,既承载着不同时代的文化记忆,又不断接纳新的思想与创意,在个体与社会之间搭建起一座独特的沟通桥梁。从巴黎时装周 T 台上的高定礼服,到街头巷尾年轻人身上的小众潮牌,从传统面料与现代剪裁的碰撞,到环保理念与设计美学的融合,时尚始终以鲜活的姿态,反映着人们对美好生活的向往,也记录着社会观…

    投稿 2025-09-10
  • 热处理为啥能决定高端轴承的寿命?90%工程师都踩过这些坑

    我最近跟一家国内头部轴承厂的总工喝茶,他拍着桌子说,现在国内材料不差,加工不差,就是热处理这步没抠透,同款GCr15,做出来的轴承寿命就是差欧美三倍。 高端轴承里,热处理才是看不见的核心竞争力 绝大多数买家挑轴承,只看表面精度和品牌logo,没人会切开看内部的晶粒度分布,更不会测残余内应力。这就给了很多小厂偷工减料的空间。淬火温度差个20度,保温时间少20分…

    投稿 1天前
  • 车削加工:老师傅私藏的高精度加工避坑与新技术指南

    刚入行的车工总觉得,车削加工不就是工件转起来,刀具往前推切料吗?有什么难的。我干了快二十年机加工,见过太多科班出来的工艺员,调个车削活干出来的零件废了一半,也见过没上过大学的老师傅,闭着眼能车出微米级精度的传动轴。这行,水真的不浅。 现在车削加工的要求早就变了 十年前,车削加工大多是做粗加工,车完还得磨,还得铣。现在不一样了,新能源汽车的传动轴、光伏设备的精…

    投稿 2026-09-27
  • 中小制造工厂落地工作研究:从拍脑袋到抠出30%产能的实战

    我见过太多制造工厂老板,一喊提产能降成本,第一反应就是买新设备、招更多工人,没人想过先挖现有流程的潜力。工作研究不是高校课堂里的老理论,更不是咨询公司用来凑报告的噱头,它就是蹲在车间里,抠每一秒无效动作、每一步多余走动的实战功夫。放在2024年这个节点,它反而比任何时候都实用——订单波动大,扩厂投资风险高,挖内部潜力就是最低成本的增长路径。 别把工作研究做成…

    投稿 2026-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息