前阵子去一家汽配厂,车间主任拉着我大倒苦水:在制品堆成山,订单交付却天天延误,工人忙得脚不沾地,可效率就是上不去。我扫了一眼现场,问了他一句:“你们这是在用‘推’的吧?”他愣了一下,我接着说,“换成‘拉’的试试,用看板。”
说实话,看板管理这东西,说出来简单得让人怀疑——不就是张卡片嘛?但它背后的逻辑,很多厂子搞了几年精益生产都没整明白。它绝不是挂个白板、贴几张便签就叫看板,那叫小学班级文化墙。
一张卡的威力:从“我想做”到“你要我做”
传统生产是典型的推式:生产计划部一拍脑袋,下个月要出1000套,于是每个工序都开足马力,前道拼命做,管你后道能不能消化。结果呢?瓶颈工序前堆满半成品,组装线却等料等到停产。这画面,多少工厂的日常?
看板直接反转了这个逻辑——后工序来拉动前工序。只有当下游消耗了物料,看板才会逆流而上,触发上游生产。换句话说,每一件产品都是被“要”出来的,而不是被“塞”过来的。我2006年在日本一家轴承厂第一次见识这个,完整一个单元下来,在制品少了四成,当时我就一个感觉:真特么聪明!
但别急着上,坑多着呢。最典型的就是把看板当成单纯的库存控制工具。不是的。它是一个暴露问题的照妖镜——因为库存一降,原本藏在堆积底下的设备故障、换模时间长、质量不稳定全暴露了。这时候你要是没有改善能力,看板一拉,线就断给你看。
电子看板是解药吗?不,搞不好是毒药
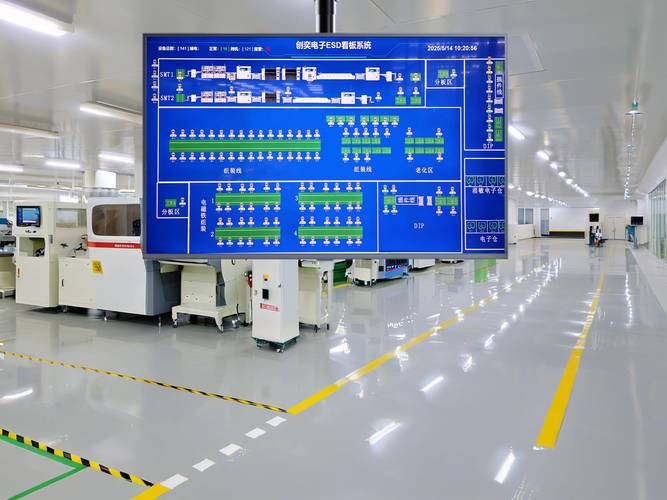
这几年数字化浪潮,电子看板(e-Kanban)很火。大屏实时数据、扫码自动流转,看起来很美。去年我去一家工程机械厂,他们花了几十万上电子看板系统,结果更乱了。为什么?因为基础数据一塌糊涂,BOM不准,工位节拍没测过,系统推了错误的看板张数,整个线边物流直接崩溃。
所以我一直坚持:先做物理看板跑顺,再谈电子化。物理看板那点“笨拙”——你必须手动回收、手动放置——恰恰强迫管理者去现场(Gemba),去感受物和信息流。这才是精益的核心。跳过这步直接上系统,不过是把混乱自动化了而已。

还有一点容易被忽视:看板不是越少越好。有老板听了精益顾问的话,拼命压缩看板数量,恨不得一张都不留。结果产线成天停线待料,工人被迫放羊。看板张数计算有个经典公式:看板数量 =(日需求 * 生产周期 * (1 + 安全系数))/ 容器容量。别拍脑袋,拿秒表测,拿数据算。
你肯定憋了一肚子问题,来吧

问:我们厂产品种类多、批量小,看板能用吗?
答:这个问题我被问了不下五十遍。能,但玩法不一样。大批量稳定产品用“定量看板”,波动大的复杂定制件,你得搞“三角看板”或“信号看板”。说白了,小批量多品种要看紧在制品的“水位线”,到了警戒点才触发生产。具体设定要结合成组技术(GT),把相似工艺的产品族拉出来,合并看板回路。千万别硬套教科书上的双卡系统,会死得很难看。
问:看板上了半年,卡不见了,员工不遵守,怎么破?
答:太正常了,刚开始都这样。人的惯性嘛。关键在于两点:第一,把看板规则写进作业标准书,培训到肌肉记忆,特别是当换线、异常时怎么处理;第二,管理者自己要以身作则,看到卡没按规定走,当场停下来复盘。不是追责,是不让问题过夜。我们当时有个做法很土但有效:每天晨会站在看板墙前过一遍,哪张卡逾期了,责任人当场说清楚原因和措施。一个月后,丢了卡全班组都会主动找。
问:电子看板和MES系统到底怎么集成?
答:先确保你的MES里工单管理、报工数据是及时准确的。电子看板说白了就是MES的触发终端——消耗信号自动生成搬运指令,传给AGV或叫料系统。但很多厂连工位报工都滞后半天,那看板就成了瞎子的眼睛,摆设。我的底线是:不达到实时报工,别碰电子看板。另外,接口要简单,别搞成天一个豪华驾驶舱,实际没人看。
最后几句掏心窝的话

看板管理绝对不是银弹。它是一面镜子,照出你生产系统的真实流动能力。如果你只想减少库存而不解决设备OEE低下、质量波动、人员技能单一这些根子问题,那看板只会让你更痛苦。但一旦跨过那个坎——流动加速、库存下降、交付准时——那种顺畅感,会让你上瘾。
说句得罪人的话:工具本身不创造价值,用工具的人才创造。别指望买套软件、挂几个卡片就自动变精益了,哪有那么好的事儿?去现场,摸清每一个节拍,算准每一张看板,然后坚持改善。这,才叫管理。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理:车间里的“无声指挥官”,真能盘活你的生产线? https://www.dachanpin.com/a/tg/65493.html