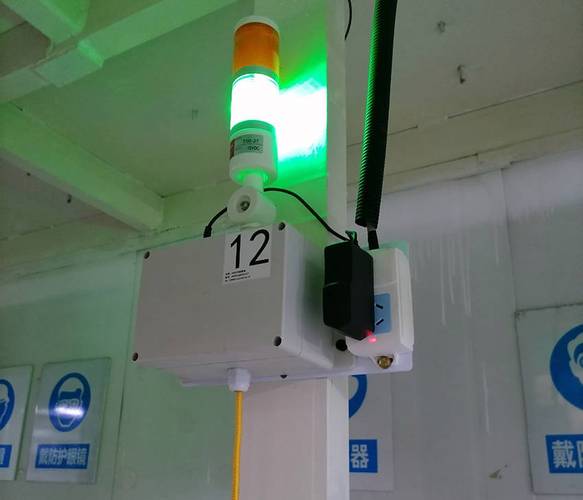
上周去了一家做汽车零部件的厂,生产线上红黄绿三色灯挂着,挺像那么回事。但产线停了半小时没人管。问班长,他说,“安灯?有啊,但按了没用,没人来。” 我当时就想骂人——这安灯系统(Andon)成了个摆设。说实话,这种场景我见得太多了。很多工厂花不少钱上了套系统,结果灯亮了,主管还在办公室喝茶,慢慢悠悠晃过来,那还叫安灯?不如叫“按了白按”。
安灯系统,本质不是那几盏灯,也不是拉绳开关。它是一种立即停线、暴露问题、快速响应的管理文化。 丰田当年搞这个,就是为了让问题无法隐藏。一根拉绳,操作工一拽,整条线停下来,所有眼睛都盯着那个工位——压力瞬间给到管理层。你想想,要是每次都拖个十几分钟才响应,工人以后还会拉绳吗?不会。他们会自己忍一忍,或者凑合着往下流,然后批量不良就出来了。更可怕的是,问题被压下去了,管理者还以为一切正常,直到客户投诉。
一根绳、一个按钮,背后是一整套异常响应机制
安灯系统的硬件真是简单到不行。一个按钮盒,一根拉绳,几个灯柱,再加个控制箱和声光报警,齐活。有的工厂甚至拿树莓派自己攒了一套,几百块钱搞定。但❗重点永远在软件,不对,在“人件”。你制度没跟上,按钮就是个寂寞。我见过一家德资的电子厂,安灯触发后,响应时间目标是30秒。30秒!班组长必须带着维修人员小跑到位,手里拿着问题升级流程图。要是3分钟内解决不了,直接停整条线,车间主任的电话立马响。那叫一个刺激。反过来,有些厂呢,灯亮了五分钟,路过的班组长看一眼,“哦,又亮了”,然后走了。走了!你说这系统还有啥用?
问:安灯系统是不是必须让整条线停下来?一停损失多大啊。
答:不一定非要全停。现代安灯系统可以分层级。工位级别:按钮后本工位灯亮,声光报警,班组长响应;产线级别:问题升级,线体减速或暂停,通知更高层;全厂级别:重大问题,比如安全或批量设备故障,全厂广播。停线确实肉疼,一分钟几十上百块,但比起做出几百个废品再返工,或者伤了人,那点损失不值一提。 而且,频繁的小停线如果处理得干净利落,反而能暴露系统性问题,推动彻底改善。所以别再纠结停不停了,该停就停,快刀斩乱麻。
数字化之后,安灯系统能玩出什么新花样?
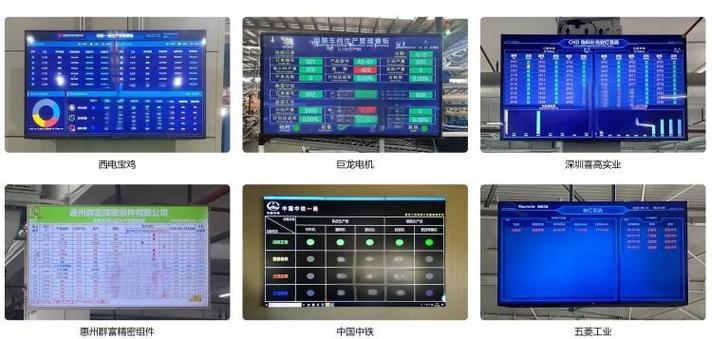
老派的安灯系统就是灯加蜂鸣器,响应全靠腿和吼。现在呢?2024年了,工业物联网(IIoT)都快烂大街了,安灯当然也要进化。现在的安灯系统可以自动采集数据:哪个工位、什么时间、什么问题代码、停了多久、谁来处理的,全进数据库。然后看板直接推送到大屏、车间主管的手机APP、甚至老板的微信。💡某家苏州的注塑厂,安灯触发后,技术员接单延迟超过90秒,系统自动升级给经理,经理手机上跳出个红包样式的通知——挺逗,但真有效,响应时间从原来平均4分钟压到了50秒。数据也不会撒谎:上个月冲压车间按钮触发最多的原因是“模具异常”,那你就知道该干嘛了,对吧?该修模具了,而不是天天骂工人手慢。

但话又说回来,数字化不是万能药。我见过一家企业,花了两百万上MES,里面嵌了个安灯模块,界面酷炫,数据分析一堆图表。结果一线工人不买账——操作屏离工位十米远,走过去点个按钮得半分钟,还不如吼一嗓子。最后他们又在工位边上装回了物理拉绳。这件事告诉我一个血淋淋的道理:安灯系统的第一优先级永远是“最快速度暴露问题”,而不是数据好看。 任何妨碍工人快速触发警报的设计,都是反人类的,是垃圾,必须砍掉。
问:小批量多品种的产线,安灯系统怎么适应?我们一天换型七八次,参数老变。
答:这正是安灯能发挥大作用的地方。换型频繁意味着出错的概率指数级上升。你可以给安灯系统预设多种异常类别——缺料、设备异常、质量偏差、安全事件,甚至“看不懂作业指导书”这种软性问题。工人拉绳时选一下代码,后台就能把对应的支持人员叫来,而不是来一个一脸懵的万能工。有些系统还能联动电子作业指导书,安灯触发时自动弹出标准应对流程,新员工也能照着操作。不过这一切的前提是:异常分类必须经过一线讨论,别坐在办公室拍脑袋,编一堆没人用的代码。
安灯系统落地的三大坑,踩过一个就算你赢
说点得罪人的实话。很多工厂的安灯系统失败,不是因为技术,全是人的问题。我总结三大坑:
第一坑:领导只想要“安灯”,不想要“停线”。 以为装上灯就是精益了,但一听说要停线立刻变脸。结果灯亮了,工人不敢按,按了也没人理,系统沦为参观时的装饰品。可悲。
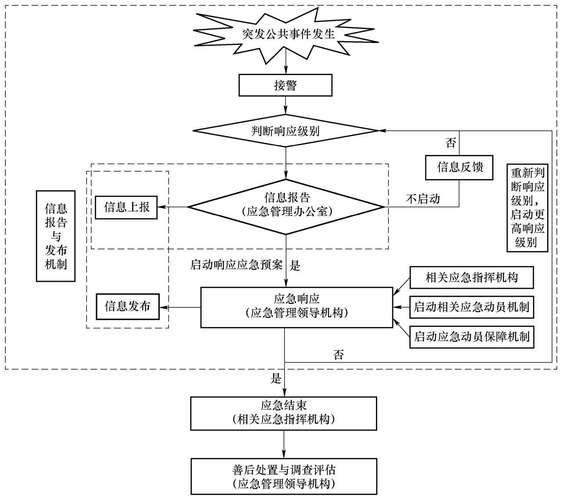
第二坑:响应流程像裹脚布。 拉了绳,先通知班组长,班组长找技术员,技术员再打电话给工程师……等人都到齐,产线停了十分钟了。响应机制必须像急诊室分诊:简易问题立即处理,疑难问题边处理边升级,并行动作,不能串行等。
第三坑:没有反馈闭环。 安灯事件处理完就完了?NO。应该记录、分析、找出根本原因,然后做防错或者改善。每个月开安灯数据分析会,把触发频率最高的问题拎出来,用PDCA(戴明环)的方法干掉它。不然同样的问题下周继续按,按到你崩溃。
问:安灯系统和看板有什么区别?感觉都是显示状态。
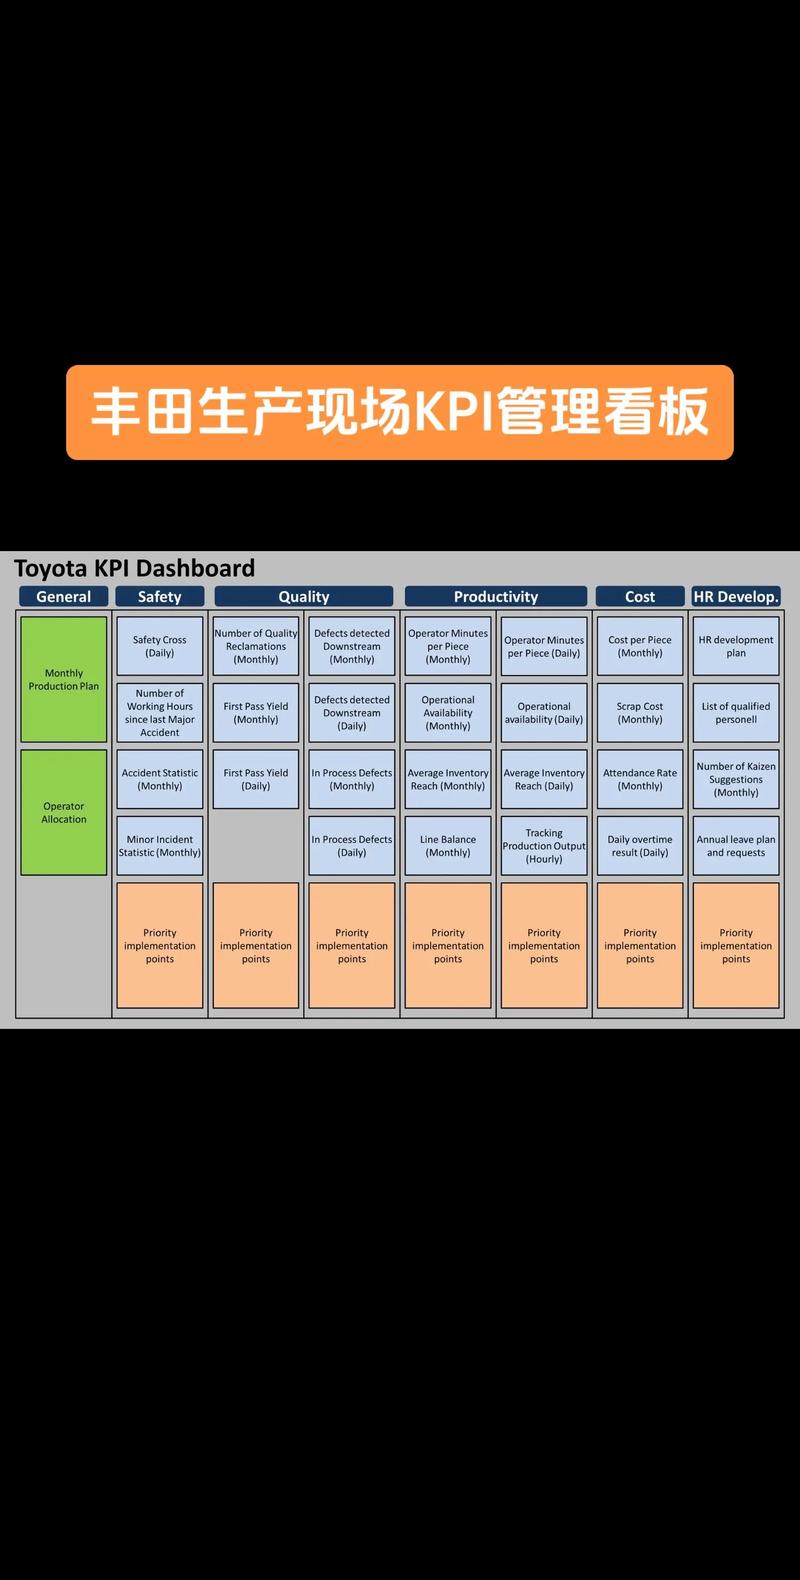
答:好问题。看板是信息雷达,告诉你计划量、产出量、异常状态等,是被动看的;安灯是求救信号,是主动触发的异常警报。两者经常结合:安灯触发了,看板上对应工位立刻变色闪烁,让整个现场都知道出问题了。但千万别混为一谈:看板是管理工具,安灯是行动触发装置。看板可以说“等等再处理”,安灯的意思是“现在!立刻!马上!”
最后,我想强调一点:安灯系统(Andon)是精益生产的基石之一,但它不负责解决问题,只负责不让问题溜走。 你工厂里那根绳,如果拉着能让人吓一跳,能让人跑起来,那这系统就活了。如果拉着像根死蛇,不如趁早拆了,还能省点电。2025年了,别再拿装饰品骗自己。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon):别让那根绳变成车间里的装饰品 https://www.dachanpin.com/a/tg/66292.html