做了十几年IE,最烦听到的一句话就是:“帮我算一下这个线的平衡率。”仿佛生产线平衡就是个算术题。算出来又能怎样?工人该偷懒还是偷懒,物料该断还是断——平衡率100%照样天天加班,信不信?
节拍时间,不是你想定就能定
许多工厂拿着客户的月需求算出T/T,然后咔咔一通分工作业。结果呢?今天急单插进来,明天设备闹脾气,后天某个工位的新手跟不上——所谓完美的节拍像个笑话。
有一次在汽配厂,生产经理拍胸脯说他的线平衡达到95%以上。我去现场一看,每个工位旁边都堆着半成品,所谓的平衡不过是把浪费藏到了在制品里。真正的线平衡,衡量的是流动,不是工位的数字游戏。
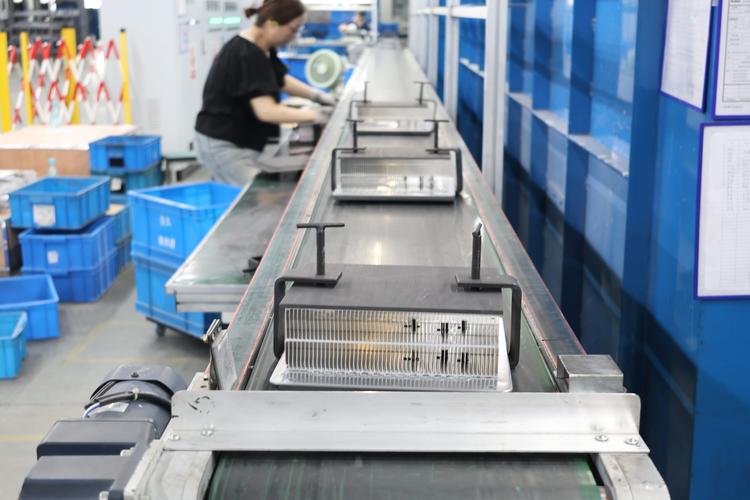
后来我们重新测了工时,发现瓶颈工位实际作业时间波动大到离谱。一个工件做顺手了只要80秒,稍微复杂一点就飙到120秒。平均下来刚好100秒TT?搞笑——这是被平均了吧。有人手快有人手慢,物料有时好加工有时难。你把波动给忽视了,平衡就是个空中楼阁。
问:线平衡到底要不要追求每个工位100%负荷?
答:千万别!这是新人常犯的错误。实际上,你至少得留出5%-10%的余量,应对波动和疲劳。追求100%负荷,就等于让生产线没有任何弹性,稍微一点干扰就全线崩溃。我见过最讽刺的是,有个电子厂把每个工位负荷做成98%,结果因为物料换型,一天停线5次——最后效率反而不到80%。平衡不是把资源榨干,而是让流动顺畅。
瓶颈漂移,看不见的魔鬼
你以为测完工时,定好作业分配就一劳永逸了?天真。
有一回,我帮一家组装线做改善。原来的瓶颈是第5工位锁螺丝,我们加了自动锁附机,节拍一下减到40秒,大家欢呼。结果第二天,瓶颈跑到第9工位测试站,因为那里需要人手判断外观,快不了。第三天,物料配送跟不上,第2工位待料——瓶颈居然飘到物流上了。这就是我说的,线平衡是动态的,瓶颈会在人、机、料之间游走。
因此,我不再迷恋一次性平衡,而是建立现场快速响应的机制。每天开班前开个10分钟站会,看昨天哪里堵了,临时调整;周会再汇总数据分析,彻底解决重复问题。这才是现实中的生产线平衡,对吧?别指望一个方案管半年。
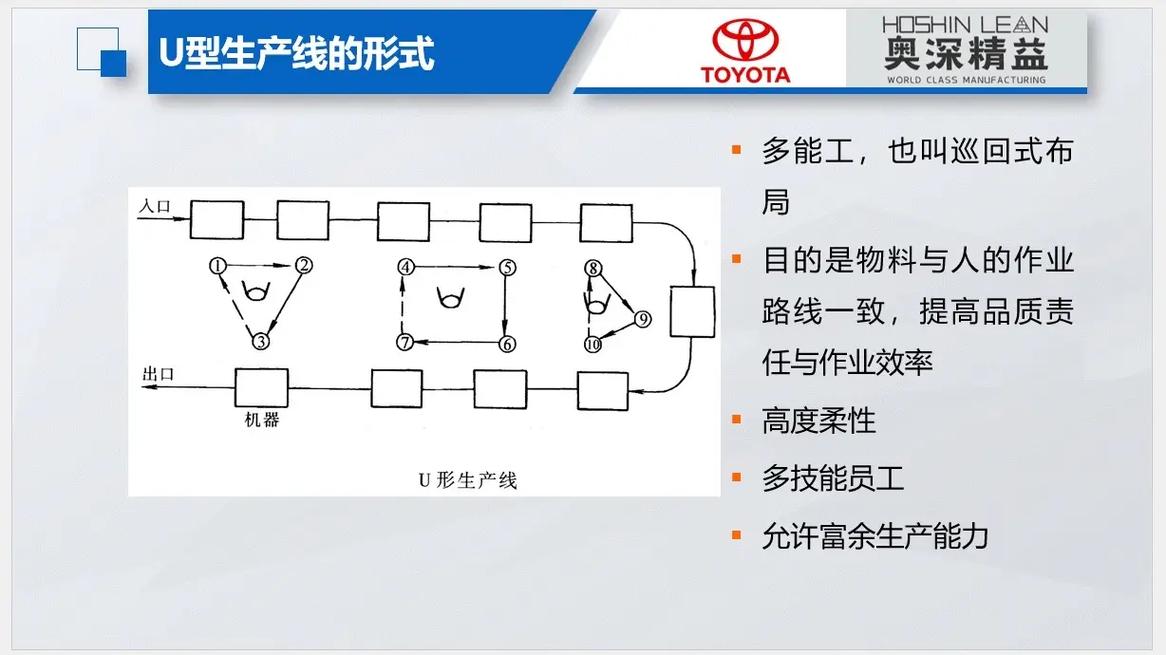
问:U型线比直线更容易平衡吗?
答:U型线的好处是灵活——多能工可以兼顾多道工序,平衡调整空间大。但别盲目跟风。如果你的产品单一,批量大,直线流水线可能更简单有效。关键还是看产品组合和工人技能。我设计过一条U型线,工人水平参差,结果入口和出口挨着,物料放多了,两边互相干扰,一团糟。后来加了挡板和定置线,才好转。所以,工装和管理配套不上,什么线型都白搭。
人的因素,永远别忘

说一千道一万,执行动作的还是人。我见过最漂亮的平衡方案,被一个老油条工位硬生生拖垮——他故意放慢速度,反正做快了也不多拿钱。所以做线平衡,如果忽略薪酬激励和人性,结局常常是:计算很丰满,现实很骨感。❗
我曾在一个民营企业,老板强制推行计件制,每个工位独立计件。结果前道拼命做,后道堆成山,在制品淹到膝盖。后来改成整线计件加关键工位津贴,大家开始互助,效率反倒升了20%。看,平衡不仅仅是IE技术,更是生产关系的调整。
现在每次辅导新工程师,我都会说:生产线平衡的终极目标不是图表上的平衡率数字,而是让物料像水一样流过去,没有停滞,没有溢出。而要达到这种状态,你需要懂工艺、懂设备、懂人,甚至懂点心理学。别只想着一劳永逸的公式。说实在的,工厂里哪有那么多标准答案?
最后,别把生产线平衡搞成运动。改善是持续的。今天平衡了,明天新订单一来可能又乱了——保持一颗平常心,和现场一起进化吧。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡,难的不是计算而是人性 https://www.dachanpin.com/a/tg/66556.html