说实话,很多工厂老板对设施布局的态度,就像对待办公室的盆栽——想起来浇点水,忙起来就忘了。可一旦新设备到了,或者产能突然跟不上,才发现地上连个下脚的地方都没有。这种临时抱佛脚的痛,我见过太多了。上个月去浙江一家注塑件厂,车间主任指着刚到的海天机苦笑:‘地方是有,但原来的设备把路堵死了,新机根本进不去。’ 物流通道被当成了暂存区,叉车得绕一个大圈才能把原料送进来。最后,他们只好拆墙。花了两万,还耽误三天生产。
这事儿让我想起十几年前刚入行时,跟着师父在丰田系供应商那学到的第一课:设施布局不是摆积木,是设计物料、人和信息的流动线。 流动顺了,成本自然降;流动磕磕绊绊,你再怎么催进度、骂团队,都白搭。可这么多年过去,很多企业还是把布局当成一次性装修,几张CAD图一画,落地就再没动过。等到问题堆成山,才急吼吼搞改善。唉,可惜了那些本可以省下的真金白银。

💡 布局的核心:不是好看,是流动
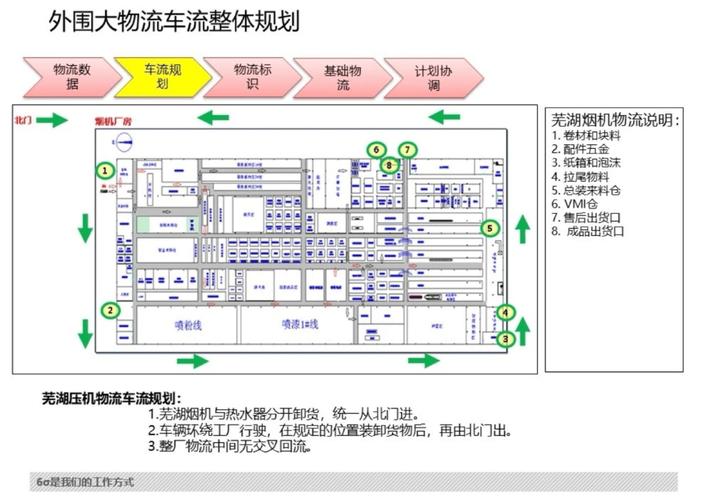
工厂里最贵的成本,往往不是机器折旧,而是看不见的搬运和等待。有数据说,生产周期里,真正增值的加工时间只占5%左右,其余95%都在等待、搬运、检验。设施布局要是没理顺,这95%里的浪费就像开了闸的水龙头。所以,我每回做项目,第一件事就是画物料流转图,把所有工序的物理位置、移动距离、搬运工具全标出来。你会发现,很多布局的初衷是好的,但车间主任为了自己班组方便,在通道上堆了东西;或者新设备硬塞进去,把原本直线流动的路径扭成了S形。
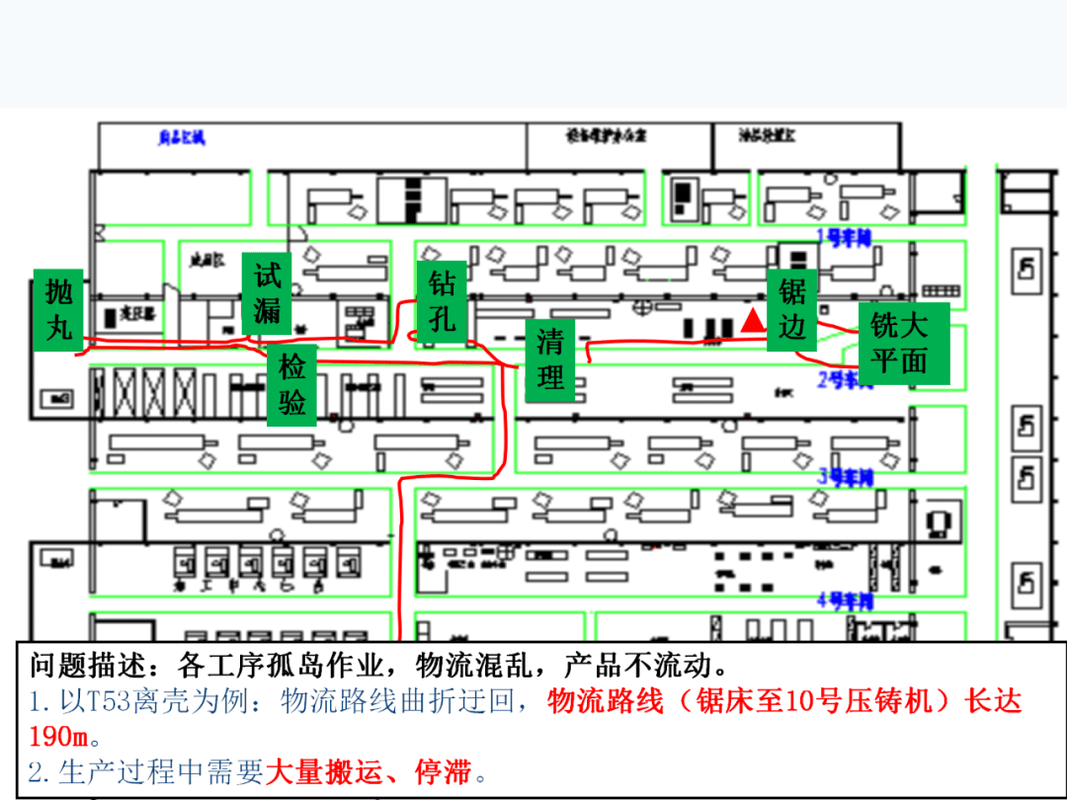
举个例子。去年一个做新能源电池壳体的案子,冲压、焊接、清洗三条线平行布置,但产品从冲压出来后要横跨整个车间才能到焊接,然后又折回来去清洗。整个流转距离快200米。我们重新做了设施规划,把清洗线挪到冲压和焊接之间,并调整设备方向,让物流路径缩短到80米以内。结果呢?光叉车油费和搬运工工时,一年省下十几万。更重要的——生产提前期从原来的三天缩短到一天半,交付能力直接上了一个台阶。老板在复盘会上拍桌子:早干嘛去了!对,这个改变并不复杂,只是打破了一些“原来就那样”的习惯。
✅ 从蓝图到落地,别掉进这几个坑

设施布局设计得再完美,落地时都会变形。我总结了几类翻车现场,各位可以对号入座:
坑一:迷信模板,生搬硬套。 不少人喜欢拿所谓的标杆布局直接套,不管是机加工还是装配,不管产品族尺寸差多少。我见过一个做非标自动化设备的厂,愣是照着汽车零部件的流水线搞设施布置,结果每台设备都是一个独立孤岛,龙门吊都进不去,最后拆了重来。布局必须跟着产品走,小批量多品种和少品种大批量,逻辑完全不同。前者要成组单元,后者才适合直线流。
坑二:忽略未来弹性。 地产行业讲究全生命周期,工厂设施布局也一样。三年前我们给一家精密零件厂做了方案,预留了AGV通道和自动料仓接口,当时被质疑“太超前、浪费面积”。结果现在上了MES和自动化车,那些预留的通道直接就用上了,连地面承重都提前考虑到了。如果没有预留,现在再砸地基、改管路,费用至少翻五倍。记住,计划赶不上变化,但好的布局要能包容变化。
坑三:轻视细节,比如地坪、照明、工位高度。 某次去一家电子厂,新车间地面没做防静电,结果SMT贴片机一跑,抛料率奇高;另一次,检测工位灯光照度不足,质检员长期视觉疲劳,错检率上升。这些看似不起眼的小节,对效率和质量的影响是持续的。所以,在设施布局方案里,必须把基础工程条件一并考虑,不能只画方块图。
❗ 数字化转型:仿真不再是奢侈品
过去搞设施布局,靠的是经验加方格纸。现在,随着工业4.0推进,数字化仿真工具越来越平民化。比如我们用过FlexSim或Visual Components,把设备模型、生产节拍、物流逻辑输进去,运行虚拟生产,瓶颈点在哪、库存堆积在哪,一目了然。去年实施的一个汽车零部件项目,初始方案在仿真里跑了8小时后,发现AGV路径交叉太多,死锁频繁。我们及时调整了设施规划中的立体仓储位置和充电区,避免了上线后的混乱。仿真成本只占项目总投资的千分之几,但避免的损失可能是几十倍。
不过,别神化技术。仿真模型再炫,输入数据不准等于垃圾。必须用真实的工艺数据、设备OEE、换型时间,否则就是高级的游戏。我更主张“粗仿真+细验证”的模式——先快速建个低精度模型,找到核心矛盾,再实地做小范围试点。这样既省钱又靠谱。
此外,数字化孪生也值得一提。建好设施布局的数字孪生体后,任何变更都能先模拟,甚至结合实时数据做动态优化。我知道有家家电巨头,通过数字孪生将新产线的布局调试周期从三周缩短到五天。对市场响应速度的提升,是颠覆性的。
问:老厂改造,不动大手术怎么改善设施布局?

答:老厂最难的是不能停产。所以我一般用“精益化微调”。第一步,搞个三天速赢活动,聚焦瓶颈工位,把周边不必要的物品清掉,重新划地面标识,调整工位器具位置。只是移动几台小设备或工作台,就能让物流缩短。再配合一些低成本自动化——比如重力滑道、流利条——减少搬运。浙江一家紧固件厂,花了两万块钱,把铁屑的排屑方向变了变,震研和清洗工序连起来,直接少了两个中间搬运工。关键是要打破部门墙,别让生产部说“设备不能动”,仓库说“面积不能少”,得让懂布局的人统盘指挥。另外,模块化家具和移动设备也是救星,老厂可以逐步用带轮子的工作站替代固定工位,随时调整布局。
问:设施布局到底该由谁主导?工业工程师还是车间主任?
答:理想的组合是工业工程(IE)牵头,车间主任深度参与。IE有系统的方法论,会做流程分析、搬运分析、从至表;车间主任最懂现场的痛点。但不能让车间主任自己定,他们往往只盯着自己管辖的区域,忽略全局。我见过最成功的案例,是成立一个跨职能团队,包括IE、生产、质量、设备维护,甚至一线班组长,用几天时间集中研讨新布局方案。大家当场画草图,搬纸箱模拟,吵得面红耳赤,但最终出来的方案落地阻力特别小。特别强调,质量部门必须参与,因为布局影响检验点设置和防错装置,忽视质量流,早晚出大问题。
回到开头的故事。现在那家注塑厂,因为重新设计了设施布局,不仅进出通畅了,还顺带调整了水电气走向,能耗都降了5%。老板后来跟我说,以前总觉得布局设计是纸上画画的虚活,吃了亏才知道,它跟现金流直接挂钩。这话,我记到现在。
搞制造,千万别把设施布局当一次性任务。市场在变,产品在变,技术也在变,布局就得跟着迭代。定期的布局审计——哪怕只是半年一次,用价值流图走一遍现场——都会让你看到改善空间。省下的都是利润,不香吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设施布局的坑,你踩过几个?——一个工业老炮的实战复盘 https://www.dachanpin.com/a/tg/66572.html