快速成型:从实验室玩具到量产前必备工序,现在到底好用不好用?

我上个月跑了珠三角三个做新能源车企的研发中心,十个项目里八个都在立项一周就掏出了1:1的样件。换十年前?你得开模,等半个月,花几十万,改个设计从头再来。这就是现在的快速成型,已经不是当年搞设计玩票的东西了。

十年变迁:快速成型早就不是3D打印的代名词

很多人一提快速成型就想到桌面3D打印机,摆车间落灰那种。不对啊,现在的快速成型覆盖了SLA光固化、SLS金属烧结、CNC快速切削、真空复模、低压灌注…只要你能在24-72小时内拿出符合设计要求的物理样件,都算这个范畴。 说实话,现在主机厂做外观验证、装配验证,哪个离得开?一款新车改十版外观太正常了,每一版都开模,光外观模具就能烧掉几百万,周期拖三个月,项目黄花菜都凉了。
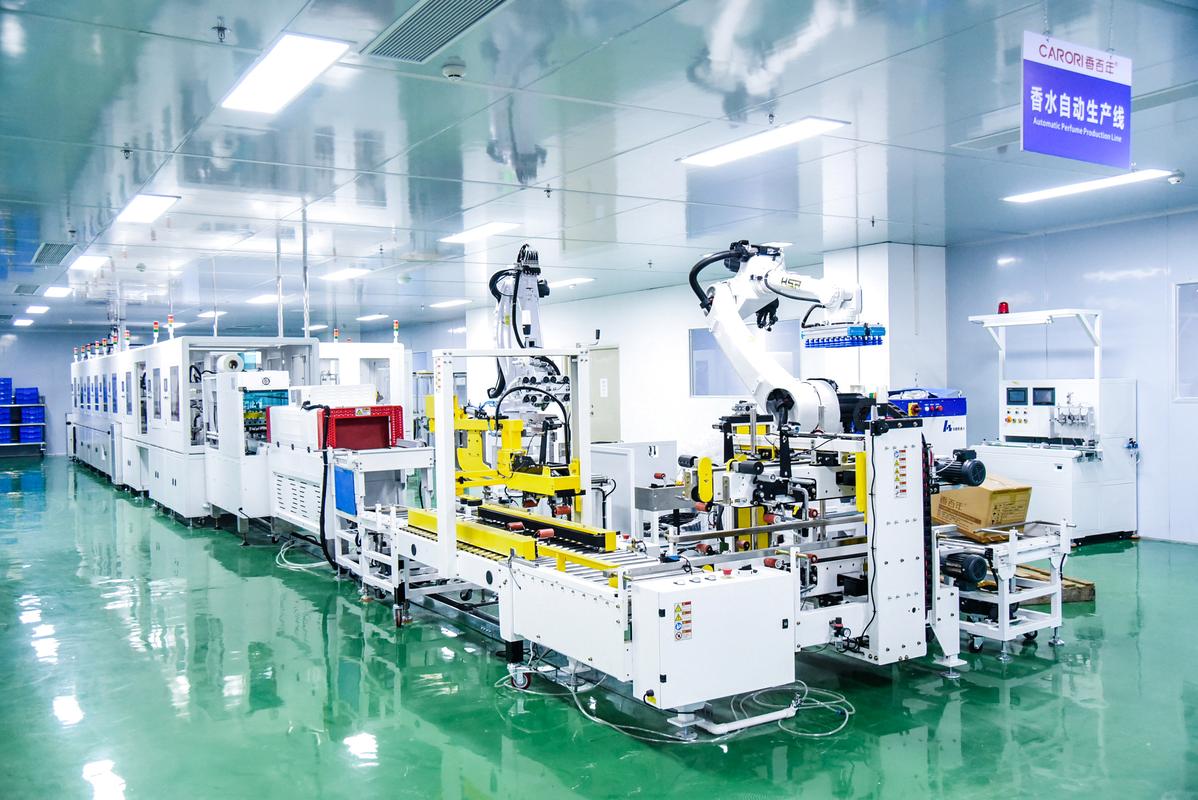
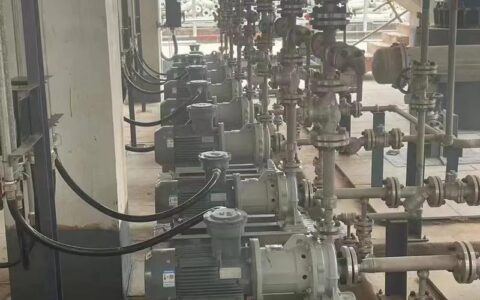
工业车间多台快速成型设备加工场景
工业车间多台快速成型设备加工场景
问:快速成型的样件能不能直接当功能件用? 答:得分场景说。如果你是做车展的外观展示样件,或者内部装配间隙验证,现在的SLA或者CNC加工的铝合金样件完全够用,甚至部分底盘测试件都能直接上车跑几千公里。但如果你要做发动机缸体这种高温高压的量产零件,那还是得开模锻打,快速成型目前还做不到批量量产级的一致性能,别被营销文案忽悠。 我去年接触一家做消费级无人机的创业公司,他们改一次机臂外观,原来开模要20万,等15天,改三次就是60万出去了,项目周期直接拖两个月。现在呢?先用快速成型打三套不同弧度的样件,拿出去飞测风阻和操控,一周就选出来最优方案,全部成本不到八千,换你你选哪个?

新手踩过最多的三个坑,我给你捋明白

不过话说回来,就算技术再成熟,第一次用的团队十个有八个会踩坑,我见过好几个创业项目本来钱就紧,栽在这里耽误进度,太可惜了。 ✅ 第一个坑:图纸没检查就发出去。提前检查模型破面是所有流程里最不能省的一步。很多年轻设计师画完图直接发STEP原文件,殊不知很多快速成型厂商的机器对模型破面不敏感,切层的时候直接错了,加工出来孔歪了,壁厚不对,最后没法用。❗一定要自己先转成STL格式,检查一遍面片有没有破洞、错位,再发出去,省得来回耽误好几天时间。 ✅ 第二个坑:盲目追求低价格。网上99块钱打印一件的商家满天飞,用的都是回收二次料,强度差一倍,精度偏0.2mm以上,你拿去做装配验证,本来设计间隙0.1mm,结果偏了0.3,根本装不上,你说怨谁?我早年刚接触快速成型的时候贪便宜,打了五个样件,四个不能用,最后还是找正规工厂重打,花了双倍的钱,亏死了。 问:找快速成型服务商,有什么选的技巧吗? 答:太简单了。如果只是打个小零件自己玩,那网上随便找性价比高的就行。如果你是工业研发项目,对精度、材料性能要求高,直接找本地有实体工厂的服务商,别找中间商赚差价。当面量尺寸改要求都方便,出了问题也能找得到人,贵个10%20%真的省心太多。
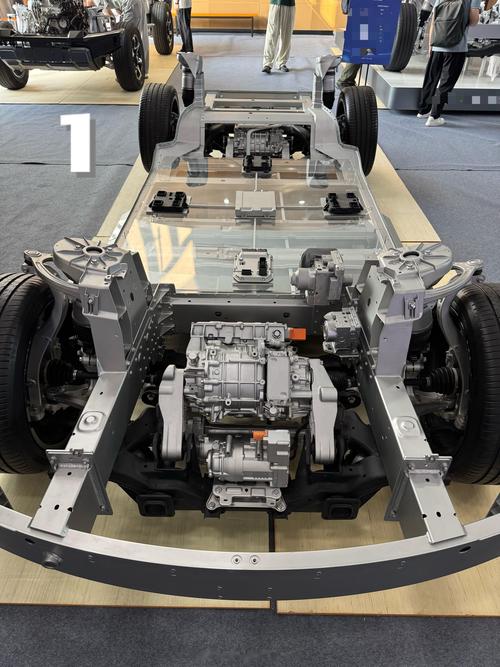
快速成型加工完成的新能源汽车底盘样件
快速成型加工完成的新能源汽车底盘样件
✅ 第三个坑:忘了要求做后处理。很多人拿了样件就直接用,SLA打印的样件本身还有支撑残留,表面粗糙度根本达不到要求,如果你要做外观喷漆或者精密尺寸测量,一定要提前跟厂商说做打磨喷砂,不然出来的效果差远了,做验证很容易得出错的结论。

2024年新玩法:快速成型已经接上小批量量产了

2024年新玩法:快速成型已经接上小批量量产了
这两年我觉得最惊喜的变化,就是快速成型早就不局限于“验证”了。很多细分领域,小批量订单直接用快速成型做成品了。 比如定制医疗假体,每个病人的骨骼尺寸都不一样,根本不可能开模批量做,直接用SLS烧结钛合金,做完抛光处理就能用,现在已经进很多三甲医院临床了。还有新能源车企的试装车,小批量几十台,原来开模做冲压件,一套模具几十万,产量少根本摊不开成本,现在直接用快速成型做复合材料结构件,强度够,成本只有开模的十分之一,周期还能从半个月缩到三天。 说实话,我上个月看到一家做私人定制改装车的厂,给客户做定制包围,全套下来用快速成型加真空复模,一周就能交车,原来要一个月,价格还降了三分之一,客户都排队约。 💡给做产品研发的朋友提个醒:现在你出了设计图,先停下来想想,哪个环节能用快速成型省成本省时间,别上来就想着开模硬干。现在一款新产品改三五版设计太正常了,每版都开模,钱烧不起,周期也耗不起,错过了市场窗口才是最大的损失。 你说十年前谁能想到,做个零件能当天就拿到手?工业研发的速度,就是被这些技术一点点拉起来的,没什么玄乎的,好用,省钱,省时间,就够了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型:从实验室玩具到量产前必备工序,现在到底好用不好用? https://www.dachanpin.com/a/tg/68201.html
赞 (0)
工业逆向工程:从测绘到国产化,帮制造业跳过数年研发弯路
上一篇 2026-08-26 02:32:46
工装夹具:被低估的量产精度“隐形守门员”
下一篇 2026-08-26 03:14:45

相关推荐

  • 工业蜜罐:藏在工控网络里的钓鱼陷阱,到底能防住多少黑客?

    上个月去珠三角一家做汽车零部件的工厂做工控安全评估,进门就看到运维主管躲在抽烟室叹气。说前一周刚防住一波针对PLC的勒索病毒,差点停线三天,损失上百万。而这次能防住,靠的不是什么几十万的下一代防火墙,是三个月前刚布的一套工业蜜罐。 什么是真正能用在工业场景的工业蜜罐? 很多人只听过网络蜜罐,没听过工业蜜罐。说白了,它就是个故意放在网络里的”假目标…

    投稿 2026-09-10
  • 科技其实藏在我们生活的小细节里

    可能很多人一提到科技,就会想到那些高大上的实验室、火箭发射或者复杂的编程代码,但其实科技早就悄悄融入了我们每天的生活,变成了那些习以为常的小细节。就像早上醒来伸手摸到的手机,晚上回家自动亮起的玄关灯,甚至是做饭时帮你精准控制火候的智能电饭煲,这些看似普通的东西,背后都藏着科技的影子,只是我们太习惯它们的存在,反而很少刻意去留意。 比如现在大家出门几乎不用带现…

    2025-09-13
  • 表面处理实战:阳极氧化工艺那些不得不说的坑与突破

    上个月去看一家供应商的新车间,刚进门就被震住了——整整两排全自动阳极氧化线,机械臂上下料行云流水,槽液自动补加,连挂具都带芯片识别。说实话,搞了十五年表面处理,这种阵仗真不多见。那厂长特得意:“老哥,你看我这产线,单班产能直接翻倍,膜厚均匀性±1.5μm,良率干到98.7%。”我凑近一瞧,确实漂亮,但眼角余光扫过废水处理区时,心里咯噔一下……那污泥压滤机锈迹…

    投稿 2026-07-31
  • 模具制造中的磨削加工——精度与效率的艰难平衡

    说实话,上周那批模具镶件报废的时候,我盯着检测报告上那0.003mm的尺寸超差,心里把能想到的环节都骂了一遍。磨削加工这东西,干得越久,越觉得它像一场高风险的赌博——你明明参数都设对了,砂轮也是新修的,可偏偏就是差了那么一口气。后来发现是冷却液喷嘴角度偏了5度,导致局部热膨胀。五度啊!就毁了整整两个晚上的工时。 今天想跟你聊聊磨削加工里那些“暗坑”,不是什么…

    2026-06-30
  • 变频驱动(VFD)选型时,我们到底在纠结什么?

    上个月去山东一家化工厂,现场那台315kW的离心泵,配的VFD居然还是十年前的型号。我问他们为啥不换,电气主管一脸苦笑:“上头说能用就行,可每次启动时那电流冲击……啧,隔壁车间的灯都跟着眨眼睛。”这就是典型的选型后遗症。 说实话,变频驱动(VFD)这东西,现在谁家厂子里还没几台?但真懂怎么选的,不多。多数人翻着样本簿——看功率,匹配电机,完事。❌ 错得离谱。…

    2026-06-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息