我跑过三十多家中小制造工厂,一半以上算设备综合效率(OEE)都是错的。算出来的数字好看,实际该缺产能缺产能,该浪费浪费,一点用没有。
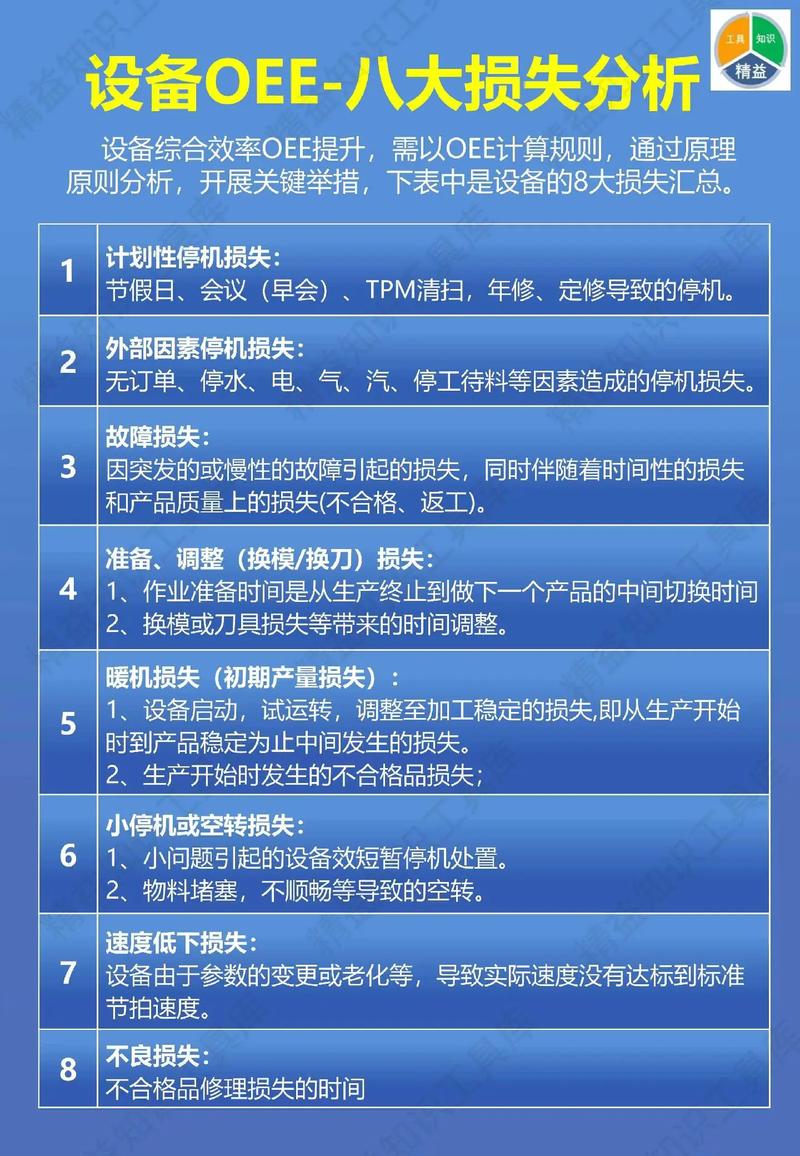
设备综合效率(OEE)的三个核心维度:可用率、性能率、合格率,但凡干过工业的都能说两句,但真到算的时候,十个有八个会在分母上动手脚。
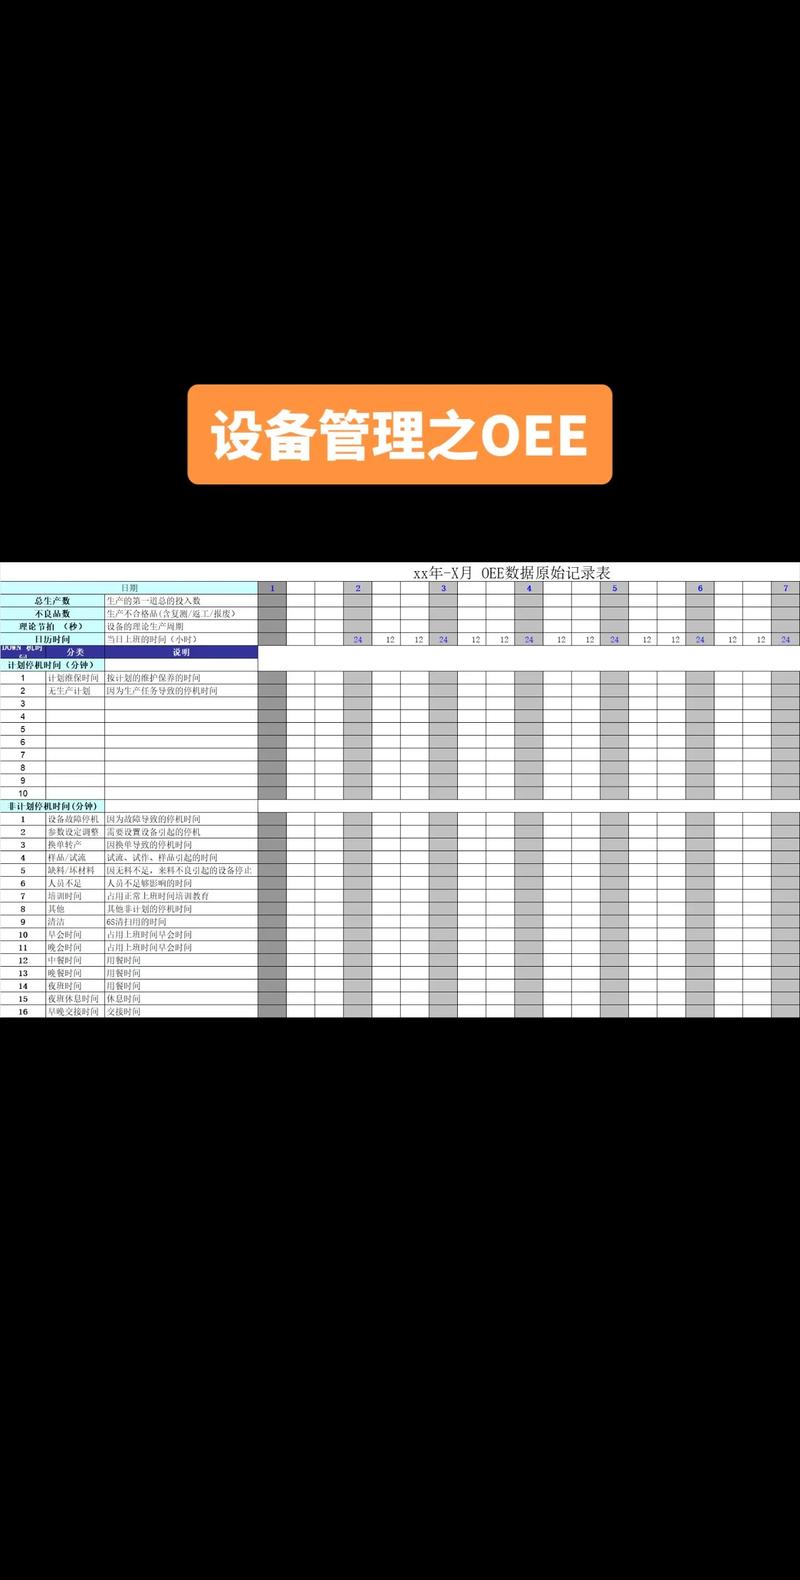
很多工厂为了拿到好看的数字,把换模、待料、小调试、班前保养这些统统归成计划停机,直接从计算的总时间里扣除。相当于考试之前先把不会的题全部删掉,再算自己的正确率,当然高。
问:我们工厂现在OEE算出来稳定在85%以上,为什么还是天天赶货交不出来?
答:这太典型了。你们肯定是把大部分非运行时间都归成了“计划停机”,直接从计算分母里拿掉了。本来一天开单班8小时,你扣除1小时吃饭、1小时换模保养,分母直接变成6小时,只要剩下6小时没出大故障,OEE当然飘高。可实际上,设备一天真正的有效产出能有多少?要知道,全球制造业公认的世界一流OEE水平也就85%左右,国内大部分工厂能稳定在60%就已经是第一梯队水平,你一上来就85%,不是算错就是自欺欺人。
不过话说回来,算错OEE本质上不是数学不好,是大部分人从一开始就搞错了OEE的用处。
说实话,我最烦把OEE直接塞进车间KPI逼大家冲指标。为了拿绩效,车间主任有的是办法改数字,本来能挖的浪费全被藏起来了。
上个月我在东莞一家汽配冲压厂,就碰到过这种事:车间为了拉高OEE的性能率,换模调试的时候提前启动设备空转,硬把运行时间拉上去,报表好看了,浪费了上百吨钢板,成本全算进了能耗里,老板根本不知道。
💡 真正懂行的人都知道,OEE的本质从来不是考评分,是把看不见的设备损失拆给你看。可用率掉了,是故障多还是等待多?性能率低了,是速度开慢了还是小停机多?合格率差了,是调试废料多还是批量不良多?拆清楚了,改善方向直接就出来了。
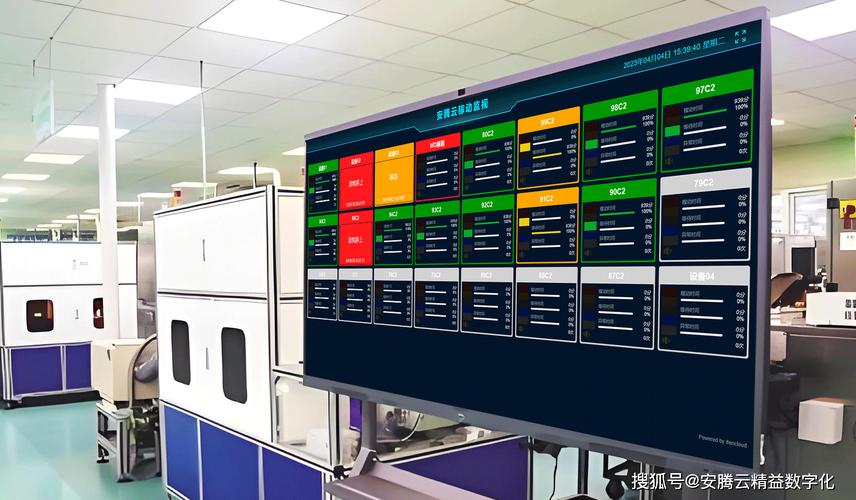
现在国内工厂上MES的越来越多,实时自动采集OEE数据早就普及了,不用工人天天填报表,省了很多事,也少了很多人为改数的空间。很多工厂现在的最新做法,就是把OEE数据和生产排程、SMED快速换模绑定,哪个环节损失占比高,就优先改哪个,比瞎猜瞎试靠谱太多。
问:OEE只适合汽车、化工这种连续流水线生产吗?我们做定制单件的小工厂,是不是根本用不上?
答:这绝对是最常见的误区。没错,连续生产型工厂用OEE起步早,但定制化、多品种小批量的离散工厂,OEE照样能解决大问题。你只需要把计算周期从按天改成按周、按月,把同一台设备一个周期内的总时间加起来算,照样能准确算出你的损失在哪。
去年我给浙江一家做五金模具的10人小工厂做辅导,算完OEE发现他们主加工设备的性能率居然不到45%。刨根问底才知道,老工人怕撞刀坏设备,十几年一直把进给速度开成额定的一半,老板从来不知道。改了编程和参数之后,产能直接提了22%,一分钱设备投资都没花。
刚才说了,很多工厂为了OEE数字好看,把换模、待料、小停机全算成计划停机剔除出去,算出来的OEE虚高,完全失去了意义。OEE的分母就是设备可用的全部时间,只要不是设备卖掉了、全厂放假停产,所有时间都得算进去,真实才有用。
很多工厂每条设备OEE都不低,凑成一条生产线之后,整体OEE连40%都不到。为什么?前道快后道慢,或者后道快前道堵,到处都是等待浪费。现在很多新工厂都改算整线OEE,瓶颈在哪一眼就能看到,比单台算有用多了。
❗
我见过太多工厂,每月准时出OEE报表,存进共享盘就再也没人看了,纯粹用来应付客户验厂。那你花那个功夫算它干嘛?OEE的价值全在改善环节,算出来损失占比,盯着改,改完再算,持续拉高效率,这才是对的。
我上个月刚碰过一个案例,佛山一家做电子注塑的工厂,OEE算出来发现开合模的等待损失占了性能损失的27%,工程师只是改了一下注塑机的联动参数,每模周期缩短2秒,12台机一天多产300多模,一个月下来纯利润多了二十多万,成本就是工程师半天的工时。
说白了,设备综合效率(OEE)从来不是什么高大上的管理工具,就是帮你找钱的放大镜。
别再把它锁在报表文件夹里了。抽三天时间,算一回真实的OEE,你大概率能挖出至少15%的产能。
你不信?去试试就知道了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE):别拿指标当摆设,工厂提产的隐形密码 https://www.dachanpin.com/a/tg/68226.html