Profibus/Profinet选型避坑:老工程师攒了10年的现场经验

干了15年工业自动化现场调试,踩过的总线坑比你吃过的盒饭还多。 很多人一提到工业总线,第一反应就是站队Profibus还是Profinet,要么说老总线该淘汰,要么说新总线不稳定。都是屁话。

别搞混:Profibus和Profinet本质不是换代那么简单

很多新手被厂家营销洗了脑,觉得Profinet是Profibus的升级换代,新的一定比老的好。完全不对。 Profibus走的是传统现场总线,基于RS485物理层,主从轮询通讯,本质是专为工业现场恶劣环境设计的串行总线,标准出来快三十年了,稳定性早就被磨得没脾气。 Profinet是基于标准以太网的工业现场总线,说白了就是给普通TCP/IP加了工业实时扩展,能实现微秒级的同步控制,天生适合多设备、高速的柔性生产场景。 两者根本不是一个路数,换代的说法就是卖设备的商家忽悠你换项目赚差价的由头。
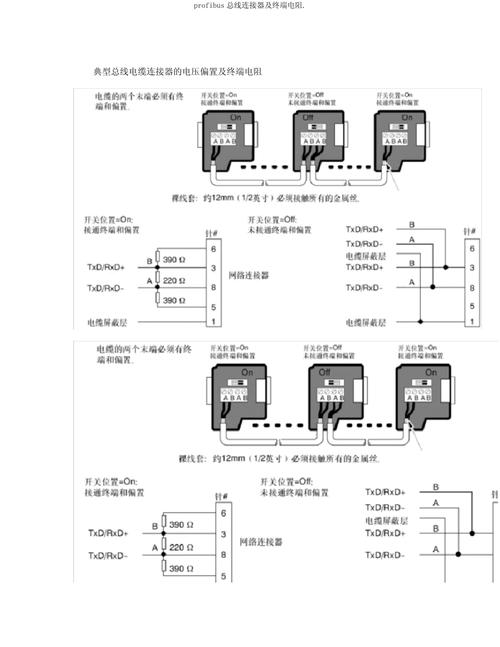
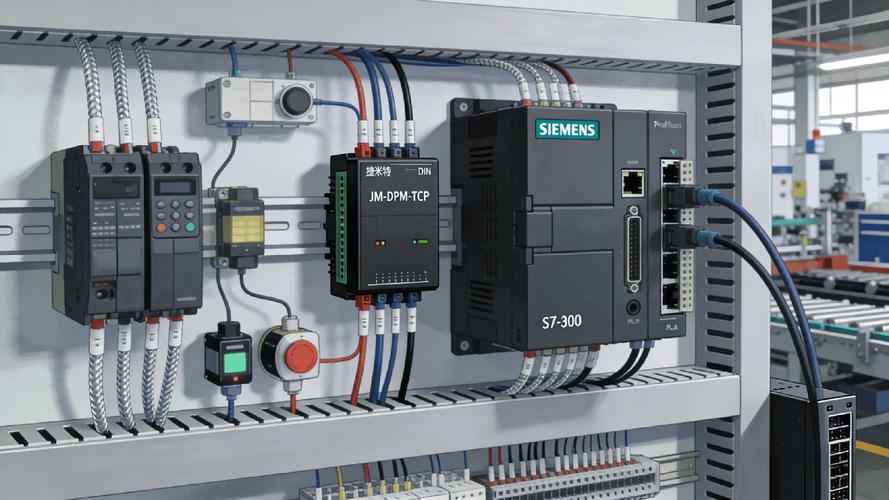
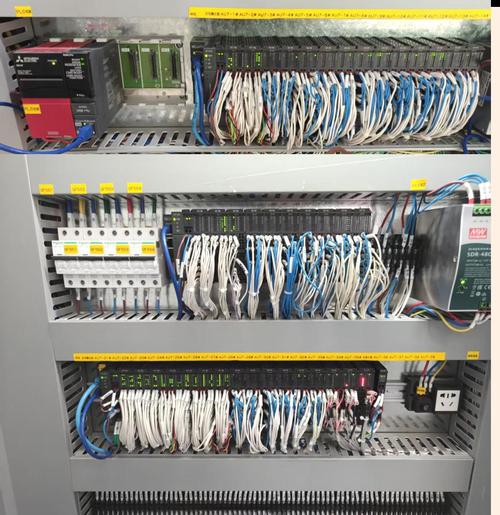
工业控制柜ProfibusProfinet模块接线图

现场选型:什么时候选Profibus,什么时候选Profinet

说了半天,到选的时候还是懵,我直接整理了现场最常问的两个问题。 问:现在新上项目,是不是一律选Profinet就对了? 答:还真不是。我上个月刚给山东一个汽配厂做老线改造,客户原来的生产线都是12年前的西门子S7-300,要加3台称重检测工位,只需要加4个从站模块。选Profibus-DP,模块加布线成本才不到Profinet方案的一半,改造不需要动原有主干网,接完就能跑,稳定性一点问题都没有。要是硬上Profinet,还要换主干交换机,改PLC程序,停线一周,成本直接翻三倍,犯不上。 问:Profibus真的会被淘汰吗?我现在做项目用Profibus,过两年坏了找不到备件怎么办? 答:别瞎焦虑。国内制造业存量市场里,至少还有超过60%的在用老生产线用Profibus,汽配、化工、水泥这些重资产行业,一条生产线的设计寿命就是二三十年,只要你走正规渠道拿备件,未来十年根本不愁找不到货。反而那些为了赶“淘汰老总线”时髦,硬把整条线的Profibus全换成Profinet的项目,我见过太多砸钱又停工,最后稳定性还不如原来的老系统,亏到姥姥家。 给你整理了现成的选型参考,直接用: ✅ 小点位、低速运动控制、老生产线改造:选Profibus,成本低,抗干扰能力足够,调试简单 💡 高速同步运动控制、工业机器人、机器视觉检测、需要远程运维的场景:直接上Profinet,低延迟优势无可替代 ❗ 如果是混合组网,主干用Profinet,远端小从站用Profibus,是2024年很多离散制造厂最常用的性价比方案,别不信,我今年做的三个新项目都是这么搭的。
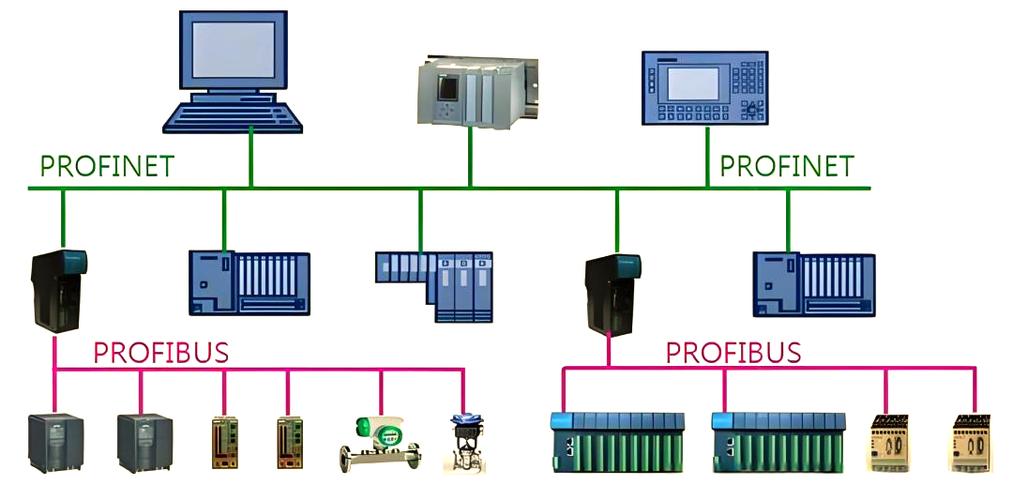
汽车焊装线ProfibusProfinet总线拓扑图

现场调试的几个致命坑,我帮你踩过了

现场调试的几个致命坑,我帮你踩过了
现场调试的几个致命坑,我帮你踩过了
不管你选Profibus还是Profinet,调试的时候这几个坑,碰到一个就能让你熬通宵。 第一个说Profibus的坑。十有八九的通讯故障,都出在终端电阻上。很多新手接线完,忘了把总线两端的终端电阻拨到ON位置,中间的从站反而开了终端,结果就是通讯时断时续,有时候能用有时候不能,你找问题找一天都找不到。我刚入行那年,冬天在东北的户外车间调试,零下十六度,我蹲在柜底查了四个小时,最后才发现是第一个从站的终端电阻忘了开,那滋味,现在想起来脚还发麻。 然后是Profinet的坑。很多施工队图便宜,随便拿普通五类网线代替工业以太网网线,短距离十来米没毛病,一旦超过50米,还和动力电缆走同一个桥架,变频器一启动,分分钟丢包,通讯闪断。说实话,我见过一条上千万的包装生产线,就是因为项目部省了八百块的工业网线钱,正式投产的时候频繁丢包停线,最后全部换线,停产三天,损失快两百万,找谁说理去? 还有一个坑,不管哪个总线都躲不开。电磁干扰。别以为Profibus抗干扰强就随便布线,也别觉得Profinet有校验就万事大吉,强电和总线最少要留30厘米的间距,交叉一定要走垂直交叉,别平行走,不然出事都是大问题。 不过话说回来,这两个总线发展到现在,技术都非常成熟了,只要选型对,布线规范,调试到位,跑个十年八年不翻车是常态。 干工业这行,从来不是越新越好,能帮客户省钱、能稳定出活的,就是好方案。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:Profibus/Profinet选型避坑:老工程师攒了10年的现场经验 https://www.dachanpin.com/a/tg/68270.html
赞 (0)
Modbus协议:工业通信里的“老资格”为什么现在还没人能取代?
上一篇 2026-08-27 02:34:42
搞工业自动化绕不开的CC-Link:老工程师才知道的干货
下一篇 2026-08-27 03:13:44

相关推荐

  • 拉动系统:干掉制造业库存浪费的实战解法

    很多工厂老板一到月底盘库,心里真的疼。成品堆了半个仓库,原料占了两层楼,辛辛苦苦赚的钱,全变成堆在角落里落灰的物料了。你说改推式生产吧,计划跟着预测走,预测永远赶不上变化,做多了卖不掉,做少了交不出货。 别拿看板当拉动,九成工厂都搞错了 一提拉动系统,大部分人第一反应就是挂在生产线旁的塑料看板。说实话,我跑过不下一百家制造工厂,至少九成的“拉动”都是假的。只…

    投稿 2026-09-05
  • 智能制造落地:中小工厂别搞花架子,找对路径才能赚钱

    上个月跑珠三角,见了个做注塑加工的老板,坐下来第一句话就是“再也不信那帮搞智能制造的骗子了”。 去年他抵押了一套房,凑了一千八百万上全自动化无人车间,方案商拍胸脯说能省80%的人工,结果投产才发现,换产品规格调机还是得找老技师,新系统连不上三台用了五年的进口加工中心,数据全断档,现在半个车间的设备放着落灰,每个月贷款利息都要十几万。 这种事我见得太多了。 别…

    投稿 2026-09-26
  • 大数据:数字时代的核心引擎与价值密码

    在数字技术全面渗透社会生产生活的当下,大数据已不再是单纯的技术概念,更成为驱动产业变革、优化公共服务、重塑商业模式的关键生产要素。从电商平台的精准推荐到城市交通的智能调度,从医疗领域的疾病预测到金融行业的风险防控,大数据的应用场景正以肉眼可见的速度扩展,其蕴含的巨大价值也在不断被挖掘与释放。理解大数据的核心特征、技术体系及应用逻辑,不仅是科技从业者的专业需求…

    2025-09-04
  • 工业仪表的智能转型:一次让人又爱又恨的技术跃进

    说实话,我第一次被智能仪表折腾得够呛,是在一个化工厂的罐区改造项目上。那会儿厂里的老师傅拍着胸脯说,我玩了三十年模拟表,什么大风大浪没见过。结果呢?一台新上的科氏力质量流量计,数字信号死活对不上DCS,连着三天三夜查线、查协议、查组态……最后发现是仪表内部的一个寄存器偏移量惹的祸。那一刻我真想把设计这套系统的人拉出来聊聊人生。 不过话说回来,这就是咱们这行的…

    2026-06-25
  • 数控机床:精度背后的那些门道,真不是参数表能说的

    干这行快二十年了,前阵子去一个老客户车间,看着那台德国进口的五轴机旁边围着三四个技术员折腾,满头大汗。一问,又是热补偿参数漂了。老张——他们车间主任——递过来一根烟,说:“买的时候标称精度三个μ,现在干出来的活儿连八μ都稳不住,你说这钱花得冤不冤?” 我没接话,但心里门儿清。这种事儿,参数表从来不会写。 ✅ 精度,不是个死数字 很多人在招标文件里死盯那个“定…

    投稿 2026-07-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息