卡不住精度的焊接工艺:代工工厂容易踩的那些隐形坑

干了快二十年焊接工艺调试,见过太多工厂栽在精度上。要求0.1mm公差,焊完歪出去0.3mm。返工返到工人骂街,老板拍桌子扣工资,工艺员蹲车间抽了半盒烟,还是找不到问题在哪。

别盯着焊机调参数,母材预处理的坑90%的工厂都踩

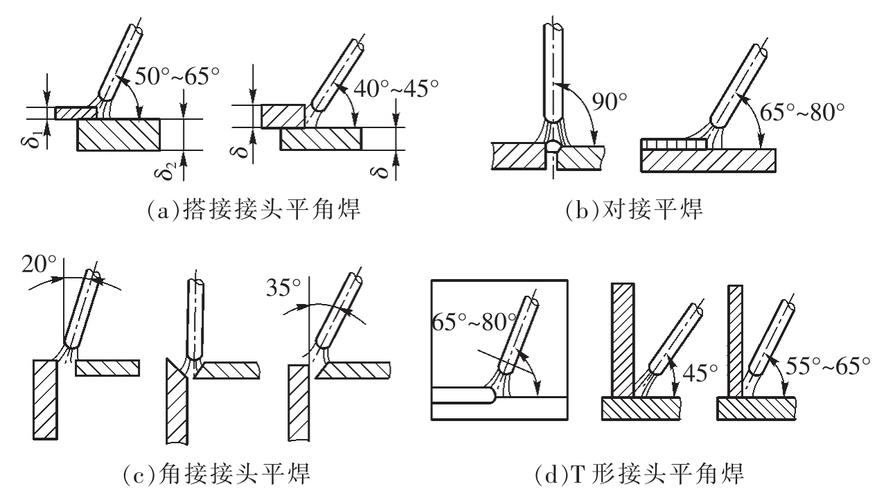
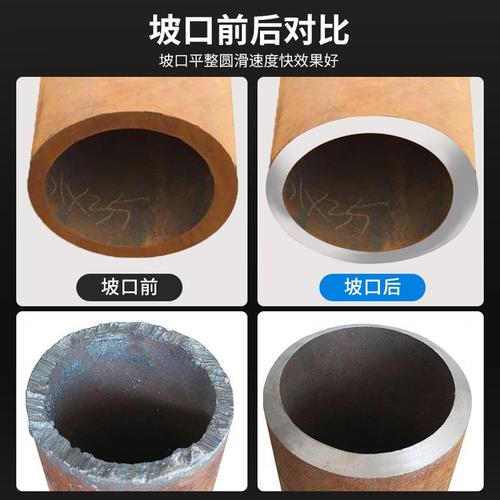
很多工厂下料切完直接拼焊,坡口留着毛边,氧化皮不铲,甚至工件表面还沾着锈水和切削油,就直接架上焊机了。你参数调的再精准,有什么用?焊接的时候,杂质会改变局部的热传导效率,熔池走形,凝固收缩的时候自然就歪了。
工业焊接母材坡口预处理效果对比图
工业焊接母材坡口预处理效果对比图
问:我们工厂要求焊前去氧化清坡口,工人总图省事跳过,真的能差这么多? 答:说个真事,去年给浙江一家做汽车底盘结构件的工厂调工艺,原来公差合格率才62%,没改参数没换焊机,就是卡死要求焊前必须清坡口,不到一周合格率干到94%,差出30多个百分点,你说影响大不大?而且氧化渣混进熔池还会留气孔,后期探伤挑出来还要返工,工人省那三五分钟,后续赔进去几小时都不够,纯属捡芝麻丢西瓜。 问:小工厂批量小,有没有低成本的预处理办法? 答:太有了。小批量生产,一把角磨机加个钢丝轮,几块钱成本就能搞定一件。批量上来了,添一台小型抛丸机也就几万块,两三个月就能靠省下来的返工成本回本,真没必要省这个钱。

焊接顺序错了,再标准的焊接工艺也白搭

说实话,我见过太多老焊工或者小工厂,都是哪好焊先焊哪,完全顺着手感来,从来不管焊接顺序对收缩应力的影响。比如焊一个一米见方的方形钢框架,四个角顺着一个方向连焊完,焊完对角误差差两个毫米都算少的。为什么?先焊的部位先收缩定型,后焊的部位收缩拉不动已经硬了的母材,整个框架直接被应力拉歪,怎么调都调不回来。 💡给新手和工艺员一个最简单好记的技巧:对称焊,分段退焊,永远不要把一整面一次性焊满。跳着位置焊,让整个构件的应力均匀释放,收缩变形自然就小了。
大型钢结构件对称焊接顺序示意图
大型钢结构件对称焊接顺序示意图
不过话说回来,现在很多工厂上了自动化焊接机器人,程序里本来就写好了正确的焊接顺序,结果为了省那十几秒的节拍,私自改程序跳步,最后精度崩了又反过来骂机器人不好使。机器人走的再准,变形拉歪了,它能有什么办法?

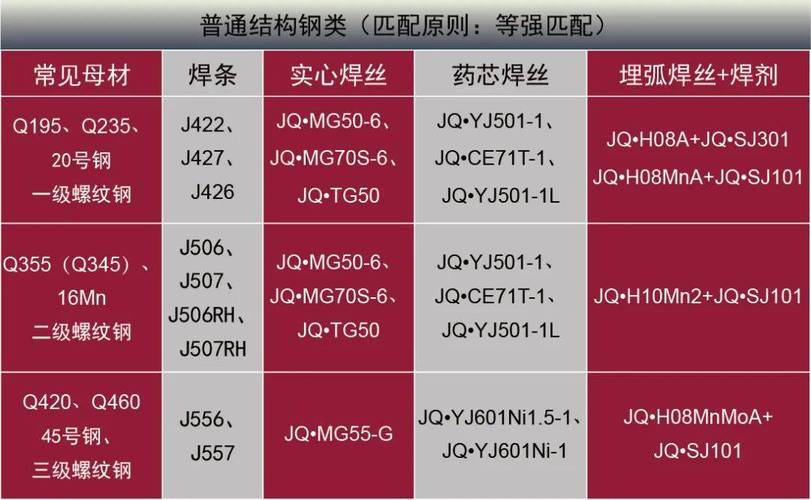
换了焊材精度就掉了?材料匹配的坑太隐蔽

换了焊材精度就掉了?材料匹配的坑太隐蔽
换了焊材精度就掉了?材料匹配的坑太隐蔽
这两年原材料涨涨跌跌,很多工厂为了降本,换便宜的焊材。原来用一线品牌的ER50-6碳钢焊丝,换成不知名小厂的同标号焊丝,强度测试能过,但是精度直接掉了一大截,很多人根本想不到问题出在焊材上。 ❗核心问题在这里:不要只看焊材的强度标号,一定要看线膨胀系数和母材的匹配度。两者哪怕只差0.1×10^-6/℃,一米长的构件焊完,收缩就能差出0.2mm,这个误差刚好卡在很多精密件的公差线上,直接超差。 去年我接触过广东一家做无人机铝合金机架的工厂,原来一直用进口铝焊丝,公差合格率稳定在92%以上,为了降本换成了国内某小厂同标号焊丝,强度达标,结果10件有8件超差,品控查了半个月,换了焊机调了参数都没用,最后做成分检测才发现,新焊丝的线膨胀系数比原来高了0.3,调整了预变形量才把公差拉回来,前前后后折腾一个月,差点耽误了订单交期,亏的钱比换焊材省的钱多好几倍。 说实话,干焊接工艺这行,哪里有什么解决不了的大问题,大多都是没人在意的小细节堆出来的麻烦。现在都在吹自动化焊接,反而把最基础的工艺逻辑丢了,焊机再贵,机器人再先进,你预处理没做,顺序错了,材料不匹配,出来的活还是不合格。那些能稳定出高精度活的工厂,从来不是靠最贵的设备,都是把这些基础细节卡的死死的。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:卡不住精度的焊接工艺:代工工厂容易踩的那些隐形坑 https://www.dachanpin.com/a/tg/68334.html

赞 (0)
冲压工艺:汽车量产降本提质的隐形核心
上一篇 2026-08-28 00:24:48
钣金加工降本提效:被很多中小工厂忽略的细节优化
下一篇 2026-08-28 01:05:34

相关推荐

  • 工业人机界面(HMI):为什么说它是智能制造的隐形神经中枢

    我跑了二十多家珠三角的制造工厂,见过太多离谱的操作。几十万上了自动化线,把人机界面(HMI)只当成一块电子看板用。暴殄天物。 别再把人机界面(HMI)只当生产看板了 很多工厂的负责人提起HMI,第一反应就是“用来显示温度、产量,改个参数”,没错,这是它最基础的功能,但放在今天的智能制造场景里,只干这个,真的对不起它的能力。 问:我们工厂小,能开生产不出错就行…

    投稿 2026-08-25
  • 指尖凝香:那些藏在时光里的工艺品私语

    推开祖母遗留的旧木柜,一股混合着樟木与尘埃的气息缓缓漫开。最底层的红布包裹里,静静躺着一对青瓷茶杯,杯身浅刻的兰草纹在光阴里晕出柔和的光泽。指尖抚过杯沿细微的冰裂纹,仿佛还能触到当年窑火的温度,以及祖母握着它们时掌心的暖意。这些被时光浸润的工艺品,从来都不只是冰冷的物件,它们是手艺人倾注的心意,是持有者珍藏的记忆,更是岁月悄悄埋下的温柔伏笔。 老家巷口曾有位…

    2025-09-05
  • 水刀切割:别被宣传忽悠了,资深人士的掏心窝子话

    第一次现场看水刀干活儿,是在常熟一家石材加工厂。机器一开,那刺耳的增压器嘶鸣——说实话,我下意识退了半步。但看到半米厚的大理石像豆腐一样被切开,切缝又细又直,我整个人愣住了。太反直觉了,水怎么可能切石头?❗ 后来才明白,关键不在水,在于那点砂。石榴砂混进高压水流,就成了工业界的“软刀子”。 不过话说回来,搞制造业的,谁没被设备参数表坑过?标称精度±0.1mm…

    2026-06-19
  • 别瞎画价值流图(VSM):90%的工厂都用错了

    我上个月去珠三角一家做汽车冲压件的工厂做辅导,进门就看到车间白板上贴了一张花花绿绿的价值流图(VSM)。线条画得挺规整,箭头标的清清楚楚,老板说我们搞精益好几年了,每个季度都更新。我凑过去一看,嚯,增值时间占比算出来12%,比行业平均还高,但老板转头跟我吐槽,订单交付还是拖,库存堆得占了半个仓库。说白了,这就是典型的为了画图而画图。 为什么你的价值流图(VS…

    投稿 2026-09-04
  • 铣削加工:老师傅私藏的实用避坑技巧

    说实话,我干机械加工快三十年,见过太多新手甚至干了五六年的师傅,都在铣削加工的小细节上栽跟头。废一件工件少则几百多则几万,赔的钱比一个月工资都多。疼不疼?疼啊。 走刀参数不是死的,别死搬工艺卡 很多人拿到加工单,直接照着上面写的转速进给输进去就开干。出来的活要么崩刀,要么表面粗糙度不合格,甚至直接报废。你有没有想过,同样是45钢毛坯,热轧和锻打的硬度差能到1…

    投稿 2026-09-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息