电火花加工(EDM):为什么难加工材料都靠它救场?

做精密模具的人,没人没跟电火花加工(EDM)打过交道。 我前两个月跑东莞的模具集群,跟一个开了二十年厂的老板聊天,他说现在行情不好,什么都卷,唯独EDM车间的活从来没断过。 为啥?切削加工搞不定的活,最后全得丢到EDM这里收尾。

为什么模具厂都离不开电火花加工(EDM)?

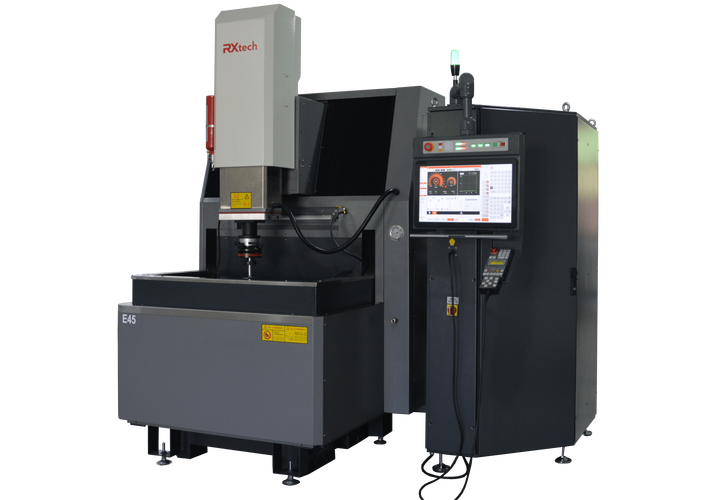
说白了,电火花加工的核心逻辑,跟传统切削完全不一样。传统切削是拿硬刀具硬怼,靠力把材料切掉,材料比刀具硬,或者形状太复杂刀具伸不进去,直接歇菜。 电火花加工呢?靠电极和工件之间的脉冲放电,瞬间几千度的高温把材料蚀掉,整个过程根本没有机械切削力。什么淬火钢、硬质合金、陶瓷、聚晶金刚石,硬度再高都没用,只要能导电就能加工。 就说模具上那个清角,铣刀加工完总有个圆角,EDM用成形电极一放,直接出来完美的直角,不用人工磨,精度能控制在0.002mm以内。
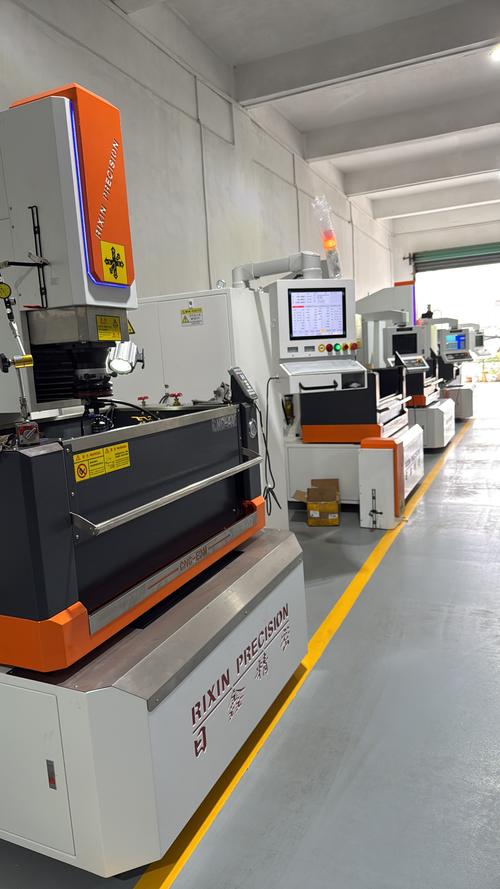
工厂车间正在加工精密模具的电火花加工设备
问:电火花加工(EDM)会不会比切削加工效率低很多,只能做小活? 答:这话放在十年前说,没毛病。那时候的老设备,脉冲频率上不去,做个大型腔要几天,现在完全不一样了。现在新一代的智能化脉冲电源,粗加工效率比十年前提了至少三倍,排屑、防拉弧都是自动控制,做大型汽车覆盖件模具,其实比五轴开粗还省成本。而且你算上刀具费,五轴一把好的涂层铣刀大几百上千,EDM电极成本才多少,批量模具开模,EDM的综合成本反而更低。 问:普通的铣床加工就能搞定的活,需要用到电火花加工吗? 答:分情况,如果是普通的结构件,当然没必要。如果是淬火之后的零件,尺寸超差了一点点,或者有个小孔要补改,EDM补一刀就完事,不用重新热处理,省不知道多少时间。还有薄壁易变形的零件,EDM没切削力,不会变形,这是任何切削加工都比不了的。

现在电火花加工(EDM)都有哪些新玩法?

很多人对EDM的印象还停留在老线切割,其实早就迭代到不知道哪里去了。 现在最火的就是微细电火花加工,航空航天涡轮叶片的冷却小孔,孔径最小能做到几个微米,精度控制在1微米以内,别的加工方法根本做不出来。还有手机屏下摄像头的模具,那个超细的筋位,0.05mm都不到,铣刀一做就断,只有微细EDM能稳出活。 还有混粉电火花加工,在工作液里加入微米级的硅铝粉,改变放电间隙,加工出来的表面光洁度能达到镜面级,不用后续抛光,做注塑模具的型腔,直接就能用,省了至少一半的后处理时间。 现在很多EDM设备都配上了机械手,全自动换电极、自动检测精度,二十四小时无人加工,精度比人工操作还稳,中小企业买一台,一个师傅能看三台设备,人力成本降太多了。
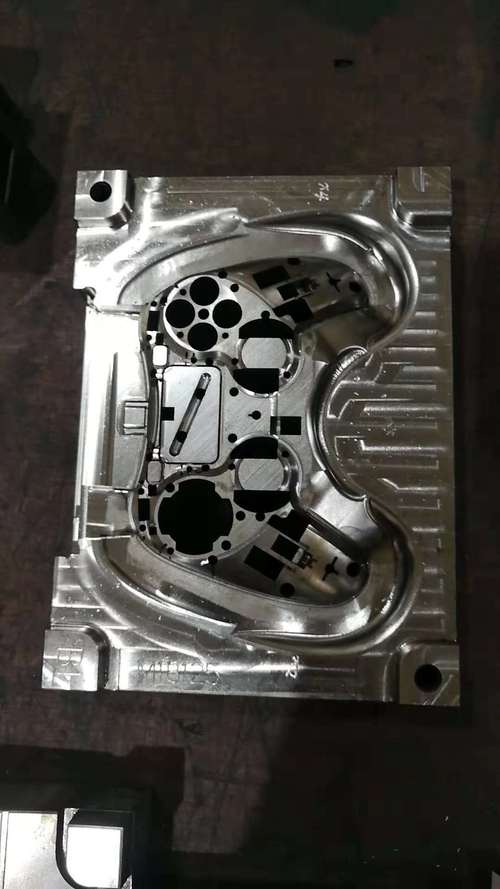
电火花加工完成的高精度复杂手机模具型腔样品

做电火花加工,最容易踩的几个坑

做电火花加工,最容易踩的几个坑
做电火花加工,最容易踩的几个坑
我见过太多新手,买了几十万的新设备,最后干出来的活还不如人家老设备做的,大部分都是踩了基础的坑,我给你列几个,记下来能少亏几十万。
  • ❗电极材料选错了。大部分情况下,粗加工适合用石墨,成本低,损耗小,排屑好。精加工适合用紫铜,能做出来更高的精度和更好的表面光洁度。很多人图便宜反过来用,粗加工用紫铜,排屑不好积碳,直接烧废工件,精加工用石墨,电极损耗大,精度根本达不到要求。
  • 💡脉冲参数瞎调,为了赶活把电流开最大。粗加工电流大了效率是上去了,但是表面损伤层太深,精加工根本修不掉,最后工件直接报废。老老实实按粗、中、精三段调参数,不差那半小时的时间。
  • ✅工作液和过滤芯不按时换。很多小厂为了省几百块的耗材钱,工作液用大半年都不换,过滤芯堵了也不换,工作液里全是蚀除下来的渣,加工的时候频繁短路,效率掉一半不说,还容易拉弧伤电极伤工件,最后废一个工件就是几万块,真的犯不上。
说实话,现在EDM的设备已经很智能了,大部分操作都能自动完成,但这些基础的工艺细节,还是得靠人记。机器能帮你干活,不能帮你避坑。 不过话说回来,EDM这个领域,这么多年从来没被淘汰过,反而每次都能在新领域找到自己的位置,从新能源电池的电极模具,到航空航天的难加工材料零件,都离不开它。你说它老,它的技术一直在更新,你说它新,它已经踏踏实实给制造业服务了快一百年。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):为什么难加工材料都靠它救场? https://www.dachanpin.com/a/tg/68345.html
赞 (0)
磨削加工:被低估的高端制造精度守门人
上一篇 2026-08-28 04:20:09
激光切割:钣金加工里你绕不开的实操坑与新玩法
下一篇 2026-08-28 05:01:50

相关推荐

  • 数字孪生落地有多难?一位工业老兵的实话实说

    这几年数字孪生被炒得火热,好像不搞个孪生车间,你都不好意思说自己做制造。但真实情况是啥?我跑了十几个工厂,见过太多烂尾项目。花了几百万做的模型,最后躺服务器里吃灰——领导来参观才打开演示一下。这玩意儿,真不是PPT里旋转几下、渲染得光鲜亮丽那么回事。 那些年,我们交过的学费 讲个真事。去年一家汽配厂上数字孪生,信心满满要把整条焊接线搬进电脑。采集了3000多…

    2026-06-23
  • 计算机辅助工程(CAE):从试错到精准,制造业的内功心法

    前阵子去一家做冲压件的厂,老板指着角落里那台落灰的高性能工作站说:“几十万买的,就跑过几次模流分析,算出来的跟实际差太多,不敢信。” 说实话,我听得心里一沉。这场景太熟悉了——CAE 被当成了摆设,或者更糟,当成了验证错误设计的马后炮。 但,这不是 CAE 的错。工具再好,得会用才行,对吧? 为什么你的仿真总像“鬼扯”? 其实,CAE 最怕的就是“输入垃圾,…

    投稿 2026-07-28
  • 干切削还是湿切削?机械加工(切削)老师傅的真心话,句句扎心

    你问我干切削到底行不行?——先让我把裤腿上的切屑抖干净。上个月那批304不锈钢,我图省事没用切削液,结果怎么着?刀片寿命直接腰斩,工件表面像被狗啃过。说实话,切削液不是万能的,但没它很多时候是万万不能的。可有些场合,干切反而更靠谱……你看,这行当就是这样,从来就没有非黑即白的答案。 切削液,是爱还是债? 有个事我一直耿耿于怀。早年在模具车间,师傅教我们“浇透…

    2026-06-20
  • 探秘 PCB:支撑电子世界的 “隐形骨架”

    打开身边任意一件电子设备,小到智能手机、无线耳机,大到笔记本电脑、智能家居控制器,内部都能看到一块布满细密线路、焊点与元件的绿色基板。这块看似普通的基板,正是电子设备得以稳定运行的核心基础 —— 印制电路板,行业内更习惯称其为 PCB。作为电子元器件的 “栖息地” 和电路信号的 “传输通道”,PCB 早已渗透到现代生活的每一个角落,从日常通讯到工业控制,从医…

    2025-09-09
  • 工厂设施布局,真的不是画个图那么简单

    说实话,我见过太多老板花大钱买了新设备,却把车间搞得像个迷宫。物料跑来跑去,工人累得半死,效率上不去——这锅,设施布局得背。别急着画图啊,先搞清楚咱们到底在忙活什么。 设施布局到底在解决什么问题? 说白了,设施布局就是让物、人、设备、信息这四样东西在空间里待得舒服。不舒服?那就等着瞧吧——叉车堵路,半成品堆成山,急单找不到料。这些事,看着是管理问题,根子上全…

    投稿 2026-08-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息