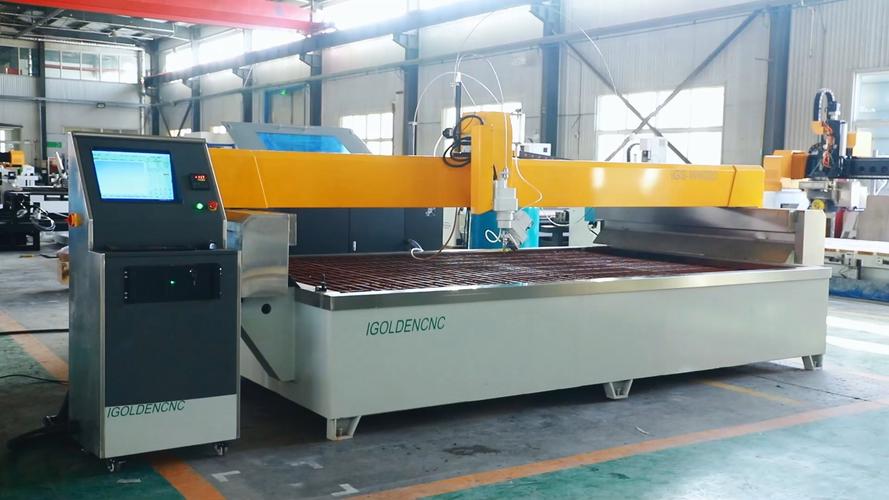
干了三十年钣金下料,见过太多厂子把好设备用成废铁,尤其是等离子切割,多少新手上来就瞎调参数,切出来的渣挂得比猪膘还厚,最后还骂设备不行。
。没有万能参数,说出来就能用的都是瞎扯。
很多人第一反应就是电流越大越好,切得越透越快。真不对。10mm的普通碳钢,你用100A的电流去切,纯属烧钱又烧工件,边缘直接烧塌,后拖量大到离谱,挂渣能挂半厘米厚。反过来,20mm的厚板,你开60A的电流,当然切不透,切到一半断弧,白给。
然后是气压。气压不够,等离子弧压缩不够,软塌塌的,切不动。气压太高,弧的能量又散了,还浪费气。很多小厂的空压机用了五六年,压力根本上不去,还硬撑着切,不出问题才怪。说实话,我之前去佛山一个小厂做技术指导,他们切12mm碳钢,气压才开到0.35MPa,我看完都懵了,这能切好才见鬼了。
切割速度更不用说,电流大板材薄,你就得开快,慢了直接烧穿。电流小板子厚,你就得慢,快了当然切不透。
这里说两个大家问得最多的问题:
问:不锈钢切割和碳钢切割,等离子切割参数要怎么调?
答:当然差很多啊!不锈钢导热性比碳钢差太多,同样厚度下,电流要比切碳钢降10%-15%,气压还要略高5%-10%,不然很容易粘渣。如果是切镀锌的钣金,速度还要再提一档,不然镀层烧损厉害,后续焊接还会出气孔,麻烦得很。
问:为什么我刚换了新的割嘴喷嘴,还是切不好?
答:多半不是割嘴的问题,是电极偏心了啊!很多工人图快,装割嘴的时候不卡到位,歪歪扭扭就开机,等离子弧偏吹,一边切透一边没切透,挂渣全堆在偏的那一侧,换十个割嘴也没用。装完随手转一下割嘴,卡紧了再切,花不了两秒钟。
现在去工业展会,一堆厂家推着水下等离子切割给你吹,说精度高烟尘少,恨不得说水切能代替激光了。真不是这么回事。
水下等离子当然有优点,切割的时候烟尘全被水闷住了,工人少吸烟,对身体好,而且水冷却快,工件变形小,切割面更光滑,适合做压力容器下料、高精度钣金加工。
不过话说回来,水切不是适合所有厂子。你一个接散活的小加工厂,今天切5mm铝板,明天切20mm碳钢,一天换三四次料,水切要放水调水位,太耽误时间,而且整套设备比干切贵十几万,日常维护还要防生锈防漏水,算下来成本真的不低。
现在很多小厂选干切加环保除尘柜,其实够用了。只要除尘到位,环保过关,切割精度也能满足大部分民用订单,成本比水切低一半都不止。
还有现在国产的
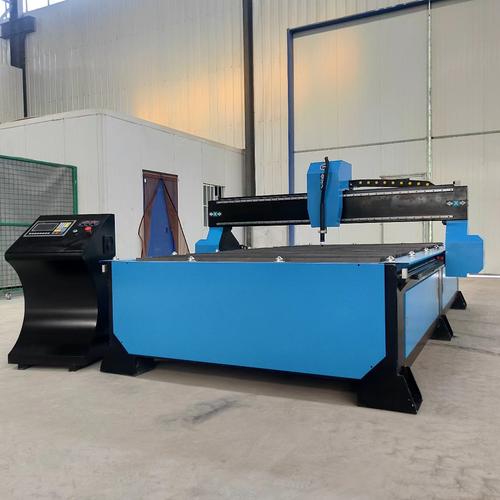
,真的站起来了,我上个月在江苏一个客户那见的国产120A精细等离子,切10mm不锈钢,误差能控制在0.2mm以内,出来直接折弯打孔,根本不用二次打磨,一套数控台式下来才不到十万,比进口便宜一半还多,性价比真的没的说。
很多厂子算成本,只算电费加工费,不算易损件的浪费。我见过一个厂子,一天切8小时,半个月换一套割嘴电极,其实维护做好了,能用一个半月,一年下来省大几万买料不好吗?
给大家整理几个我用了三十年的小技巧:
💡 每天下班用压缩空气吹一次割头内部,把里面的金属烟尘和飞溅吹出来,别让渣渣堵在气路里。别用钢丝去戳喷嘴,弄坏了同心度直接报废。
❗ 每次换完易损件,一定要检查同心度,歪了立刻重装,别嫌麻烦,偏0.1mm就能让你的割嘴寿命少一半。
✅ 空压机的冷凝水一定要每天放!太多厂子懒得放,空压机里半箱水,水汽跟着进到气路,进到割头里,电极很快就会烧损,等离子弧还不稳定,切出来的面全是坑。
干工业这行,哪有什么神乎其神的黑科技,无非就是把小事做细,摸透自己设备的脾气,少踩没必要的坑,就能比别人多赚点钱。等离子切割做了几十年,新技术新设备出了不少,但是核心的道理没变——参数对,维护好,比什么花里胡哨的宣传都靠谱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:钣金厂老师傅私藏的实操干货与避坑指南 https://www.dachanpin.com/a/tg/68485.html