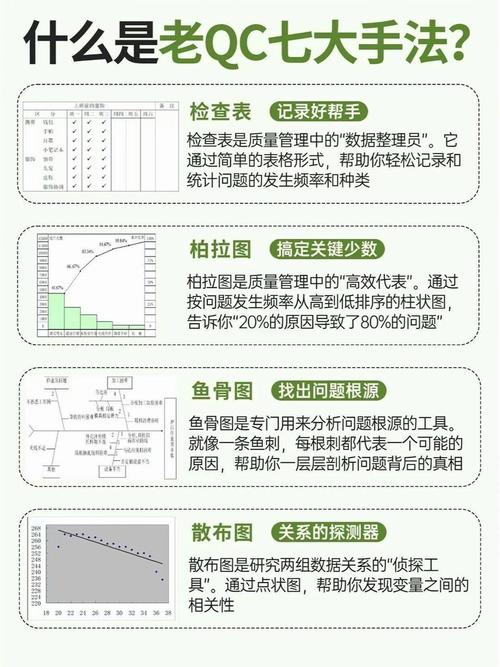
干了快二十年制造业质量,我见过太多工厂把质量控制(QC)七大手法做成了墙上挂的标语,手册里写的条文,真用到生产线上的没几个。
尤其是不少新手质量工程师,上来就盯着控制图、直方图这种看起来复杂的方法啃,转头连最基础的原始数据都拿不准。说白了,路走错了。
很多人一听见“QC七大手法”,就觉得肯定个个都是高深的工具,只有检查表,看起来太简单了,不就是列个表打勾吗?
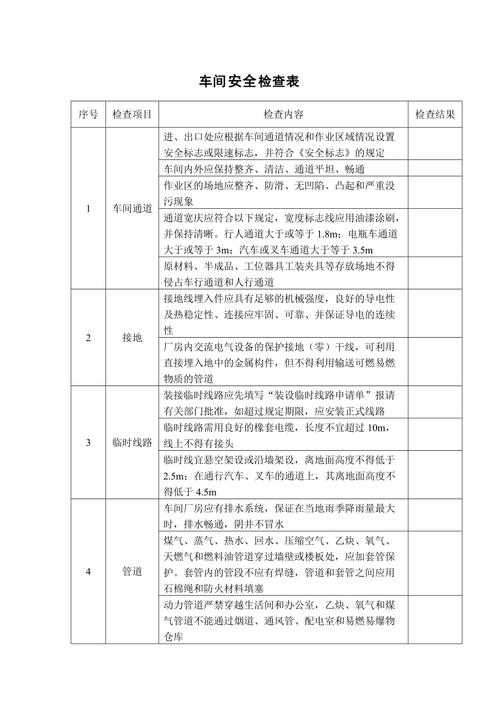
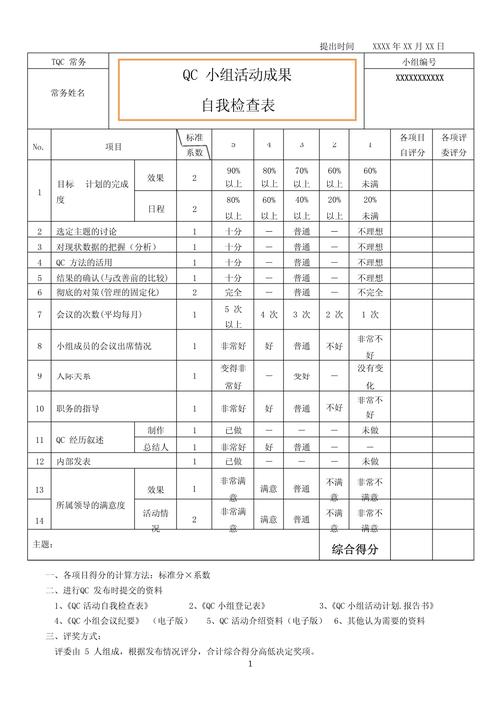
真没你想的那么简单。检查表的核心,是把模糊的质量要求,变成标准化的核查动作,从源头帮你把准数据。没有准确的原始数据,后面所有的分析都是瞎扯。
问:我们车间本来就有一堆质量记录,为啥还要单独搞QC检查表?
答:这问题问的太典型了。你那一堆记录,大多是出了问题拿来溯源背锅的,对吧?要填的内容东一块西一块,漏项错项是家常便饭,不同检验员填的格式还不一样。QC检查表不一样,它是提前把你要管控的所有质量点,分类梳理清楚,拿过来就能用,不用动脑想今天该查什么,上来就按项核对,从根源上减少漏检。而且所有数据都是统一格式,后面你用其他QC手法分析,直接拿数据用,不用再花几天时间重新整理,省太多事。
说实话,现在东莞很多做中小批量汽配的工厂,早就把检查表数字化了,扫码填数据,自动同步到MES系统,直接生成统计报表,原来三个质检忙不完的活,现在一个人就能搞定,不良率还降了快15%,这就是把基础工具用对的效果。
分析不同班次、不同机台的不良率差异,只需要在做检查表的时候,提前留出班次、机台号的填写项,检验员填数据的时候顺手写上,后面直接按层分类就能出结果,不用再翻一堆原始记录对编号。
如果你要做
找核心不良项,一周的不良记录全在检查表上,数清楚各个不良类型的数量,直接就能画柏拉图,两分钟就能找到“占了80%不良的那20%问题”,哪用得着加班整理数据。
问:我刚学质量控制(QC)七大手法,真的要先把检查表练熟吗?能不能直接学难的?
答:绝对先练检查表。你连准确拿数据都做不到,玩什么复杂分析?都是空中楼阁。我见过不少刚毕业的质量工程师,上来就给工厂整几十页的复杂控制模型,结果原始数据都是错的,分析出来的结论能对?不如花一周时间,把你们生产线的关键质量点梳理清楚,做一张能用的检查表,先跑一个月,拿到稳定准确的数据,再谈别的不迟。
不过话说回来,也不是说其他手法不重要,只是顺序不能错。地基打不好,楼盖的再高也得塌。
我改过上百张工厂的QC检查表,大半都踩了同样的坑,列出来给你提个醒:
❗ 第一个坑:太贪全,一张表列了几十上百项,检验员巡检一圈本来就只有十几分钟,根本查不完,最后就是闭着眼睛全打勾,完全没用。
💡 正确做法:一张表只对应一个工序、一款产品,只放关键管控点,非核心项可以隔天查甚至每周抽测,别什么都往一张表里塞。
❗ 第二个坑:太模糊,只写“外观合格”“尺寸正常”,不写清楚判定标准。划痕多大算不良?气泡几个算不合格?公差范围是多少?全靠检验员自己经验判断,结果同一个件,老检验说合格,新检验说不合格,数据根本没法汇总用。
之前浙江有家做五金紧固件的工厂,就踩过这个坑,原来检查表只写“螺纹合格”,新来的检验员搞不清通止规的判定标准,一周发了三批不合格品给客户,赔了十几万。后来改了表,直接把判定标准“通规过、止规止,判定合格”印在每一项后面,新来的人看了就会,再也没出过类似问题。
✅ 第三个坑:一成不变,产品换了三代了,检查表还是五年前的版本,该加的管控点没加上,早就淘汰的工艺还留在表上,占位置还误导人。
我的习惯是,每三个月拉着线长和检验员翻一次检查表,没用的项删掉,漏的项加上,跟着产品和工艺更新,永远保持好用。
说实话,现在很多工厂都喜欢追高大上的概念,放着质量控制(QC)七大手法这种经过几十年验证的基础工具不用,非要砸大价钱上看不懂的高端系统,最后钱花了不少,不良率该怎么样还是怎么样。
质量管控本来就是磨细活的事,把最基础的工具用对用好,比什么都强。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:用好检查表,吃透质量控制(QC)七大手法的入门核心 https://www.dachanpin.com/a/tg/68651.html