干了快三十年机加工,见过太多厂子把百万设备用成废铁。问题出在哪?绝大多数不是操作失误,是日常维护根本没摸到门道。
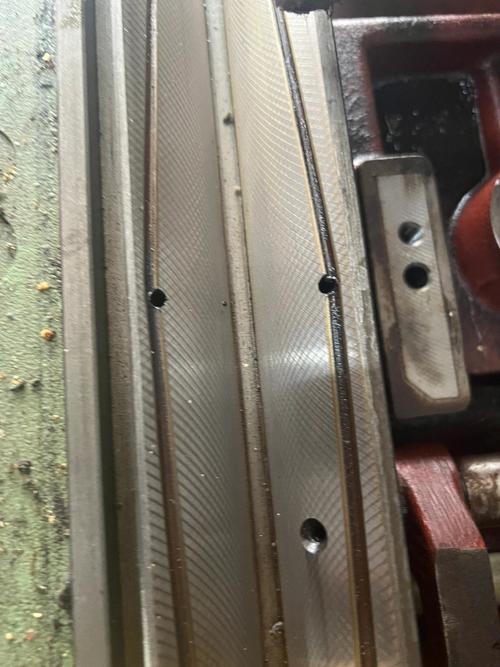
你摸上去导轨好像光滑平整,实际上长期残留的细切屑磨出来的微观划痕,日积月累就是两三个丝的误差,等你发现加工出来的工件尺寸不合格,想要调机的时候,已经晚了。
说实话,很多人对设备精度维护的认知还停留在十年前,觉得只要能动就能干活,丝差一点没关系,凑活能用就行。那是以前做低附加值的粗加工,现在新能源、航空航天的活,公差动不动就是几个微米,差半个丝都直接报废。
问:日常清洁设备的时候,能不能用普通棉纱擦导轨和丝杠?
答:绝对不行。普通棉纱容易掉毛絮,还会夹带切屑颗粒,擦一次就是给导轨磨一次砂纸,肉眼看不到的损伤已经留下了。要用掉毛率极低的工业无纺布,沾专用的导轨清洁油,顺着导轨行程轻轻擦,擦完还要重新打一层均匀的润滑油。别省那几块钱的清洁材料钱,换一套进口导轨的钱,够买十年的无纺布了。
问:丝杠间隙多久调一次才合适?
答:要看你的设备开工率。要是每天八小时满负荷干活,三个月检查一次间隙,超过0.01mm就调,别等。要是开工率低,半年查一次就行。很多厂子几年都不调一次,等间隙到半毫米才发现,丝杠早就磨坏了,根本修不了只能换。
现在下游客户对精度要求越来越高,微米级公差已经成了很多行业的常态。很多老师傅干活经验老到,却偏偏栽在热变形这个看不见的坑上。
我上个月去东莞一家做新能源汽车电池结构件的工厂,他们新买的五轴加工中心,干出来的工件早班合格率98%,到晚班直接掉到60%,找了厂家售后过来查了三次,丝杠导轨都没毛病,就是精度飘,你说邪门不?最后查出来是车间没有控温,设备开机一天,主轴温度升了8度,热变形带来的误差就有0.03mm,刚好超过客户的公差要求。
不过话说回来,不是所有工厂都能建恒温车间,那怎么办?其实做好开机预热就能解决大半问题。一般10米以内的中型加工中心,夏季预热15分钟,冬季30分钟,走一遍全行程空跑就行,花不了多少时间,能把大部分热变形抵消掉。
💡 几个日常就能做,却90%的工厂都没做好的事:
✅ 每天下班前清干净工作台和导轨上的切屑,别留在上面过夜。切屑吸潮,会锈蚀导轨的加工面,日积月累就是坑。
✅ 每天开工第一件事,放掉压缩空气罐里的积水。水带进气动元件和主轴,不出三个月定位精度就歪了,密封件也会烂得快。
✅ 丝杠和导轨的伸缩护罩别嫌麻烦拆掉。很多小厂图干活快,嫌护罩影响行程,直接拆了扔仓库,不到一年切屑磨进去,丝杠间隙直接超差,换一套丝杠大几万没了,得不偿失。
❗ 还有一点,设备地基的水平,每年要校一次。很多工厂搬厂或者设备放个三五年,地基下沉,水平歪了,整机的精度基准都错了,你再怎么调丝杠导轨都没用。
说实话,现在网上各种工业知识问答满天飞,很多内容都是纸上谈兵,没摸过设备的人写出来的,看了半天解决不了实际问题。我干了一辈子机加工,最深的体会就是,工业这行,没什么玄学,都是细节堆出来的。你把日常该做的小事做好,设备能用十年的,你能用十五年,精度还能保持住,算下来比什么省钱都强。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业知识问答:机加工设备日常精度维护的核心坑点 https://www.dachanpin.com/a/tg/70841.html