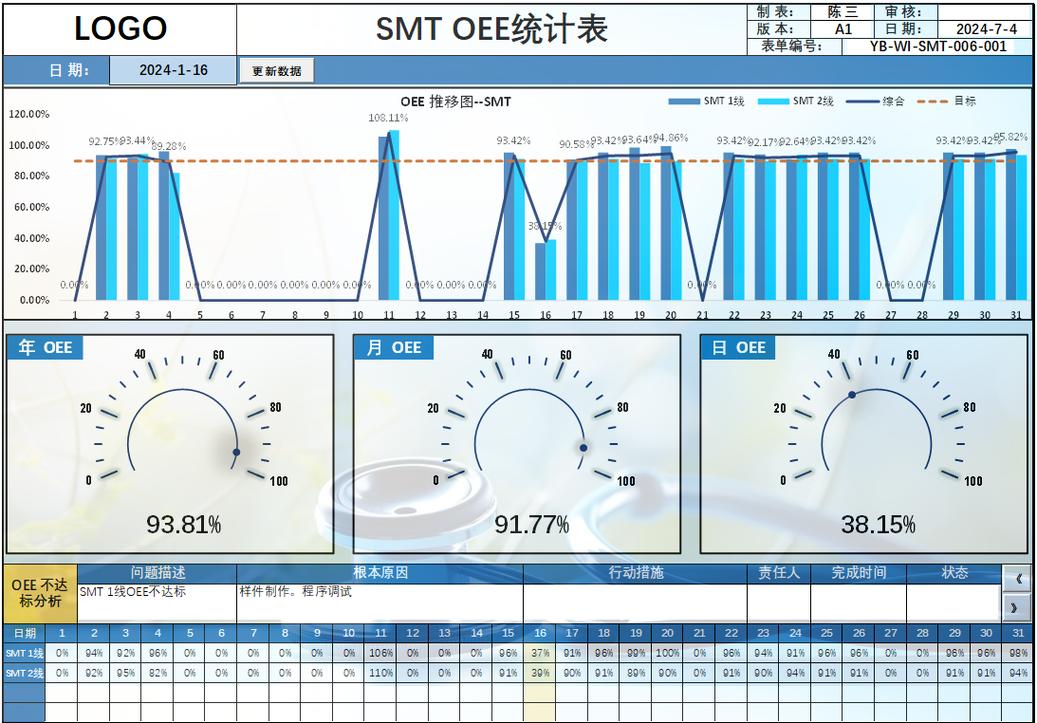
上个月跑了长三角三家做注塑的工厂,三家老板都跟我吐槽同一件事:OEE算出来都挺好看,就是没赚到钱。你说邪门不邪门?
很多工厂搞设备综合效率(OEE),最后都做成了数字游戏。算完往墙上一贴,就完事了。钱没赚到,反而搭进去不少人力物力。
。每个指标都给你留了“操作空间”。
就说可用率,可用率=实际运行时间/计划可用时间。这个计划可用时间怎么定?很多工厂直接把八小时排班就算计划可用时间,交接班的10分钟打扫、班前点检,全算成计划内的,不算损失。更夸张的,订单不饱和的时候,直接把没活干的时间全部划成计划停机,直接从分母里砍掉。
这样算下来,可用率能不高吗?
问:很多工厂算OEE的时候为什么要故意调整计划可用时间?
答:还能为啥,管理层要看好看的数字啊!要是如实算,订单淡的时候OEE直接掉到30%出头,负责生产的主管不得挨骂?干脆把“计划停机”的范围划得大大的,剩下的时间再算OEE,数字一下子就蹦到80%多,好看是好看,设备到底浪费了多少时间,谁也不清楚。
再讲性能率,性能率=实际产出/理论产出。很多工厂的理论节拍是设备说明书上写的理想值,那是设备空转不出料都不一定能跑到的速度,你拿来当分母,性能率能不虚高吗?
合格率就更别说了,一点点返修品不算不合格,只要能修出来卖,就不算损失,合格率自然就上去了。
一圈操作下来,OEE数字好看,实际工厂的浪费全被盖住了。
说实话,我现在最怕听到工厂老板一上来就说“我要做OEE,给我推荐个好系统”。
不是说系统不好,是你基础的规则都没理清楚,买十万几十万的系统,最后算出来的还是带水分的假数字,有啥用?
去年东莞一个做五金冲压的客户,花了四十多万上了设备采集系统,跑了三个月,最后发现OEE数字比之前人工算的还虚。为啥?系统默认把所有信号中断的时间都算成计划停机,还是换汤不换药。
问:小工厂没有自动数据采集的能力,就做不了设备综合效率(OEE)吗?
答:当然能做!我见过十台八台设备的小加工厂,就用个在线共享表格,每个班次换班的时候让组长花五分钟填,把停机时间、停机原因一条一条记清楚,一周就摸透了所有设备的问题,不到两个月OEE提了12个百分点,一分钱系统钱都没花。
💡 给新手的小建议:做OEE的第一步,绝对不是上系统,是先把规则定死。
✅ 计划可用时间,除了设备法定节假日大修,其他所有停机不管是待料、换模、故障,都得算进去,不准随便砍分母。
✅ 理论节拍拿过去三个月实际生产的稳定节拍算,别拿说明书的理想数字凑数。
✅ 所有不能直接出厂的产品,不管能不能修,都算不合格,别打折扣。
规则定死了,你算出来的数字才有用,不然都是白搭。
现在很多工厂对OEE的用法都错了,把OEE当成考核设备部的KPI,数字低了就扣钱,最后逼得设备部动手脚改数字,恶性循环。
现在国内做得好的工厂,已经把OEE从考核工具变成了问题挖掘工具。
什么意思?你算出来OEE低,拆解损失:是可用率低,还是性能率低,还是合格率低?可用率低是因为故障停机多,还是换模时间长,还是待料?拆到具体的损失点,直接对着改就行了。
比如我之前接触的一个新能源电池结构件工厂,算出来OEE只有48%,拆解下来换模占了总可用时间的22%,那直接推快速换模,三个月把换模时间从两个小时降到四十分钟,OEE直接涨到65%,单台设备月产量多了三千多件,利润直接上去了。
现在很多工厂还结合OEE做预测性维护,通过连续一周的性能率变化,提前发现设备的隐性磨损。比如性能率连续掉了两三个点,排除了原料和操作工的问题,那肯定是设备哪里出问题了,提前停机维护,避免突发停机造成更大损失,这才是OEE的正确用法。
不过话说回来,OEE本质就是个
,不是万能药。它帮你把藏在暗处的浪费摆到台面上,至于改不改,怎么改,还是要看工厂有没有执行力。
你算出来问题,放着不管,那OEE就是一堆没用的数字,还不如花那个时间去多赶两个订单。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂设备综合效率(OEE):别做工厂里的糊涂账 https://www.dachanpin.com/a/tg/70926.html