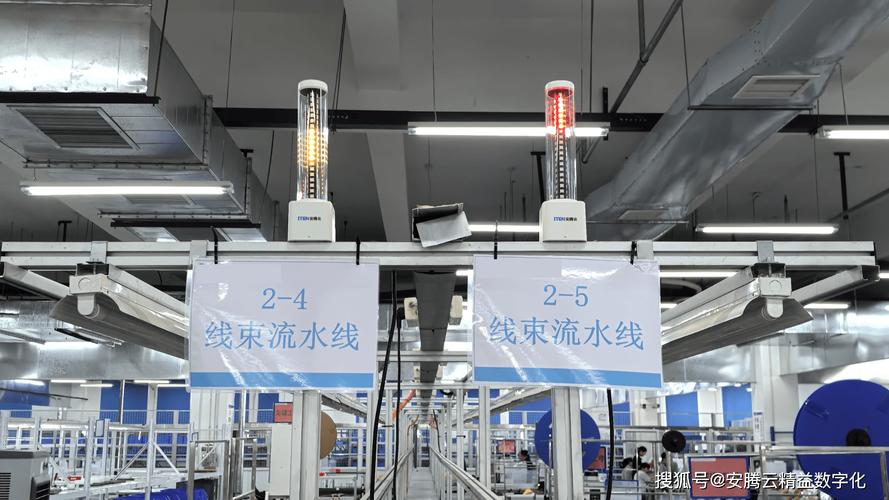
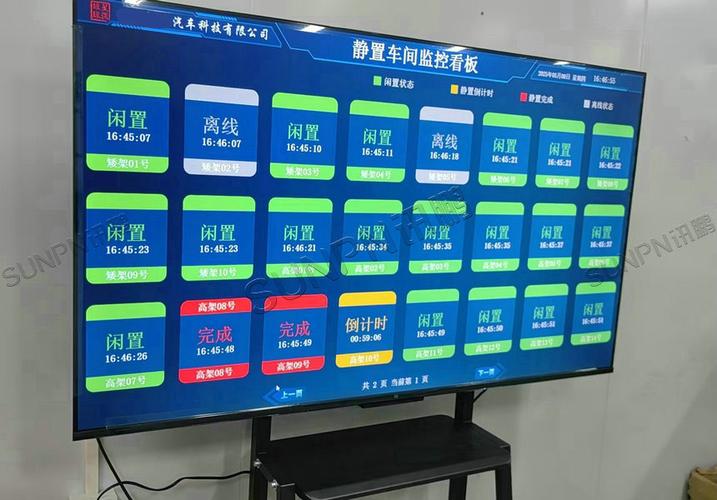
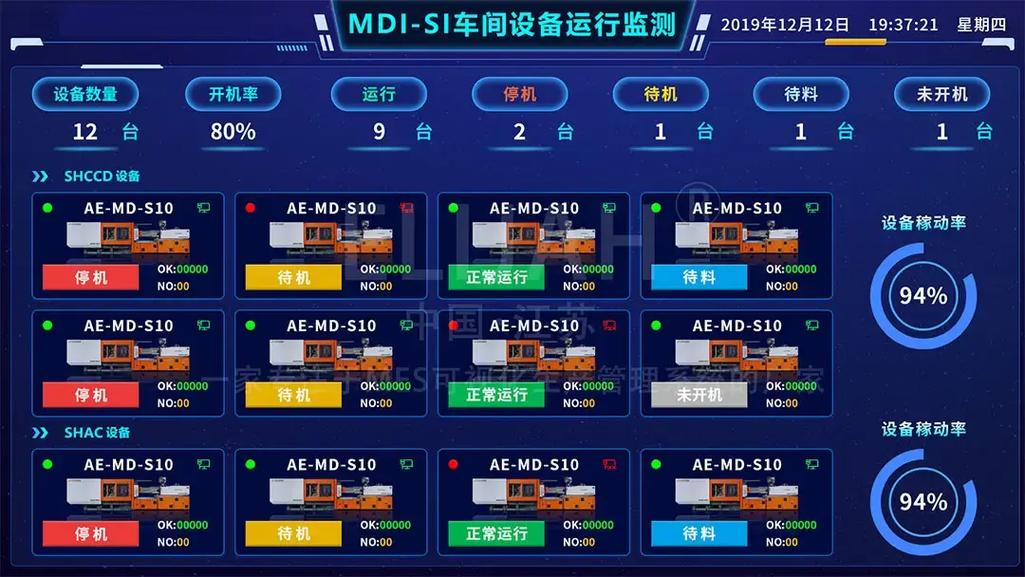
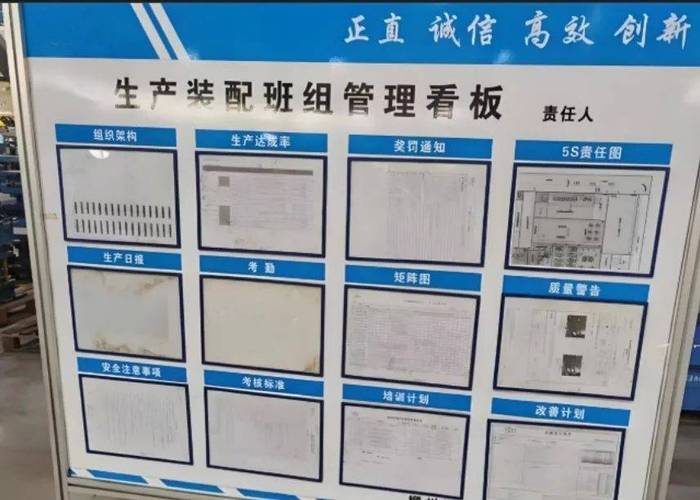
上个月跑东莞的汽配工厂调研。老板拽着我吐槽,烟一根接一根烧。说去年听顾问忽悠,花二十八万上了一套安灯系统(Andon),现在不仅没提效,反而比原来慢了两个点。
说实话,这不是我今年见的第一例。太多工厂把安灯玩歪了。
最早的安灯起源于丰田的精益生产,就是车间流水线上方拉的那根绳子,工人发现质量、设备、缺料任何异常,一拉绳,整条线停,班组长和维修马上过来解决。现在很多人提起安灯,第一反应就是“拉绳停线”,还有人觉得这就是大工厂玩的东西,小工厂用不着。
错得离谱。
问:安灯系统是不是只有拉线停线这一种用法?
答:当然不是。现在的安灯系统(Andon)早迭代了好几轮,从最开始的拉绳,到按键呼叫,再到现在和工业IoT结合,传感器可以自动触发异常呼叫——机床温度超标、AGV缺料、扫码不合格,都能自动触发安灯报警,根本不用工人动手。而且早就不是“一呼就停线”,异常可以分级:小问题比如缺个辅料,呼叫物料员就行,不用停线;只有影响质量和安全的大问题,才触发停线。阈值完全可以自己调。
很多老板算投入只算买系统花了多少钱,不算异常停线的隐形浪费。我给你算一笔:国内主流的汽车零配件流水线,一分钟产出大概是180-220块,一个工位出了问题,班组长原来要绕大半个车间找,找过来要15分钟,那就是小三千块没了。要是设备坏了,等维修再拖20分钟,小五千块打水漂。一年大大小小出个百八十次这种异常,十几万几十万就没了。
我见那个东莞老板后来听了劝,把原来一刀切的停线规则改了,做异常分级,又给工人做了两天操作培训,不到一个月,异常响应时间从原来的12分钟降到了2分40秒,三个月算下来,省的钱就快赶上当初上系统的投入了。
问:我们厂就是几十人的小流水线,产值一年才几千万,也要上安灯系统吗?
答:要看你现场有没有这个痛点——班组长是不是一天跑断腿,到处找异常?是不是经常小问题拖成大停线?如果有,那就上,不用搞贵的。百八十块一个的按键呼叫安灯,先装两个试点,跑起来再说,一千块都不到,试错成本几乎为零。很多小工厂老板觉得我人少喊一声就行,你试一周就知道,安灯呼叫比你扯嗓子喊靠谱一百倍,哪出问题亮什么灯,所有人一眼就能看见,不用瞎找。
💡 坑一:为了数字化而数字化,堆功能搞面子工程
我见过太多工厂,花十几万整个4K超清大屏,放车间门口给参观客户看,功能做了几十个,从大数据到AI预测全有,结果工人要用的异常呼叫按钮,藏在三层菜单里,找都找不到。工人嫌麻烦不用,最后系统就成了摆设,落灰。
安灯系统核心就三个功能:
,其他全都是锦上添花,没用。
❗ 坑二:怕停线,把安灯变成事后补记录的工具
很多老板觉得停线影响产能,给工人下规定,能不拉就不拉,实在不行解决完了再补记录。那你上安图什么?
安灯的核心就是
,你藏着掖着,小问题流到下工位,最后堆出几百台不合格品,或者拖成大停线,亏的更多。
💡 坑三:只用不总结,从来不做复盘
很多工厂安灯拉完就完了,系统里存了一堆异常数据,从来没人看,也没人改。那安灯就只是个报警铃,浪费了最大的价值。
不过话说回来,安灯系统最大的长期价值,就是给你的精益改善攒数据。跑三个月你拉个表,哪个工位一周出五次异常,是缺料还是设备故障?针对问题改——缺料你就调整物料配送频次,设备故障你就提前安排保养,这不就是实打实的提升吗?
现在很多最新的行业实践,把安灯系统和MES、ERP连在一起,异常数据直接同步到供应链,提前调物料,整个链路的效率都能提上去。
别不信。很多人天天喊智能制造,说要搞高大上的东西,其实把最基础的现场异常管理做好,就能干掉一大半竞争对手。
真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别被忽悠:安灯系统(Andon)不是面子工程,是制造现场的止血阀 https://www.dachanpin.com/a/tg/70930.html