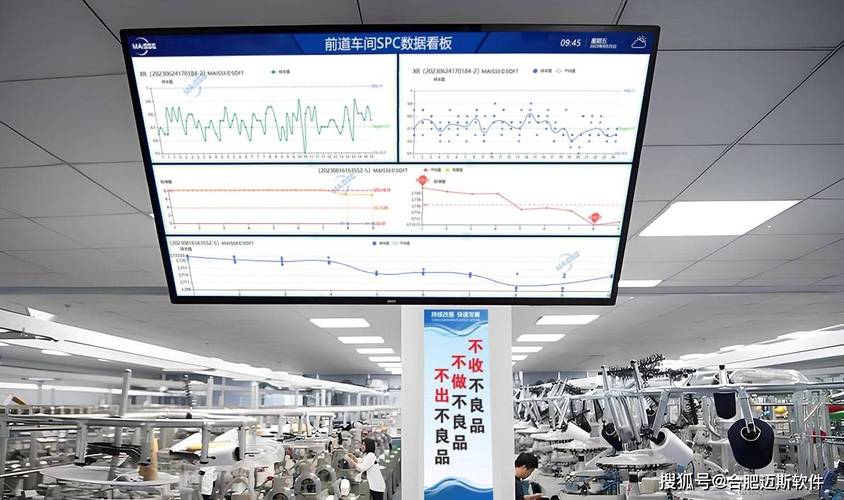
很多工厂花几十万上了带统计过程控制(SPC)模块的MES,结果该出的批量不合格还是出,废品钱一分没少花,最后SPC成了给客户审核看的门面活。
前两个月去东莞一家做新能源电池结构件的工厂做现场辅导,老板一见面就吐槽SPC没用。说上线大半年,还是每月出个两三批批量不合格,光给下游车企的赔偿就赔了小一百万,白花了十几万的软件钱。
你猜问题出在哪?
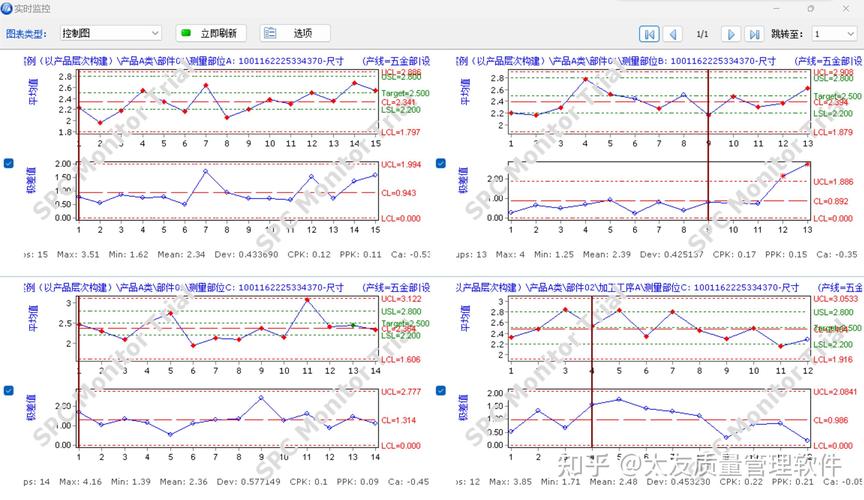
他们的SPC,是每天下班之后,质检员把当天测完的尺寸数据统一录入系统,系统自动生成一张控制图,存在服务器里就完事了。
这哪叫过程控制啊。
出异常的时候,几百件不合格品都已经入完库了。
问:现在行业里大部分工厂不都是这么干SPC的吗,哪里错了?
答:核心错在时机。统计过程控制(SPC)的根,是“预控”,不是“复盘”。控制图的作用,就是从正常的过程波动里,揪出异常波动的苗头——比如刀具磨损了、炉温偏了、原材料批次变了,这些都能提前从数据波动里看出来,在第一件不合格品出来之前就调机,这才叫控制。攒完数据补记录,那只能叫应付审核的统计表,和SPC的初衷半毛钱关系都没有。
问:那是不是必须要做设备联网在线采集,才能做真SPC?
答:倒也不是。很多小批量多品种的机加工厂,不可能每台设备都装传感器测尺寸,那完全可以每1-2小时抽一次样,测完立刻录进系统出控制图,只要能在本批次生产结束前出结果,发现异常就能停线调整,这就是有效的统计过程控制(SPC)。怕就怕攒一堆数据一起录,那真的就是白忙活。
不用把所有尺寸所有参数都塞进SPC里,就抓那些影响产品安全、性能,客户明确要求的特殊特性。比如电池壳的平面度、转向节的直径、注塑件的缩水率,控这几个核心就行。控的太多,一线工人录入量翻几倍,肯定抵触,最后推不下去。
✅
这是最多人踩的坑!我见过至少七成工厂的SPC,直接把客户给的±0.1mm规格限,当成控制限用。这完全错了。
控制限是你的过程本身波动算出来的,是过程本身的正常波动范围,和客户给的规格要求根本不是一回事。❗哪怕你的所有点都在规格限里,也可能早就超出控制限,过程已经异常了。
很多工厂的SPC,系统出了异常告警,线长看都不看,说赶着交货,先生产再说。那你上SPC干嘛?花那个冤枉钱不如买两箱原材料实在。
说实话,这点真的考验管理层的决心。停线调整十几分钟,看起来耽误交期,总比出了批量不合格,返工赔偿还要丢客户强吧?这点账,真的要算清楚。
放在五年前,推SPC真的是大工厂才玩得起的东西,要买专门的模块,要做设备联网,几十万砸进去,还不一定能落地。现在不一样了。
轻量化的SPC工具到处都是,中小工厂几百块一个月就能用,手机就能录数据,自动算控制限,出了异常直接给线长发微信提醒,根本不用买整套MES。之前认识一个浙江做五金定制的小厂,三十多个人,就花几百块用了个轻量化SPC,半年时间,废品率从4.2%降到1.1%,省出来的钱快二十万,投入产出比高得离谱。
还有现在很多工厂用上了AI外观检测,AI检测完的缺陷数据,实时同步给SPC,自动监控缺陷率的波动,不用人测,不用人录,异常第一时间出告警,完全自动化,这就是现在最新的实践。SPC不是什么老掉牙的方法,和新的数字化工具结合,反而比以前好用太多。
不过话说回来,工具再新,核心逻辑不变。你要是还是想着做个报表应付审核,那再贵的工具也没用。真要是想减废品降成本,哪怕用最基础的Excel做控制图,也能出效果。
很多工厂推不动SPC,从来都不是方法错了,是从一开始就没想着真用它来控过程,只是拿来当门面罢了。跳出这个坑,你会发现统计过程控制(SPC)真的是制造业降本最划算的工具,没有之一。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么你的统计过程控制(SPC)一直没效果?很多工厂都踩了这个坑 https://www.dachanpin.com/a/tg/70939.html