为什么工业装配工艺才是制造的核心胜负手
高端制造拼到最后,拼的根本不是单个零件的精度,是装配出来的整体精度和一致性。你做一百台设备,九十九台精度达标,一台不合格流到客户那里,砸的就是整个牌子。
我前几年接触过一个做风电齿轮箱的厂家,同样的进口齿轮、同样的箱体,换了一套装配工艺之后,整机振动降了15%,寿命直接提了40%,报价比同行高5%都有客户抢着要。
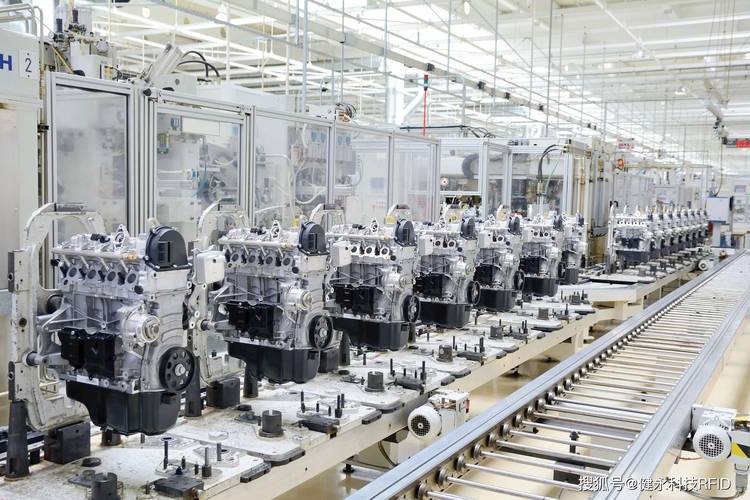
当前工业装配工艺的几个落地新趋势
这两年行业里的新实践不少,不是那种飘在天上的概念,都是真能落地赚大钱的。
- ✅ 力反馈-guided 装配:原来装精密配合的零件,比如轴和孔,靠工人手感推,劲大了刮花内孔,劲小了装不到位。现在协作机器人带力反馈,碰到阻力自动停,装配精度比老师傅稳10倍都不止,中小批量也能用。
- ✅ 数据化全追溯装配:每一颗螺栓的拧紧扭矩、转角,每一块结构胶的涂胶量、固化温度,全部存进系统,出了问题一分钟溯源,不用拆整机猜问题,售后成本降一大块。
- ✅ 柔性模块化装配:针对多品种小批量的订单,把装配线做成可快速切换的模块,换产品只要换夹具、调程序,半天就能开产,不用重新建线,适配现在的定制化订单需求。
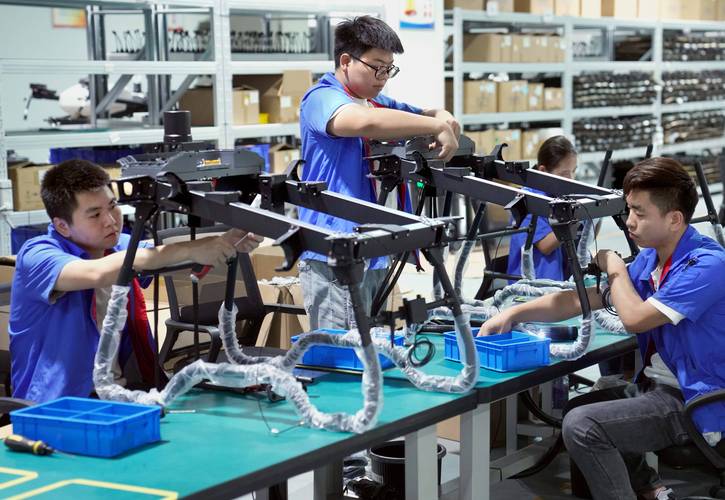
中小工厂升级工业装配工艺的低成本路线
很多老板一听到升级工艺就觉得要花几百万换设备,其实完全不用。中小厂完全可以走低成本升级的路,先赚了钱再投大设备。
💡 第一步,先拆工序,把老师傅的经验写死。不要写“拧紧螺栓”这种废话,要写“M12螺栓分三次拧紧,第一次30Nm,第二次60Nm,第三次90Nm,每次间隔5分钟”,把每一步的要求量化,任何人来干都是一样的标准。 ❗ 第二步,先换辅助工具,不换整条线。一把带数据记录的数显扭矩扳手才几百块,一支定量涂胶枪才一两千,这些小钱花下去,装配一致性就能提一大截。我之前认识一个做液压阀的小厂,原来退货率8%,就做了这两步,退货率直接降到1.2%,一年省了四十多万的售后和返工成本,三个月就收回了投入。 不过话说回来,还是有太多老板觉得装配就是“把零件拼起来”,钱都拿去买高端加工中心了,装配工位还是挤在角落里,工具乱堆,全靠老师傅带徒弟。老师傅一退休,产品质量直接垮掉,真的挺可惜。 先梳理工艺标准,再升级设备,这是我见过所有成功升级的工厂共同的规律,别搞反了顺序。你把加工环节的成本已经挖得差不多了,现在就剩工业装配这块金矿,挖出来就是纯利润,比你抢低价订单舒服多了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配工艺:被很多工厂忽略的隐形利润密码 https://www.dachanpin.com/a/tg/71080.html