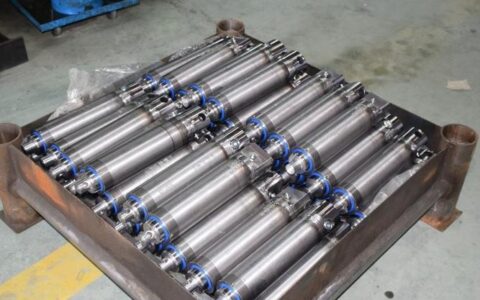
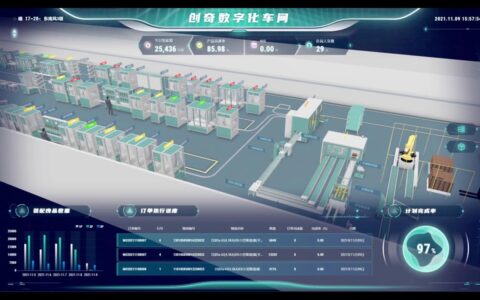
上周去一家汽配厂,车间主任老李拉着我吐槽:“上了全套MES,良品率还是卡在92%,三个月了纹丝不动。” 我问他数据怎么用的。他挠头:报表啊,日报周报,开会用的。——唉,数据只用来看,等于没采集。这就是典型的“死后验尸”型质量管控。非要等到零件下线、三坐标测量完才发现问题,次品已经堆成山。
预测性质量控制,说到底就是给产线装上“心电图”。不是等病人倒了再抢救,而是提前捕捉到异常的心跳。核心逻辑很简单:利用实时数据流,在缺陷发生前就发出预警。可为什么大多数工厂还停留在“事后检验”?因为这条路,走起来确实坑多。
从SOP到传感器:数据怎么“说话”
传统的SPC(统计过程控制)本质上是“滞后”的。它依赖抽样、控制图,当你发现点出界时,不合格品可能已经做了几十件。现在呢?✅ 高频传感器、边缘计算网关,让毫秒级的数据采集不再是成本黑洞。比如注塑机,每模的保压压力曲线、熔体温度,以前只看峰值,现在整个波形都可以实时比对。
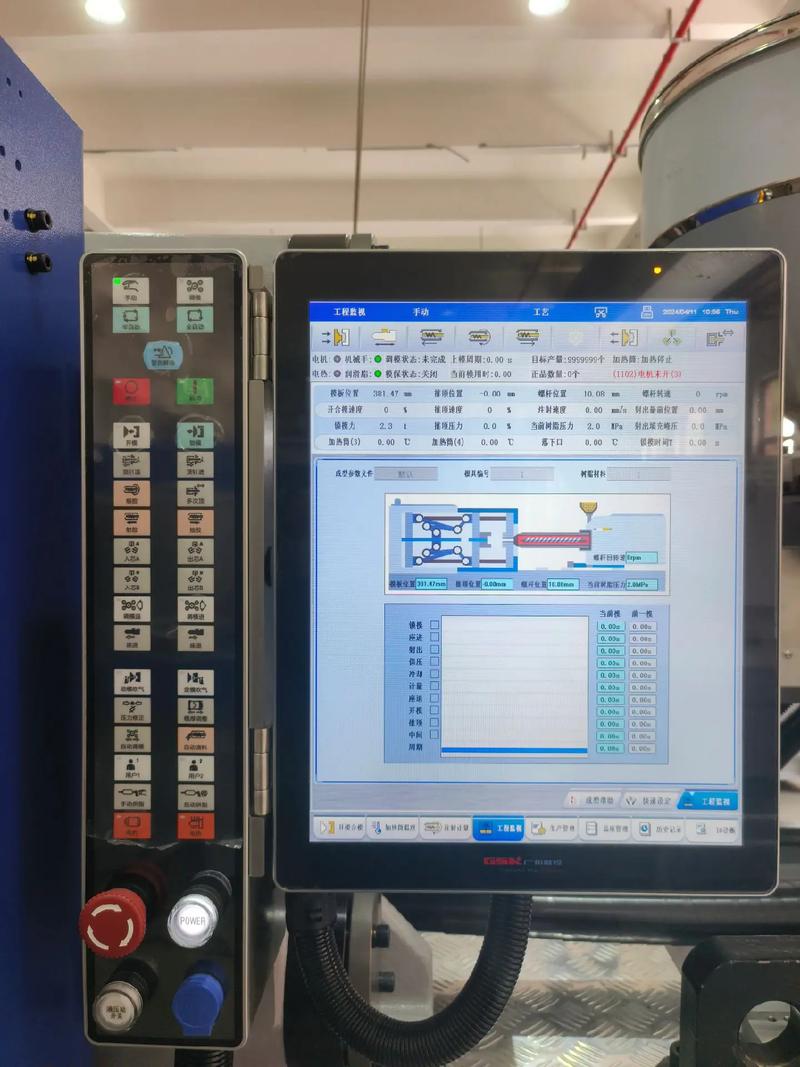
但说实话,数据不干净,一切白搭。我见过一家工厂,振动传感器装得歪七扭八,采集到的信号全是50Hz的工频干扰,还以为是机器要炸了,虚惊三场。❗ 光有硬件不行,特征工程才是灵魂。怎么从几百个参数里挑出真正影响质量的?这需要工艺老法师和数据分析师“吵架”才吵得出来。比如冷却液流量波动,老法师觉得无关,但数据一挖,跟内孔圆度强相关——这就是隐性知识显性化。
模型不是银弹:为什么上线即翻车?
很多企业一谈预测,就直奔机器学习。买了一堆算力,笔记本跑得欢,产线一部署哑火。原因?概念漂移——设备会老化,原材料批次会变,环境温度湿度也在波动。你训练好的模型,面对上个月的数据是神,面对今天就变狗。💡 必须得让模型“终身学习”,或者至少做在线自适应。不过话说回来,不是非得用深度学习。我们给一家轴承厂做缺陷预测,最后发现简单的逻辑回归加上时序异常检测就够了,准确率93%,还省下了GPU机房的钱。
问:预测性质量控制和预测性维护是一回事吗?
答:经常混淆,但侧重点不同。预测性维护关注设备本身会不会坏(轴承磨损、电机烧毁),而预测性质量控制盯着的是产品特性——尺寸超差、表面粗糙度、焊接气孔。当然两者数据基础有重叠,振动既反映主轴健康,也影响切削纹路。❗ 但如果你只做维护不做质量预测,可能就是设备没坏,但它偷偷造了一晚上废品,更亏。
问:小批量多品种的工厂,数据不够,怎么搞预测?
答:小批量确实头疼,没法像汽车产线那样攒几百万条样本。这时候就要“借力”。✅ 一是迁移学习,把相似工艺的老模型拿过来调优;二是强化知识规则,让系统从工程师经验入手,先用专家规则建基模,再慢慢用数据迭代。说白了,先让系统当个认真做笔记的学徒,而不是一上来就装大神。还有一种骚操作:故意在安全边界内做极限测试,人为制造一些“准异常”数据来训练,比如短时间内调高进给速率,看粗糙度变化趋势,当然这得工艺允许。
落地才是王道:人的鸿沟怎么填?
技术永远不是最难的那环。难的是让产线工人相信这个系统。有一次产线突然报警,预测某零件即将超差,操作工瞥了一眼没理——因为按经验这会儿该没事。半小时后,刀具崩了,批量报废。他不是不信,是嫌烦。后来我们改了:预警必须分级,且和制造执行系统挂钩,直接阻断下道工序,或者自动调整参数。毕竟人都会侥幸,而机器不会。
另外,千万别搞“黑箱”!工人会抵制。我强烈建议把贡献最大的几个特征参数可视化出来,让一线人员看到“因为振动RMS值过去5分钟升高了15%且温度梯度异常,所以推断崩刃概率达76%”——这像天气预报,容易接受。
问:上预测性质量控制,投资回报周期大概多长?
答:看基础。如果已经有了自动化产线和基本联网,纯粹加软件和部分传感器,6个月左右就能见到真金白银——主要来自报废减少、返工减少和刀具寿命优化。有一家精密铸造厂,上了熔模温度预测闭环,浇铸废品率直接从8%砸到1.2%,仅贵金属回收成本三个月就回本。但如果是手工作坊要一步登天,那我劝你先搞好流程标准化。❗ 没有规范化的预测性质量,就是在流沙上盖楼。
最后一句扎心的:很多老板舍得花大价钱买五轴机床,却舍不得给质量预测系统投一分。非要等竞争对手把良率甩开十几条街,才想起来“哦,原来数据真能当钱用”。预测性质量控制不是未来,它早就在一些埋头苦干的车间里生根发芽了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:为什么你的产线还在“事后补救”? https://www.dachanpin.com/a/tg/56421.html