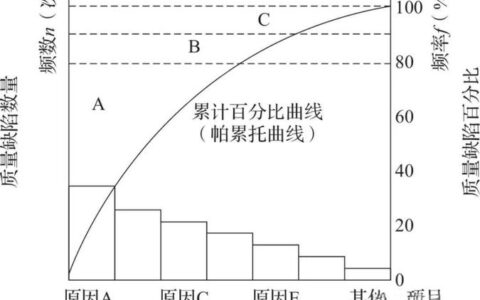
说实话,我第一次接触田口方法的时候,内心是崩溃的。什么正交表、信噪比、参数设计……一堆术语砸过来,感觉这不就是统计学换了个马甲吗?但后来在一家做精密轴承的工厂里,亲眼看到一组实验把产品的不良率从8%压到0.3%,我才恨不得拍断大腿——早点用上这个,能省掉多少返工成本!
这就是田口方法的魔力:它不跟你扯虚的,直接盯着质量和成本这两块最硬的骨头啃。可奇怪的是,国内很多制造企业还在靠老师傅的“手感”调参数,一边抱怨招工难,一边对这套方法视而不见。啧,实在叫人着急。
田口方法到底是什么?——不只算数,更是思维💡
很多人误以为田口方法就是“正交实验设计”,这误会大了。它的核心其实是稳健性设计(Robust Design)。说白了,就是让产品在材料波动、环境变化、操作差异的干扰下,依然能稳定输出高质量。就像一位太极高手,任你外力怎么推搡,我自岿然不动。

田口玄一博士在上世纪50年代就提出了这个理念,还搞出了一套“三段设计法”:系统设计、参数设计、容差设计。其中参数设计最精髓——用最廉价的零件,组装出最可靠的性能。举个例子,你不需要去买最贵的芯片,只要把电路板的几个关键电阻值搭配好,抗干扰能力就能翻倍。这背后靠的就是信噪比(S/N比),它不是传统的良品率,而是把“功能的波动”量化了。波动越小,质量越好,这在流程性行业尤其重要——比如化工、注塑、涂装,一旦参数漂移,整批次报废,哭都来不及。
不过话说回来,国内很多工程师一听到“统计”就头大,更别提什么正交表L9(3^4)了。但田口方法真正的价值,是逼着你系统化思考:哪些控制因子是关键?噪声因子从哪里来?变量之间的交互作用怎么解?……这些搞不清楚,就算撞大运试出个好参数,下回换个供应商、温度一高,照样趴窝。
为什么现在才懂它?——从“事后检验”到“源头设计”的觉醒⏰
这两年制造业的苦日子,倒逼大家开始“补课”。前阵子去一家新能源电池厂交流,他们的涂布工序厚度波动一直降不下来,用了田口方法后,把烘箱温度、风速、浆料粘度、涂布速度四个因子做了L9实验,两天之内就找到了最优组合,而不是像以前那样一个一个试,试到天荒地老。负责人告诉我:“这玩意儿看着慢,实际快得吓人。”

还有个让我特别触动的事情。一家做液压阀的小厂,老板是技术出身,自己带队用田口方法优化了阀芯的配合间隙和材料热处理工艺,成本没增加一分钱,寿命却提升了将近三倍。他苦笑着说:“以前总觉得田口方法是‘大公司才配用的屠龙术’,结果自己上手才发现,它最擅长的是用最少的钱办最大的事。”对吧?这种逆向思维——先定理想功能,再找最省钱的方案——恰恰是当下制造业最缺的。
不过,田口方法的推广瓶颈也不少。首先是教育缺位,大学里要么不讲,要么沦为几个正交表的解题游戏;其次是短期主义作祟,很多老板觉得“等这批订单交完再说”,结果永远在救火。其实,哪怕只用最基础的参数设计,都能在几周内看到真金白银的回报。❗
落地难?这些坑你一定要知道
聊到这里,不妨直接来个QA,把大家最纠结的问题摊开说。
问:田口方法是不是只适合大批量生产?我们这种多品种小批量的怎么办?
答:完全不是。小批量更需要田口方法,因为试错成本更高。你可以用动态特性设计,把产品或工艺的适应范围拉宽——比如一台加工中心要应对不同材质和余量的工件,通过田口方法找到对输入变化不敏感的刀具参数,就能大幅缩短调试时间。我见过一家精密模具车间,三台机床用田口方法优化后,换型时间从45分钟降到了8分钟。这可不是大批量才有的福利。
问:信噪比计算太复杂了,有没有简化办法?员工统计基础差,能推行吗?
答:说实话,现在都什么年代了——Minitab、JMP这些软件点几下鼠标就能出结果,甚至Excel插件也能算信噪比。难的不是计算,是定义质量特性。比如你希望“尺寸越接近目标越好”,就用望目特性;如果希望“强度越高越好”,就用望大特性。这个逻辑一清,剩下就是团队讨论因子和水平,然后套软件。反而是那种“拍脑袋定参数”的习惯最害人。💡
问:田口方法和六西格玛、经典DOE有啥区别?我该学哪个?
答:经典DOE更强调因子显著性,而田口方法侧重抗干扰,有点像“防守反击”。六西格玛的DMAIC里经常借用田口方法的参数设计。其实不必对立,两者混着用反而更高效。比如先用部分因子实验筛选关键因子,再用田口方法做稳健优化。不过对于中小制造企业,田口方法门槛更低、见效更快,尤其适合那些“噪声因子多又不可控”的场景——比如室外施工设备、农业机械,你总不能让老天爷别下雨吧。
这几年还有一个明显趋势:田口方法和数字孪生、AI优化结合。比如在铸造过程仿真中,先用田口方法缩小参数范围,再用遗传算法精调,省掉大量仿真计算。一家做涡轮叶片的企业就这么干的,把开发周期缩短了40%。这才是智能制造该有的样子——不迷信算法,而是把工程师的经验和统计方法焊在一起。
最后说句可能得罪人的话:田口方法不是什么高深学问,它就是一套严谨的工程思维训练。当你习惯了“定义功能、识别噪声、寻找可控因子、平衡信噪比”这套动作,看待质量和成本的眼神都会变。可惜,太多人宁愿花大价钱买设备,也不愿花点时间磨炼思维——喧嚣之下,这种安静的功力反而成了稀缺品。
不知道你怎么看?或许该找个具体的小课题,亲自试一把了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:为什么日本制造这么强?一个被忽略的工程利器 https://www.dachanpin.com/a/tg/56711.html