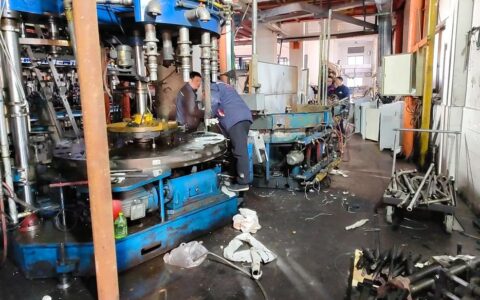
干了十五年制造,见过太多工厂把质检当成最后一道防线。成品出来了,检验,不合格,报废——然后一群人围着废品堆开会检讨。说实话,这跟人死了才把脉有什么两样?预测性质量控制,就是要打死这种事后验尸的逻辑。
为什么你的质检总是马后炮?
传统那一套SPC(统计过程控制),画个控制图,看着点是不是超界。有用吗?有。但问题是什么——它只能告诉你‘刚才’坏了,没法儿告诉你‘马上’要坏。等那个红点冒出来,废品已经造了一筐。去年在宁波一家轴承厂,客户说他们废品率总是卡在3%死活下不去。我在车间转了一圈,看到磨床旁边堆着刚打下来的内圈,圆度超差。操作工跟我说:‘张工,我们每半小时抽检一次,刚才还好好的。’我指了指机床显示屏上的主轴电流曲线:‘你看看这个,过去十分钟电流一直在往上爬,微米级的爬,但趋势很清楚。刀具该换了,你们非要等抽检出来一个超差的才停。’ 这就是典型的滞后响应。
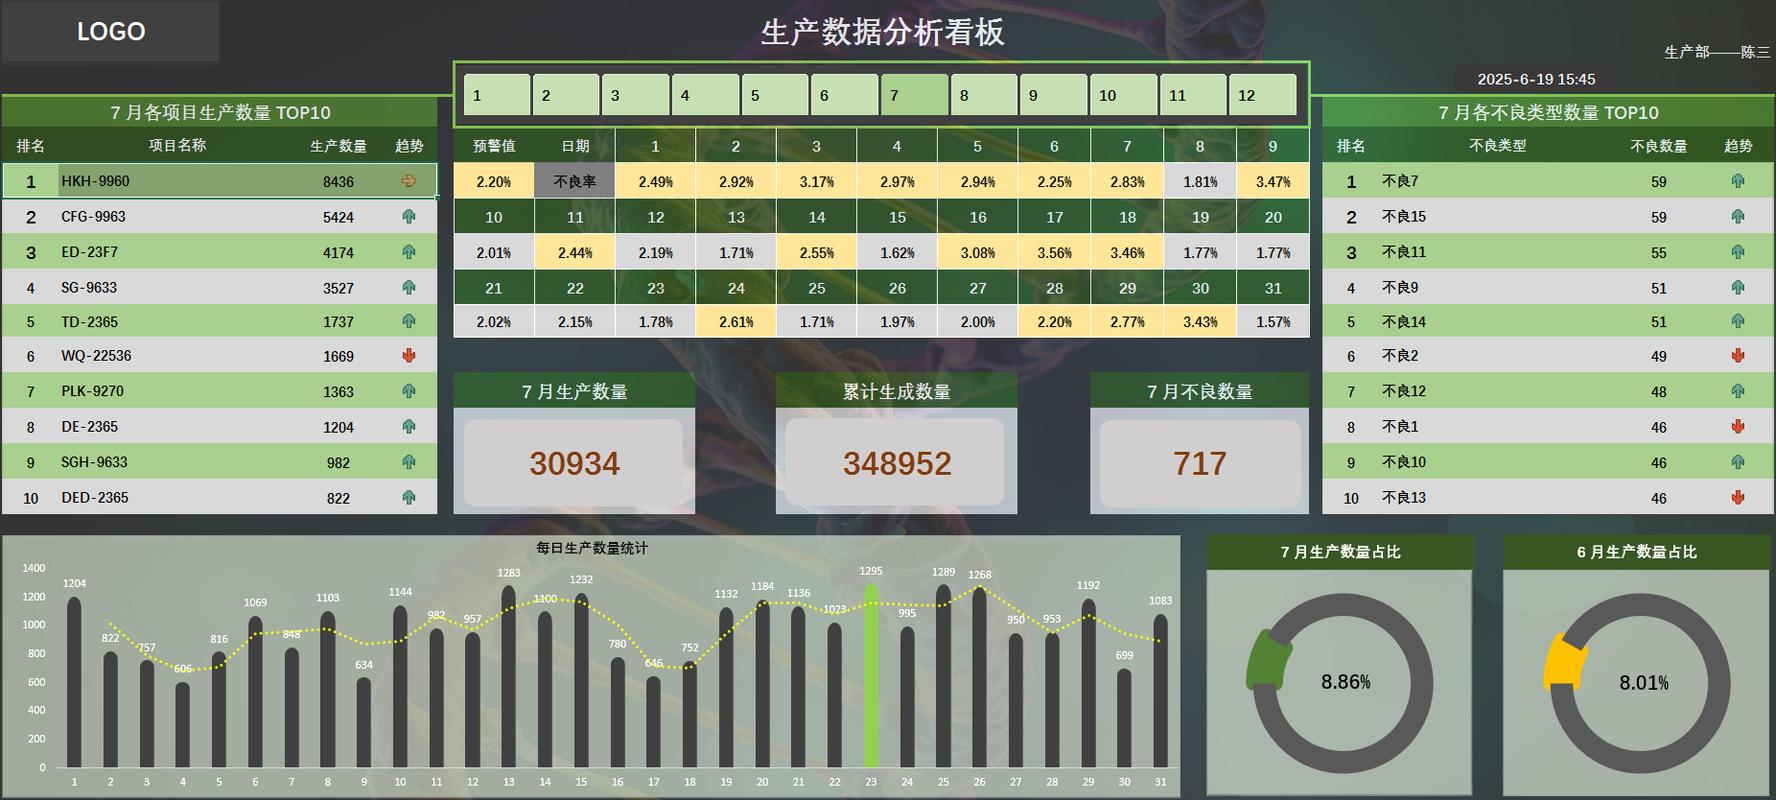
机器不会突然发病,它一直在咳嗽,只是我们没听懂。预测性质量控制的核心,就是把那些‘咳嗽声’——振动频率、温度波动、伺服扭矩、甚至冷却液的pH值——统统抓过来,扔进一个模型里,让它告诉你:还有多久要出事。这玩意儿不是玄学,是数学。我们那年在一条发动机缸体线上搞试点,收集了大概八个月的历史数据,把每次换刀前后、每次微调夹具后的工艺参数和最终三坐标测量结果关联起来,训练了一个回归模型。结果上线的第一个星期,就提前两个小时预警了一次铰刀磨损——两个小时!够他们从容换刀还不耽误任何产能。车间主任激动得拍桌子,说这东西真tm神了。
从被动挨打到主动防御——三大武器
要把预测性质量控制落地,你得有三样东西,缺一不可。第一样,好数据。别以为装了传感器就有数据了,错。高频采集的信号里九成是垃圾,怎么滤噪、怎么对齐时间戳、怎么处理缺失值,全是细活儿。我见过一家厂,花了上百万上系统,传感器读数全乱套——因为车间接地没做好,强电干扰把信号淹了。所以,✅ 扎实的工业数据治理是地基,这个省不得。
第二样,懂工艺的模型。不是随便扔个神经网络就能出奇迹的。有一回,一个博士团队给注塑机做质量预测,用了深度残差网络,训练集上准确率99%,上线当天就翻车——把一个明显要短射的参数组合判成了正常。为什么?他们把料温这个关键特征漏了,因为前期数据里料温一直很稳,模型根本不敏感。后来我们老老实实基于物理机理和工程师经验,挑了一组特征,用简单的随机森林,反而稳了。❗ 模型必须吞下工艺知识,不能全靠数据死啃。
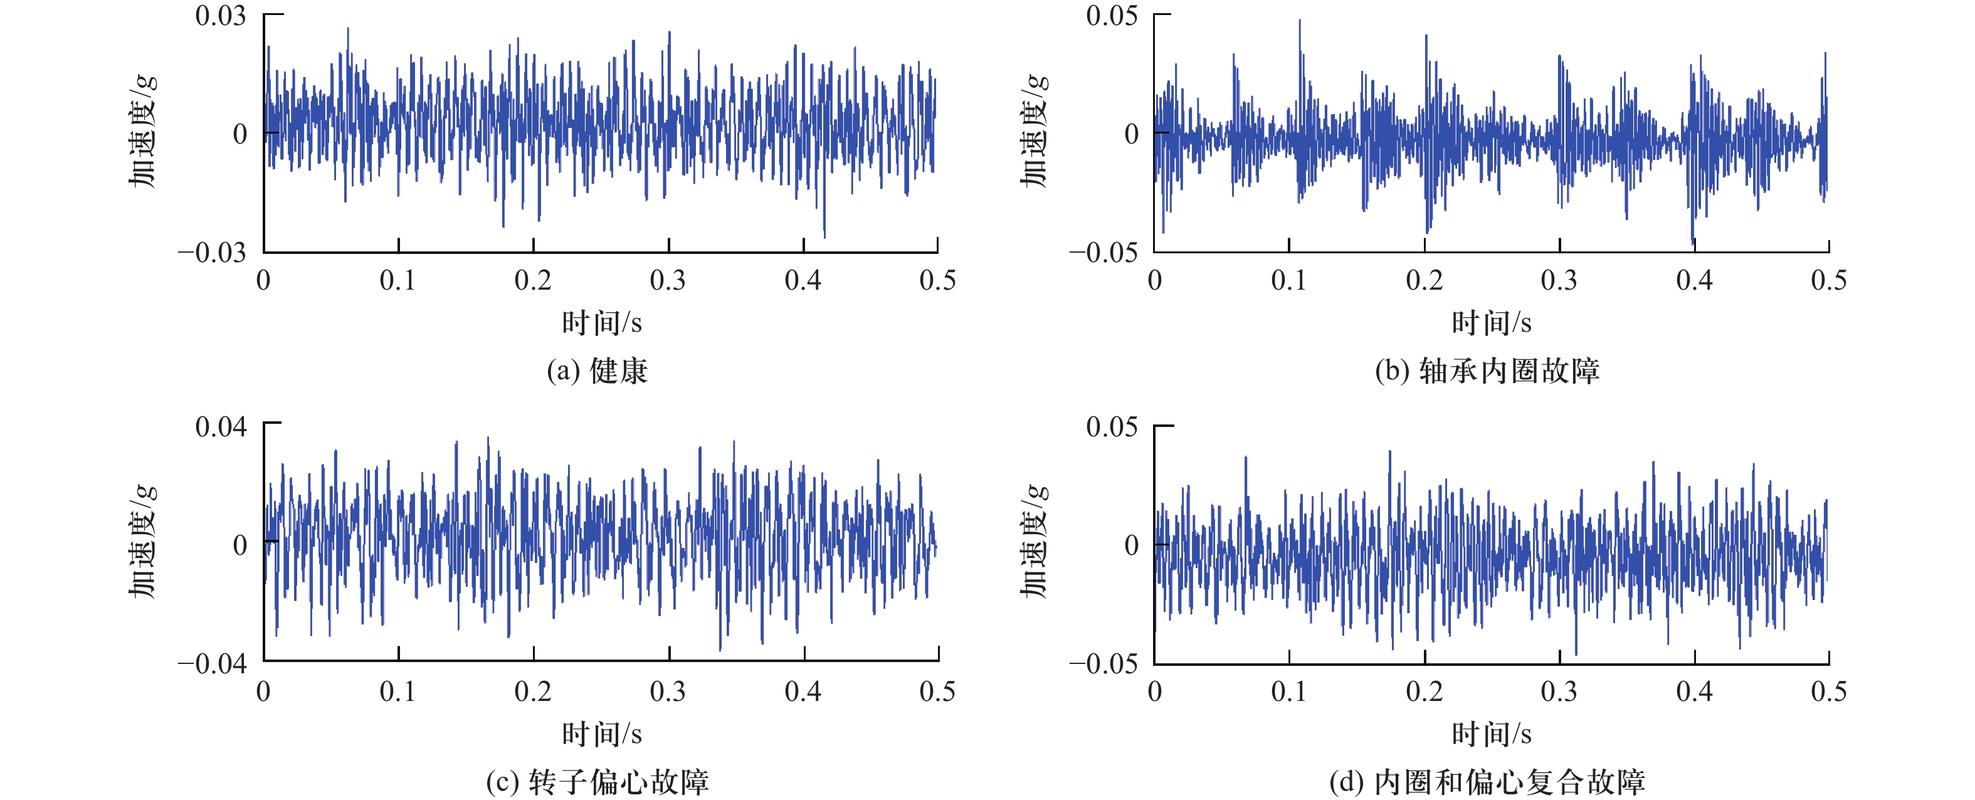
第三样,闭环的响应机制。预测出问题了,系统得能叫停,或者自动调整参数。这背后是MES、PLC、甚至ERP的联动。最怕的是警报响了,操作工不知道,或者装作没听见。我们搞过一个机制,把预警直接推送到班组长的手环上,超过三分钟不处理就升级呼叫车间主任。别说,人都是逼出来的。
实施路上的那些坑,我替你踩过了
如果你打算上预测性质量控制,这几个坑你大概率会遇到。
坑一:数据不够,样本太少。 很多厂说‘我们没有不良品数据’,因为良率太高——这是好事,也是坏事。模型没见过异常,怎么预测异常?解决方案?要么故意引入一些边缘工况做实验,要么用迁移学习,从相似产线借数据。我们在一家齿轮厂,就是让老师傅故意把滚刀杆振打松一点,造了点‘可控制的异常’来喂模型。
坑二:IT与OT的鸿沟。 搞信息化的IT团队和管设备自动化的OT团队,简直就是两个物种。IT的人觉得一切用数据库加微服务搞定,OT的人只想守着PLC和硬接线。你作为推动者,得当翻译,还得当和事佬。那次一个项目经理差点和电气工程师打起来,就因为数据接口是用OPC UA还是直接读寄存器。后来我们喝了大半夜酒,才说通。
问:预测性质量控制到底能帮我们省多少钱?有没有实打实的案例?答:不要一上来就算ROI,那个容易算哭你,因为前期投入真不小。但从我经手的几个项目看,全面铺开以后,一年回本是保底的。比如上面说的轴承厂,废品率从3%降到0.7%,光材料节省一年就两百多万。更别说避免了停线损失。
问:我们小工厂,传感器都没装全,能搞吗?答:能!别被大公司花几千万上百万的架势吓住。可以从一台最关键的设备、一个最要命的工序开始。先装一个振动传感器,加一个边缘计算盒子,收集一个月数据,看看能不能找到和质量相关的特征。很多云平台现在都有现成的模型模板,你拖拽一下就能用。关键是你得有这个意识,愿意从数据里挖金矿。
下一步,人该怎么变?
预测性质量控制上手了,人的角色也会变。质检员不再天天对着量具,而是盯着屏幕看趋势;操作工不再凭手感调机,而是信算法建议。这会引发抵触。我们在一家外企推行时,有几个老资格师傅直接撂挑子:‘老子干了二十年,还不如一个电脑?’后来我们让他自己去标定模型报错的案例,他亲眼看到一次主轴拉杆断裂前,系统提前40分钟报了异常振动——那次如果没停,整个主轴头都得报废。服了。现在他是车间里最大的‘系统推销员’。
还有一点,永远别指望模型一劳永逸。设备会老化,刀具基材换了供应商,温度季节变化,这些都会让模型衰减。得建立定期的复盘和重训练机制。我们就遇到过,夏天车间开了冷风机,模型误报率突然飙升——因为之前没学过气流振动。所以,💡 预测性质量控制是一个持续修炼的过程,不是买一套软件就完事。
说到底,它无非是把老师傅的耳朵、手指、鼻子——那些靠多年经验积累的感官判断,数字化、系统化了而已。而且,它从不疲倦,永不抱怨,24小时盯着。这,才是智能制造该有的样子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:别再等到废品堆积如山才后悔 https://www.dachanpin.com/a/tg/61077.html