说实话,我第一次选伺服电机的时候,差点把项目搞砸。
订货回来一通电,啸叫声刺耳。——扭矩不够?转子惯量不匹配?鬼知道!当时脑子里全是浆糊。那台设备最后差点把机械臂甩飞出去,现在想想还后怕。所以今天,我想把这些年踩过的坑、学乖了的那点东西,随便聊聊。伺服电机这玩意儿,看似简单三根线,实则一堆参数,能把人逼疯。
伺服电机到底是个什么?先别急着看手册
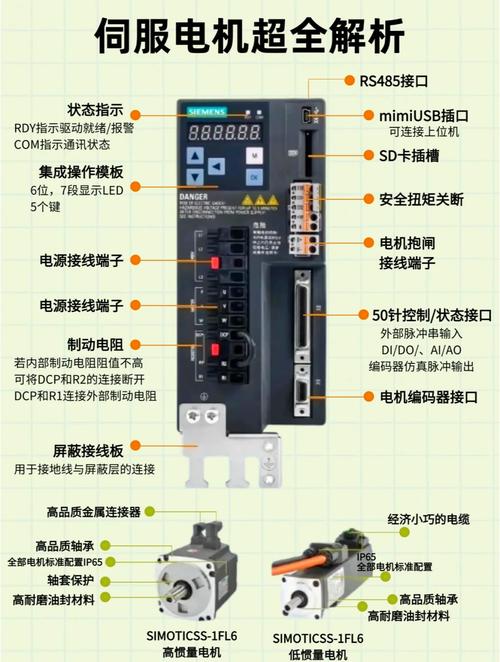
我见过太多人,上来就翻西门子或者三菱的选型样本,厚得像砖头。其实不如先搞明白:伺服电机就是个听话的电机。你让它转多少角度,它就转多少,一丝不多。靠的是什么?编码器。这玩意儿反馈位置信号,驱动器收到后做PID控制,形成闭环。说白了,就是“命令-反馈-修正”的快速循环。不过话说回来,要真这么简单,也不会有那么多项目延期了。
有一次我用某国产伺服,编码器分辨率标称17位,结果低速时抖动得像筛糠。排查了两天,发现是干扰——编码器线没接屏蔽层。❗丢人吧?经验就是这么积累的。
选型三大坑:扭矩、惯量、转速
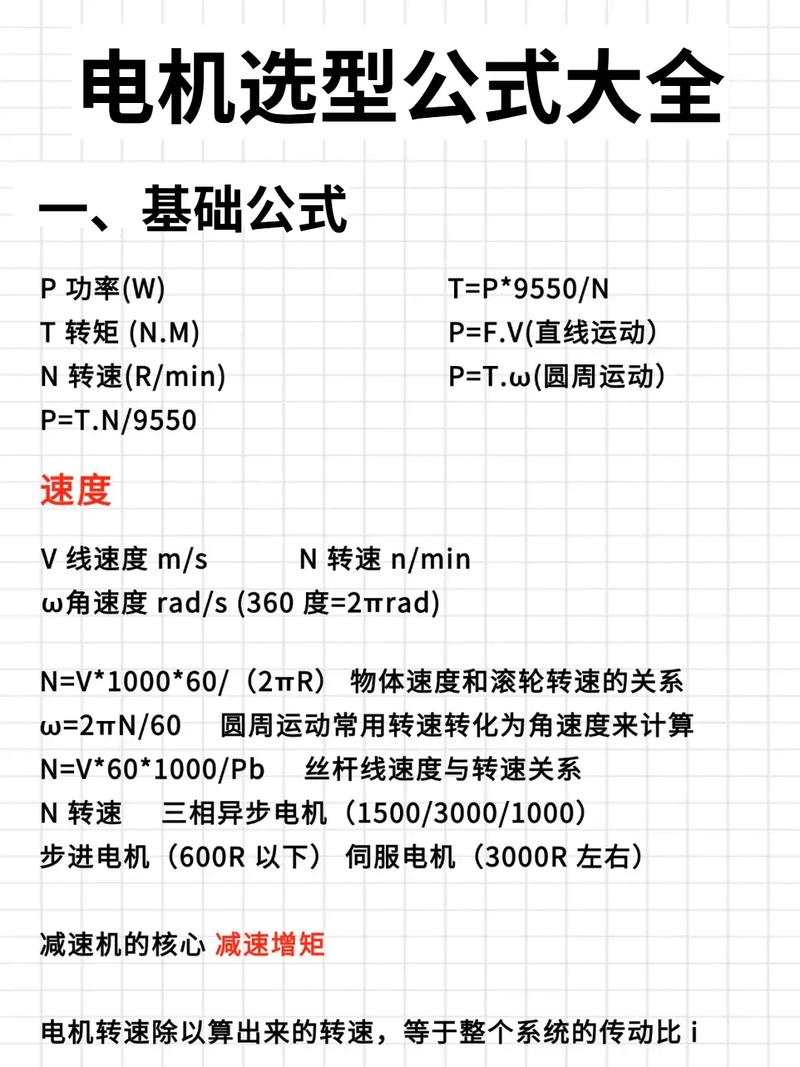
第一坑:扭矩怎么看? 别光盯着额定扭矩。✅关键是要有足够的峰值扭矩去应对加减速。我记得有个案例,负载是个旋转圆盘,计算出来额定扭矩够了,但启动瞬间却过载报警。因为忽略了加速扭矩——转动惯量乘以角加速度,那一下就能让伺服电机趴窝。所以公式得记牢:T = J × α。J是负载惯量折算到电机轴的总和,α是角加速度。更恶心的是,惯量匹配比。很多资料说10:1以内,其实保守点3:1更稳,除非你调的PID特别好。
问:伺服电机和步进电机到底怎么选?
答:简单粗暴——需要高速、高响应、位置反馈,选伺服;低速、低成本、丢步无所谓,选步进。但有个细节:步进电机在低速时容易共振,伺服没有这毛病。不过话说回来,如果你做的设备只是拧个螺丝,步进足够。可你要是控制机器人关节,还敢用步进?准出问题。
第二坑:转速的猫腻。 额定转速3000rpm,你以为就能用到3000?天真。实际要考虑机械磨损、散热,长期运行最好在额定值的80%以下。再者,有些应用需要频繁启停,那得看伺服电机的过载能力。日系产品像松下、安川,一般能到300%过载三秒钟,但别老让它过载,寿命会降。
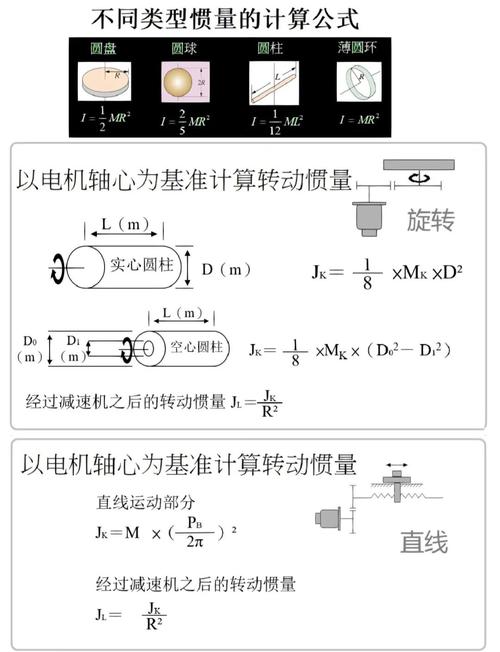
第三坑:惯量匹配。 这个最容易被新手忽略。负载惯量太大,电机带不动;太小,控制精度上不去。我碰到过一个离谱的事:客户用一个大惯量电机去带一个很小巧的滚珠丝杠,结果定位超调,整机发抖。最后加了减速机,把惯量比降下来才解决。所以说,💡选型时一定先算折算惯量,再对比电机转子惯量。
问:伺服电机老是发热烫手,正常吗?
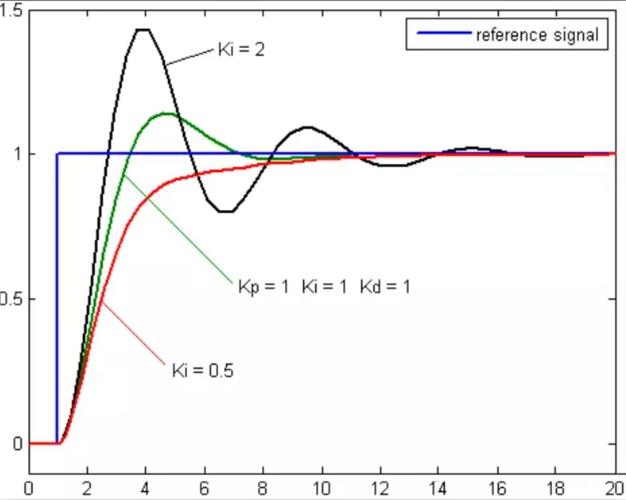
答:有一定温升正常,但超过80度就得注意了。可能原因:负载太重、散热不良、环境温度高、或者驱动器参数没调好。尤其PID参数,P过大电机会发热啸叫,I过大可能低频振荡。调试的时候,可以先调P让响应跟得上,再慢慢加I消除稳态误差,D一般少用,除非需要抑制过冲。
说到调试,那才是真考验人。伺服电机驱动器里的参数密密麻麻,几百个。我的习惯是先恢复出厂设置,然后自动调谐一波,再手动微调。不过,有些国产驱动器的自动调谐算法……唉,一言难尽。有一次它直接设定了一个让机床颤抖的参数,还不如手动。
编码器、总线与最新玩法
现在的伺服电机,编码器协议五花八门:增量式、绝对式、Biss-C、EnDat、还有国产的Nikon。绝对式编码器不用回零点,省事,但贵。我去年用了一套多摩川的绝对式,走EtherCAT总线,响应快得一批。但接线时搞错了Data-和Clock-,烧了一个端口。❗血的教训:看手册!哪怕你是老鸟。
说到总线,伺服电机的控制方式也在变。以前是脉冲加方向,现在越来越倾向EtherCAT、PROFINET这种实时以太网。接线少,抗干扰强,还能远程监控。上个月调试一个SCARA机器人,用汇川的伺服,走EtherCAT,从站之间同步误差能做到微秒级,确实牛。但成本高,小设备还是脉冲靠谱。
还有被忽视的:制动电阻。当伺服电机制动回馈能量时,如果驱动器不能吸收,就得外加制动电阻。我见过一个升降轴,没接制动电阻,频繁刹车导致驱动器直流母线电压飙升,直接保护停机。后来加了电阻,发热像个小暖炉,但问题解决。
下面放一张选型的参数参考图:
再送一张调试时的波形:
现在的趋势是,伺服电机越做越小,功率密度越来越高。搭配直驱电机或线性电机的应用也越来越多。但基础原理不变,还是那几条公式。最后说句掏心窝的:别看太多理论,没用。找个旧电机,接上线,调参数,炸几次机,就全明白了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:伺服电机选型那些坑:十年工程师的血泪经验谈 https://www.dachanpin.com/a/tg/61137.html