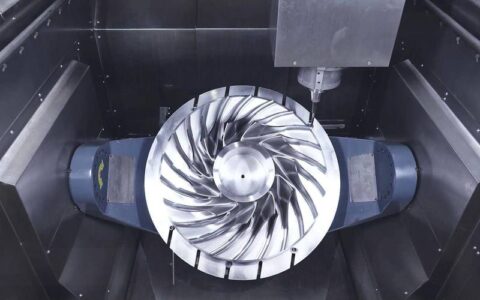
啪!阀盖撬开那一刻,十六个螺栓全是锈疙瘩。这意大利齿轮泵用了八年,原厂备件早停产,一套密封件报价八万块。真当我们冤大头?我抄起卡尺就干——逆向工程,老本行了。
说实话,这活儿听着像山寨?可技术层面,这是最极致的解剖课。
💡 为什么要「偷师」?合法性与必要性
有次去沈阳一家石化厂,整个机组就缺一个非标齿轮。原厂图纸?丢失了。备件周期26周,产线每分钟损失多少钱你算算。我们三天扫描、建模、加工,硬给续上命。这不是抄袭,是紧急救援。
不过话说回来,专利保护得格外小心。我每次启动项目前,必查专利数据库——某些结构真不能碰。但大多数工况,比如设备维修、国产化替代,《著作权法》留有合理使用空间。行业内叫「黑箱破解」,本质上是通过几何反求恢复设计意图。

扫描仪一怼,点云哗啦啦生成,那一刻特别兴奋!可下一秒就骂娘——反光表面喷粉得喷均匀,不然数据缺损。你没法想象我为了一处叶轮进口角度,喷粉、扫描、重扫来回折腾多少次。
🔍 3D扫描?远没厂家演示的省心
厂商展示的视频顺滑如水,实际呢?暗室操作,温度波动导致热胀冷缩,精度直接飘。有次夏天没开空调,点云拼接误差0.2mm——报废!逆向工程的精度底线是0.05mm,达不到,后期装配等着哭吧。
我入手过三台扫描仪。最早那台白光扫描仪,精度标称0.02mm,可遇到深孔、倒扣就抓瞎。现在主力是一台手持激光,带实时监测,三十几万,心在滴血。但操作性强,能爬进泵体内部。不过,你要问我推荐?对于透明、高光、镜面表面,至今无解,依旧得喷粉或贴标记点。

遇到内腔复杂到无法光照的零件,我直接上工业CT。断层扫描,一层层剖,内部油路一目了然。那价格——按小时计费,一幅图就抵一顿米其林。心疼归心疼,看到内部砂眼、疏松,那是对原厂设计的深度吐槽:「他们这儿偷工减料了!」
📐 从点云到图纸,鬼知道我经历了什么
扫描只是第一步,点云处理才是最磨人的环节。密密麻麻几百万个点,要先降噪。软件自动滤波?不,必须人工判读。一个齿轮端面,夹杂着灰尘反射的错误点,删不干净,最后模型变成畸形。有次我犯懒,交给实习生自动处理,结果装配干涉8毫米——车间师傅拎着图纸找我,那眼神,「你逆向的是个锤子?」
接着曲面重建。这是艺术活,也是技术活。自由曲面要精准,截面线放样、混合建模样样得上。我经常对着一片点云发愣——原厂设计意图到底是用圆弧还是样条?这时候经验值蹭蹭涨。
聊到这儿,不少同行问过这些:
问:逆向工程是不是纯抄袭?怎么规避法律风险?
答:纯粹复制粘贴那是违法。合法逆向通常用于原厂停供的备件、失效分析、竞品结构研究。关键一步是「净室工程」——分解与重建不能接触专利文献,仅依据实物测绘。我们内部规范:原始图纸必须有差异设计依据,比如改进流道避免专利点,否则法务那关过不去。还有,涉外项目特别注意337调查,血泪教训。
问:扫描精度到底能到多少?怕加工出来不能装配。
答:看钞票和对象。我保守经验:激光扫描仪普遍0.03-0.05mm,拍照式扫描仪可到0.01mm但环境要求苛刻。针对精密配合面,扫描后还得用三坐标测量机(CMM)采点验证,比如轴承孔、定位销。我们内部标准:关键尺寸做对比验证,扫描模型要出具公差带分析报告。另外,别迷信标称参数,实际工件表面粗糙度、温度都会吃掉精度。有一次,环境温度相差5度,铝合金泵体就差出0.08mm——完全不能用。
还有一个误区:逆向不是扫描完直接打印。必须做逆向建模后的工程化修正,加拔模角、减重孔、铸造过渡圆角重新定义。否则那图纸只是「外形参考」,根本没法投产。我经手过一个汽车岐管,原样抄数直接开模,结果壁厚不均,试模就裂。后来重新构建内部抽壳逻辑,才过关。
⚙️ 逆向工程的归宿:不是仿制,而是超越
我越来越觉得,逆向工程是手段,正向优化才是目的。拆了那台意大利泵,我不仅造出备件,还改了密封结构——原设计O型圈易偏磨,我改成双道蓄能密封,寿命提升两倍。这才是真正的技术消化。当然,第一台测试时漏得稀里哗啦,被喷得狗血淋头……不过最终成了!
如今复合逆向工程,比如结合3D扫描与拓扑优化软件,直接生成轻量化结构,原样件的那些厚重保守部分,直接砍掉。这就是工业的进化。那些死守原厂图纸的,迟早被淘汰——对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:逆向工程:拆了一台意大利泵,我发现了他们的设计逻辑 https://www.dachanpin.com/a/tg/63839.html