上周去老厂区转了一圈,看见那台1998年的磨床还在吭哧吭哧吐切削液——浑浊、发臭,地面油滑得能溜冰。我当场就炸了。这特么哪里是制造,这是在造孽。
绿色制造?不是贴几张标语、买两台节能电机就完事了。说实话,我干了二十多年机加工,真正搞明白这事儿,也就是最近五年。被逼的。环保罚单一张接一张,客户审核清单越来越长,连欧洲那边的订单都写着“碳足迹不达标免谈”。不搞行吗?不行。
但搞了才发现——咳,这里头全是坑。可一旦爬出来,效益也是实打实的。今儿就跟各位掏心窝子聊聊,不讲大道理,只说车间里那些抠门又绿色的实战套路。

切削液?能不用就不用,能用微量就用微量
传统浇注式冷却,傻大黑粗。一个中型车间一年切削液消耗几十吨,加上废液处理费、工人皮肤过敏的医药费、清理液槽的工时……这笔账算过吗?我算过,吓一跳。于是我们开始推干式切削和微量润滑(MQL)。干切不是蛮干,得搭配涂层刀具、高压空气、甚至液氮辅助。刚开始刀崩得我心疼——一把CBN刀片上千块啊!但参数调顺了,刀具寿命反而长了,因为热冲击小了。
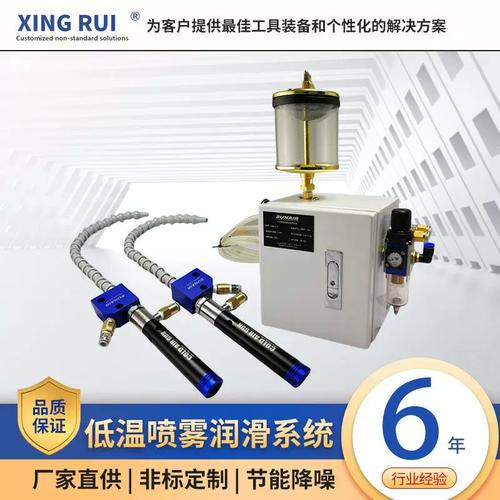
MQL更有意思。用植物油雾,每小时喷那么几毫升,工件出来干干净净,铁屑可以直接回收,不用脱油。某次给一家德企供样,他们看见我们的MQL加工单元,当场就把长期合同签了。为啥?因为他们的碳中和目标里,供应链减排是硬指标。你猜我那个小装置花了多少钱?不到三万。回报率?嘿嘿。
不过话说回来,也不是所有工序都能干切。攻丝、深孔钻,还是得用油。这时候就要在油品上抠:换植物油基切削液,降解快,换液周期长,虽然单价贵,但综合成本能降30%。我们去年把全厂的乳化液换成某国产品牌植物基,开始车间主任跟我吵,说泡沫多、防锈差。后来发现是水质问题,加了个中央净水系统,全解决了。现在他逢人就吹:“我那个车间,废液一年少拉十车!”
废液、废屑、废热——全是钱呐
制造业的浪费,触目惊心。切削液每年换液,废液交给处理公司,一吨几千块。后来我们上了切削液再生系统,在线过滤、除油、杀菌,液换周期延长到两年。投资回收期不到一年。还有切屑。带油的铝屑以前卖废品,价格砍半。现在用离心甩干机把油甩出来,油回用,干屑价格翻倍。算算吧,一天出两吨铝屑,一年就是几十万的差价。这还不算碳排放减少的潜在收益——有些碳交易市场已经开始试点了,先走一步,以后就是优势。
再说说压缩空气。工厂里“跑冒滴漏”,哪个厂没有?我们做过一次全厂测漏,堵漏加更换节能空压机,电费降了22%。22%什么概念?够养活一个装配车间了。所以绿色制造,根本不是什么高大上的概念,它就是一毛一分地抠出来的。❗抠门儿抠到极致,就是绿色。
问:我们小厂,资金有限,怎么开始绿色制造?

答:千万别一上来就搞大系统。先做能效审计,找个靠谱的第三方,或者自己买个电能分析仪,把每台设备的待机功耗、负载率摸清楚。很多时候,光是把老旧机床的液压站改成伺服驱动,就能省30%电。再比如照明换LED,加个智能开关。这些小钱,半年回本。
然后盯住最大的污染源——通常是切削液或清洗工序。先试试干切或MQL,哪怕只在一两条产线上试点。成功了再推广。记住,绿色制造不是一次性投资,是持续改善。还有,多去参加行业展会,跟同行聊,别闭门造车。💡很多解决方案都是“偷”来的。
问:绿色制造除了省钱,还有啥实在的好处?
答:多了去了。第一,订单。现在汽车、电子行业的大客户,对供应商有严格的环保合规要求,你有绿色工厂认证,就是加分项,报价高10%人家也愿意给单。第二,政策补贴。技改专项资金、绿色信贷、税收减免,很多地方都有,不拿白不拿。第三,员工。车间环境好了,工人留得住,现在年轻人谁愿意泡在臭油里干活?第四,品牌。说俗点,好听。某次政府领导视察,看了我们的废液零排放系统,当场表扬,后来给批了一块地,你说值不值?
其实最让我触动的,还是去年去德国一家“灯塔工厂”参观。他们车间一尘不染,地坪能照出人影,工人穿着白色工服,用着全封闭的干式加工单元,屋顶铺满光伏板,厂区雨水回收冲厕。那一刻我心想:我们什么时候也能这样?回国后我开始在厂里推变革,阻力不小,但每一点进步都让我觉得——值。

绿色制造,不是成本,是投资。它不是一门技术,而是一种思维方式。当你开始从生命周期去思考一个零件、一台机床、一个工厂,你会发现处处有金矿。只是这金矿,要弯腰去捡。
最后啰嗦一句:别等政策逼到墙角才行动。现在就开始,哪怕从关掉一盏长明灯做起。💡 大家有什么实战经验,欢迎留言砸过来,咱们一起把“绿色”这件事,从口号做进车间。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:绿色制造,工厂里那些‘抠门’的狠活儿:一位老工程师的私房笔记 https://www.dachanpin.com/a/tg/64953.html