说真的,我在车间里摸爬滚打快二十年。见过太多老板花上千万买设备,结果呢?产线堵得跟早高峰似的。问题出在哪?十有八九,设施布局从一开始就没做对。
这个问题看着简单。但我发现真没几个人想明白过。
设施布局,英文叫Facility Layout。它管的不只是把机器摆在哪。物料怎么流、人怎么走、半成品在哪等、设备怎么修——全在里头。
我见过一个电子厂。SMT车间里贴片机和回流焊隔了整整三十米。中间还杵着两个物料架。操作员每天走的步数……我看了眼他们的计步器,两万三千步。你敢信?
这就是典型的设施布局问题。单机性能没问题,但整体在打架。
等等,我得说清楚——设施布局不是画个平面图就完事了。它至少涉及这几个层面:
– **宏观层面**——厂房在园区里的位置,跟仓库、动力站的关系
– **中观层面**——车间内部的功能分区,设备排布
– **微观层面**——工位级别的人机工程、物料摆放
很多人只关心中间那层。结果上下两头都出问题。
别急着找图纸抄。先搞清楚你是哪种生产类型。
**工艺原则布局**,就是把同类设备放一起。车床区、铣床区、焊接区。优点是什么?灵活。适合多品种小批量。缺点是啥?物流路径长到让你怀疑人生。我之前在的一个机加车间就这样。一个零件从毛坯到成品,在厂里绕了快三百米。
**产品原则布局**,按产品线来排。流水线嘛,效率高。但问题是——你只要有换型,整条线就得停。换型时间还特别长。
**单元布局**,算是个折中方案。把不同设备组成一个小单元,专门做一类零件。精益生产里用得最多。
不过话说回来。现在2024年了,市场变化太快。很多工厂的订单批量越做越小。你搞纯产品原则布局,撑不住。纯工艺原则,成本又下不来。怎么办?
**混合布局**。真的,混合布局才是现在的主流。
前段工序用工艺原则,因为要处理不同材质的来料。后段用产品原则,因为产品已经收敛了。这样配,效率和质量都能兼顾。
问:我们厂只有一条产线,也需要考虑设施布局吗?
答:当然需要。单条产线反而更依赖布局的合理性。因为你没有冗余。一个瓶颈工位堵了,整条线就停了。单条线做布局的时候,重点看两件事——工位间的在制品摆放量,还有操作员的移动路径。这两个东西直接决定了你的节拍能不能达标。
我敢说,80%的中小制造企业,从来不算物流动线这笔账。
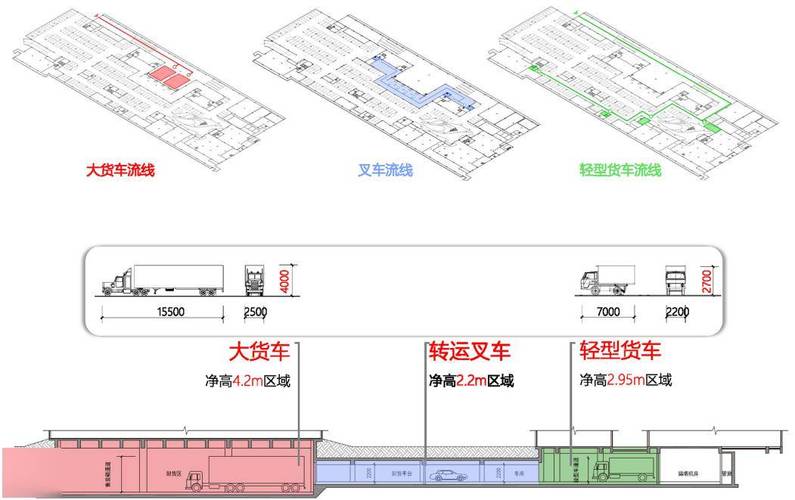
什么叫物流动线?从原材料进厂开始,到成品出厂结束,物料在厂内走过的所有路径。
你可能会说——这个跟设施布局有什么关系?
关系大了去了。
举个数。一个零件在车间里多走100米,假设每天走500趟,一年250个工作日……你自己算算看。这还没算上叉车油耗、人工时间、磕碰损耗。
我见过最离谱的一个案例。某五金厂,冲压车间在一楼东侧,热处理在二楼西侧。中间就一个货梯。结果呢?每天货梯前排长队。有时候等半小时。后来他们重新做了设施布局,把热处理挪到了一楼冲压车间旁边。产能直接提升了23%。没买任何新设备。
这个案例我逢人就讲。因为太典型了。
以前做设施布局,靠什么?靠经验、靠纸笔、靠CAD画图。
现在不一样了。
主流工具已经能做到:
– 用仿真软件模拟物流路径,自动算最优方案
– 用数字孪生实时映射车间状态
– 用算法做SLP(系统布置设计)的辅助优化
但我要泼盆冷水。工具是工具,逻辑是逻辑。
你连自己车间的物流量都搞不清,上再多软件也是白搭。先把基础数据理清楚——每种物料的日搬运次数、重量、路径、频次。这个数据没有,什么算法都帮不了你。
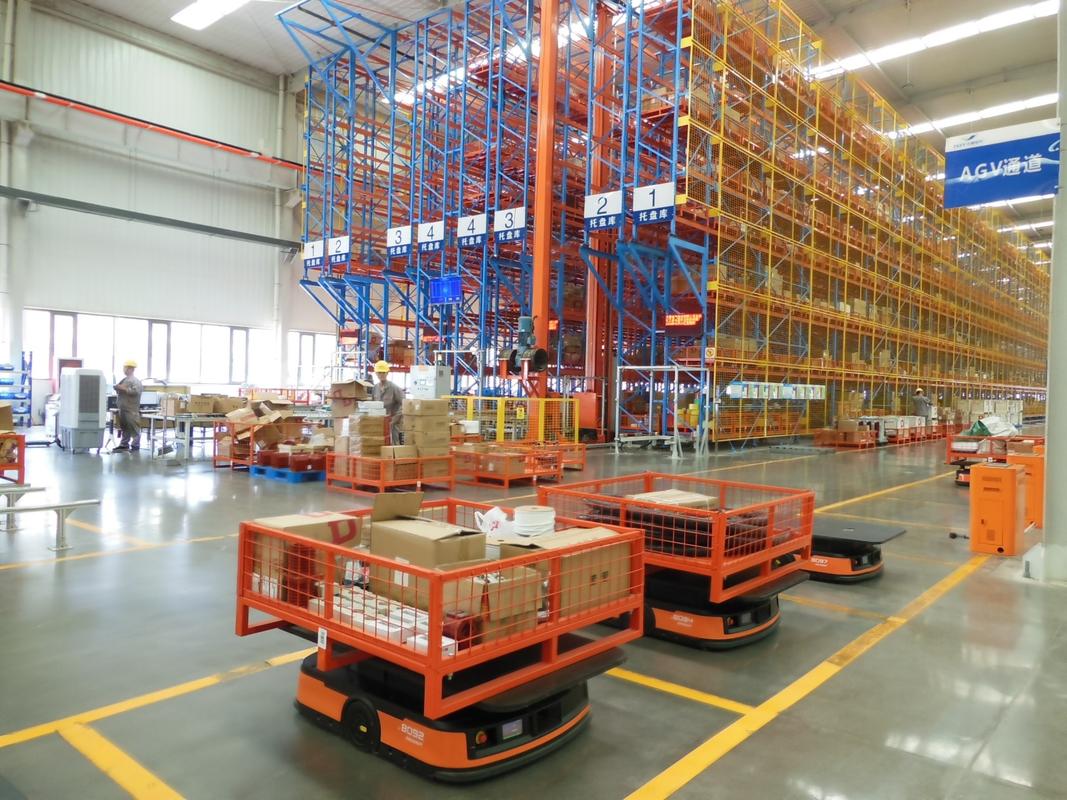
对了,还有个事。现在很多工厂在上AGV。AGV的路径规划跟传统设施布局的思路完全不一样。传统布局是“固定路线”,AGV布局要考虑“动态调度”。如果你准备上AGV,设施布局方案就得重新推倒重来。别问我怎么知道的。
问:老旧厂房改造,空间有限,怎么优化设施布局?
答:空间受限的时候,先做减法再做加法。减什么?减不产生附加值的环节。比如中间库存区能不能压缩?过道能不能改成单向流?设备维修空间能不能放到非生产区?加什么?加垂直空间利用率。立体货架、悬挂式输送线、二层平台——这些都能把占地面积换成产能。另外,实在改不动的老厂房,可以考虑“一厂两区”模式。把核心产线放在主力车间,辅助工序外移到周边租赁场地。物流成本增加一点,但换来了主线的流畅度。这笔账,算得过来。
最后说几个坑。都是真金白银买来的。
❗ 第一,别在布局阶段忽略设备维修通道。我见过设备装好了,维修工进不去。每次保养要拆墙。这……
❗ 第二,别忽略管线和公用工程。水、电、气、压缩空气——这些东西的走向会反过来限制你的布局。先做管线规划,再定设备位置。顺序别反了。
💡 第三,给未来留余地。你今天的产量是1000件,明年可能翻三倍。设备可以加,但厂房面积不会凭空变大。布局的时候留出扩展模块,比什么都重要。
说实话,设施布局这件事,没有标准答案。每个工厂的物料、工艺、人员、场地都不一样。但有一条原则是通的——让物料流动最顺畅、让无效移动最少、让人的操作最舒服。
做到了这三点,你的设施布局就是好布局。
其他的,都是锦上添花。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设施布局没搞对,自动化改造全是白搭——一个工厂老兵的碎碎念 https://www.dachanpin.com/a/tg/72893.html