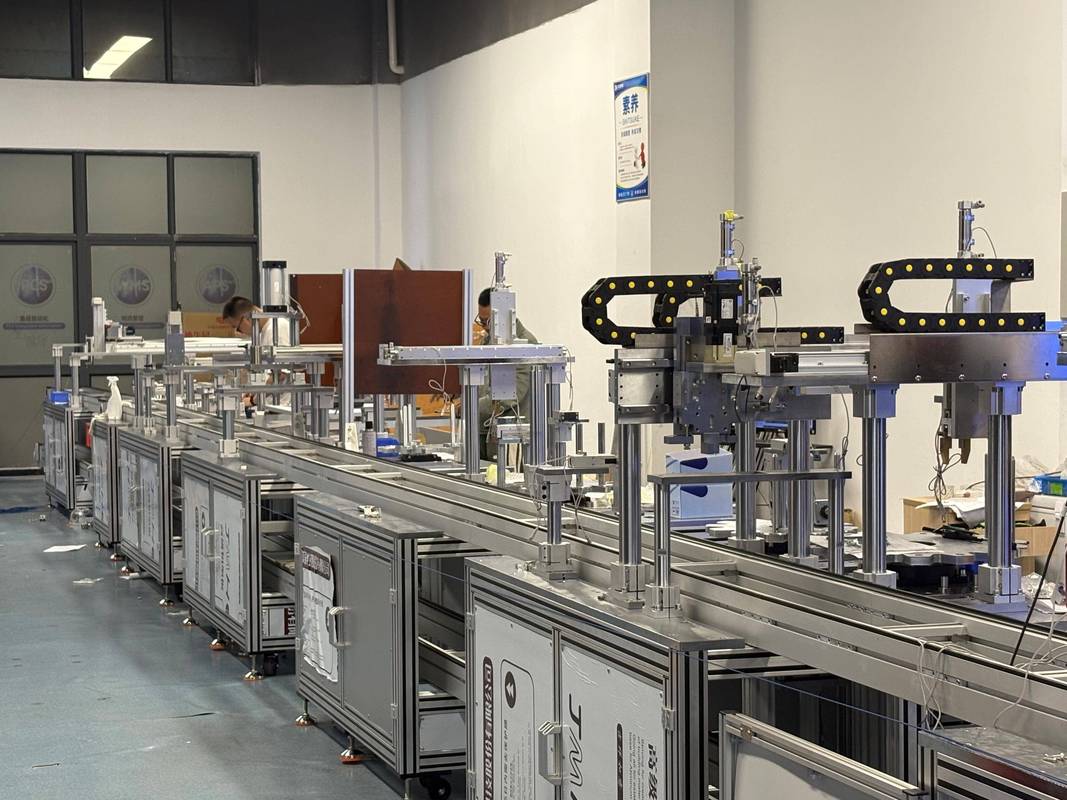
去年秋天,我去一家汽配厂看他们的新产线。AGV小车满地跑,机械臂翻飞,MES屏上数据跳得眼花——数字化程度不低。可我问质检主管老王,你们怎么控制不良品?他挠挠头,说:还是靠抽检,加末道全检。抽检发现一批异常,就把前面几箱翻出来复测,跟破案似的。
我当时差点笑出来——不是笑他,是想起五年前的自己。真的一样。那会儿我们上MES,觉得万事大吉,结果质量事故一个没少。原因?数据是死的,人是救火的。直到后面引入预测性控制,整个局面才翻过来。
质量不是“检”出来的,是“算”出来的
传统质量控制,本质是事后验尸。SPC(统计过程控制)跑个Xbar-R图,点超界了再停线排查。可这时候,不良品已经产生。预测性思维不一样——它问的是:下一件会不会出问题?
举个例子。注塑车间的保压压力,看均值稳如老狗,但如果你盯着峰度、偏度这些高阶矩,发现波形在“变尖”——说明过程能力在退化。这就是早期信号。我们用流式数据+滑动窗口实时算这些特征,提前30分钟预警了模温偏移,避免了一整批软塌塌的废品。30分钟,够调机师傅喝杯茶再从容下手。

说实话,多数工厂不缺数据。缺的是把数据当油、模型当引擎的思维。一台CNC主轴振动频谱,单看总烈度量超不超标是愚蠢的——早期点蚀故障会在特定倍频出现边频带,传统报警阈值根本抓不到。这时候需要上机器学习?未必。一个带通包络分析加趋势预测,就能让轴承寿命变成确定性事件,而不是意外停机。
模型?算法?先搞清问题边界
现在一提预测性质量控制,有人立刻联想到深度学习、神经网络。我倒觉得,那是杀鸡用牛刀——而且往往牛刀还没磨好。大多数离散制造场景,工艺机理+统计学习的组合性价比最高。比如焊接飞溅预测: 电流、电压、送丝速度、保护气流量,这四个参数的非线性交互,用随机森林抓一抓重要度,再结合焊丝供应商批次做分层建模,漏报率能压到5%以下。
但有个坑必须说。数据质量问题能毁掉一切。我见过某工厂,传感器采样率设错,把振动加速度存成了峰峰值还带饱和削波。模型一顿调参,效果像屎。后来才发现物理层就烂了。所以做预测性项目,我现在的铁律是:先花30%时间确认数据可信度,再谈建模。

还有个误区:模型必须100%准确。错。预测性控制的价值在“减少不确定性”,不是当算命先生。哪怕告诉你“未来1小时内出现缺陷的概率上升至78%”,车间主任就能权衡——是继续跑、降速、还是切备用设备?这比突然崩掉强一万倍。
落地难在哪?不是技术,是人
技术层面,稍微花点力气都能趟通。真正让我崩溃的是组织隔阂。质检部门怕担责,觉得预测准了显不出他们,不准了背锅。生产部门嫌报警麻烦,封锁操作界面硬干。有一次,系统预警流道堵塞风险,操作工直接把声光报警器线拔了——第二天堵模,换料筒花了两小时。老板在会上摔杯子。
怎么办?我的土法子:把质量预警和绩效奖金挂钩。不是罚,是奖。主动响应预警并正确调整的,记一笔正积分;无视导致损失的,扣分。同时让QA坐进生产调度室,看着同一块数字看板,信息透明化。几个月后,良率提了1.2个百分点,听起来不多,可那条线年产值八亿——你算算。
问:预测性质量控制到底需要哪些数据基础?
答:首先得有时序数据,带时间戳的工艺参数、设备状态、环境变量。采样频率因场景而异:冲击类毫秒级,温度类秒级足够。关键是“配齐因果链”——比如你要预测磨削烧伤,光有砂轮转速不够,还得有冷却液压力、流量、磨削音发射信号。其次,质量结果数据必须回传,而且是精细标签:不光良/不良,最好有缺陷模式(划伤、裂纹、尺寸超差),否则模型只能做异常检测,无法诊断。最后,所有数据要打通MES/ERP的物料批次、操作员、换刀记录,形成完整的上下文。没有这些,预测模型就是瞎子摸象。
问:中小制造企业没钱搞大平台,怎么起步?
答:建议从单点突破。找一条问题最多的产线,一个致命缺陷模式,用边缘计算盒子+几个加装传感器先做PoC。现在有些工业IoT方案成本很低,比如振动传感器一两百块,树莓派跑个轻量LSTM模型绰绰有余。聚焦一个指标,比如冲压模具的吨位曲线预测毛刺超标,三个月内见到效果,让老板看到钱,再滚动扩展。千万别一上来就搞全厂数据中台——我见过太多烂尾项目。
还有,别迷信专家系统。最好的知识在老师傅脑子里。做预测模型时,请他们列故障征兆清单,转化成规则特征。例如“切屑颜色发蓝”对应温度过高,“声音发闷”对应刀具磨损。这些经验特征喂进模型,比纯黑箱子管用得多,也更容易让人接受。
未来呢?边缘AI肯定会更便宜,5G让数据回传更稳。但我更期待“质量孪生”——把产品几何模型、工艺仿真和实时数据联起来,在数字空间预演质量变化。那一天,质检部门可能真就没事干了。他们该慌了。
不过话说回来,搞预测性质量控制这些年,我最深的体会是:技术只是铲子,真正的金矿是思维方式转变。从被动防守到主动进攻,从害怕波动到驾驭波动。当你下次看见产线飞转,心里不再祈祷“今天别出事”,而是盯着概率曲线微微点头——那种掌控感,妙不可言。真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:为什么你的产线还在靠运气? https://www.dachanpin.com/a/tg/64956.html