上周在东莞遇到老李——一个开了十五年模具厂的老炮儿——蹲在车间门口抽烟,眉头拧成川字。身后那台崭新的数控机床(CNC加工中心)刚通电三天,Z轴就开始嘎嘎响。他猛吸一口烟:“参数表上写的定位精度0.005,老子拿千分表一打,超了快两丝!”
我凑近看了眼机床铭牌。心里有数了。又是一个被“纸面参数”坑了的案例。
说实话,这种事我见得太多。买机床不是买白菜,几十万上百万砸下去,选型时一个疏忽,后面全是泪。今天不聊虚的,就掏心窝子说几条真正要命的地方。
一、精度:别被数字游戏耍了
现在有些销售真能吹。开口闭口“全行程定位精度0.003mm”,等你设备到位,切个标准试件一测——差得离谱。为啥?他报的是线性轴光栅尺反馈精度,压根没算机床的整体几何误差、热变形、反向间隙。实际加工精度和纸面精度,中间隔着一个太平洋。
我通常会直接问:敢不敢签一份V形块试切的验收协议?圆度、圆柱度、表面粗糙度全写死,达不到就退货。很多销售听到这个就支支吾吾。❗ 这招贼灵。
还有——环境温度。普通车间没恒温,早晚温差5度,铸铁床身变形量就能吃掉你一半精度。那些标着μm级精度的,大多是在20±0.5℃的实验室里测的。你车间夏天38度,冬天零下,能一样么?
问:那怎么判断一台机床的真实精度?
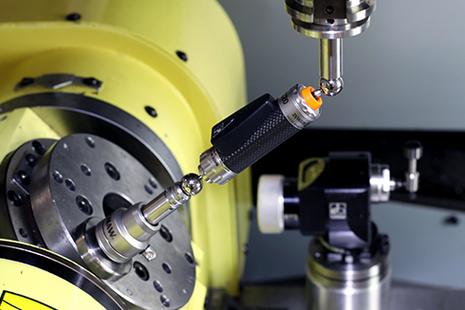
答:看三点。第一,要求厂家提供循圆测试仪检测报告(球杆仪数据),别只看光栅尺参数。第二,实际跑一个NAS试件,测三坐标,数据直观。第三,最狠的一招——同批次买两台,互换加工同一个零件,看一致性。精度高的机床,重复定位一定稳定,而不是看单点跳动。
二、刚性——大立柱薄得像纸皮?

去年帮朋友验收一台龙门加工中心,标称“可承载10吨工件”。结果我们放了个8吨的铸铁底座,主轴箱刚移动到横梁中间,Z轴就低头了0.04mm。拿水平仪一测,横梁弹性变形肉眼可见。这刚性——
很多厂家为了省成本,在铸件壁厚上动心思。同样规格的立式加工中心,有的床身重量8吨,有的只有5吨。差距在哪?铁少了,阻尼特性变差,颤振就来了。用陶瓷刀片高速铣削时,稍有颤纹,整个面就废了。
我自己的选型习惯:看导轨宽度和滑块数量。线轨机,35mm宽的导轨和45mm宽的,刚性差一倍不止;滑块从四个缩成两个,成本是降了,但你敢切重活吗?还有立柱双层壁结构,里面有没有加强筋,敲一敲声音完全不一样。清脆的回声——那是空心的;沉闷的钝响——这才是实打实的铸铁。
问:用户说“我主要做铝合金,不需要高刚性”。这想法对吗?
答:大错特错。铝合金软,但切削速度极高,动不动15000转,此时任何微小的振动都会被放大,导致表面出现振刀纹。刚性不足的机床,铝件高速铣出来像橘子皮。高刚性不是为了硬切,而是为了抑制高速轻载时的再生颤振。所以,哪怕你全做铝件,该有的刚性一点不能少。
三、数控系统:发那科 vs. 西门子 vs. 国产?别再凭感觉选了
争议最大的环节。我见过买了发那科0i-MF Plus的老板,天天骂它操作反人类;也见过用西门子828D的车间主任,夸它UG后处理直接出程序省心省力。💡 但选系统的本质,是选你的工艺生态。
如果你团队全是操机熟手,习惯了发那科那套逻辑,非换西门子,培训成本高得吓人。反过来,做复杂曲面模具的,西门子的高级曲面功能(CYCLE832)和Sinumerik MDynamics确实比发那科强一档。别信销售说“都能实现”——实现和好用,两码事。
最近三四年,国产系统窜得猛。华中数控HNC-8系列,五轴联动做得有模有样,关键开放性好,你提特殊需求它愿意给你改底层。有些专机,比如丝杆磨床、齿轮倒角机,用发那科标准系统反而不如国产定制来得快。不过,国产系统的稳定性还欠点火候,偶发性的黑屏、通讯中断——在大批量产线上,这就是灾难。

四、售后服务:嘴皮子功夫还是真本事?
买机床,一半买设备,一半买服务。这句话我喊了十年。有些品牌,机床便宜5%,但售后响应慢得像蜗牛。电话报修,第一天说“工程师在路上了”,第二天说“配件从总部发”,第三天……生产线停了三天,损失远超省下的那点钱。
我一般这样测服务:签合同前,故意提一个复杂的技术问题,比如“如果我们要加一个角度头做五面体加工,你们能协调系统厂家开放RTCP功能吗?”看他们回复的速度、专业度,以及愿不愿意把承诺写进合同。支吾其词的,直接划掉。
还有个现实问题:翻新机床。珠三角、长三角遍地都是二手机床翻新作坊,换个钣金、刷遍漆就当九成新卖。怎么分辨?查机床序列号,打官方400电话核实出厂日期;看导轨面的刮研花纹,翻新机花纹浮浅、不连续;再看主轴锥孔,有磨损台阶的基本是暴操过的。除非你特别懂行,否则别碰。
最后说几句掏心窝的话。
别盲目追顶尖。五轴联动是好,但如果你产品85%都是三轴能搞定的,剩下15%粗加工留点余量用放电或者手修,三轴+四轴转台可能更划算。也别被“智能化”“工业4.0”洗脑,什么边加工边测量、自动补偿——前提是你的产线量够大、品种够少。中小批量工厂,先搞好夹具快换和程序管理,比什么都强。
买机床,跟找对象一样:别光看长相(参数),多试试过日子(实际工况)。能稳定跑起来,出了问题有人兜底,比啥都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床选型血泪史:这几大坑,踩过的都懂 https://www.dachanpin.com/a/tg/65280.html