
上个月去一家汽配厂,车间主任老李拉着我抱怨:新上了MES系统,机器人也加了,怎么产能还是上不去?我绕着产线走了一圈,指着那台老掉牙的压铸机说,就它——所有半成品在这儿排队,后面设备等得冒烟。老李愣了一下,然后苦笑。其实这事儿太常见了。我们总迷信局部效率,恨不得每台机器利用率100%,却忘了系统真正的产出是由那个最弱的环节决定的。这就是约束理论(TOC)要命的地方,它不像精益那么温和,常常一针见血地戳破管理层的幻想。
我第一次接触TOC是在十五年前,当时高德拉特的《目标》那本书,用小说讲道理,读得我后背发凉。原来我花了大半年推行的自动化改造,结果只是让瓶颈前的库存堆得更高。浪费!
五步法不是理论,是手术刀
TOC的核心是聚焦五步骤,听起来平淡无奇,用起来却像外科手术。第一步——识别瓶颈。别以为简单,我见过太多工厂把假瓶颈当宝贝。比如某电子代工厂,SMT贴片机够快,偏偏在手工插件段堆了半天的活儿。工人累死,后面波峰焊闲着。他们之前竟以为是员工效率低,搞计件激励,结果做的比塞的还多,更堵。这就是典型的把非瓶颈当瓶颈。
第二步——挖尽瓶颈。别急着投钱。我常问:瓶颈在吃饭时停吗?在换模时停吗?在缺料时停吗?那些零碎的闲置时间加起来往往惊人。有家注塑厂,瓶颈机台夜班总停机等模具升温,后来简单加了个预热程序,产能就提了12%——几乎零成本。很多时候我们缺的不是钱,是那种死盯着瓶子不放的偏执。

第三步,全力配合。说白了,非瓶颈要为瓶颈让步。我见过某线束厂,前道工序拼命赶产量,把不良品也流下去,结果瓶颈机台频频卡料,整线停摆。后来硬性规定前道产出必须匹配瓶颈节拍,超产的视为浪费,团队起初抗拒,吵翻天。但实施Drum-Buffer-Rope(鼓-缓冲-绳)之后,在制品降了40%,出货却准时了。人就是这样,不见棺材不掉泪。
说实话,到第四步——提升瓶颈,才轮到花钱。比如加设备、改工艺、外包。但我也踩过坑:花大钱买了高速冲床,瓶颈转移到热处理炉,整体产出纹丝不动。所以第五步尤为重要——回头,别让惰性作祟。一旦一个瓶颈打破,赶紧找下一个。工业系统像打地鼠,永远有新的约束冒出来,可能是设备,可能是市场,甚至可能是一个愚蠢的审批流程。
DBR与缓冲管理:别只学个样子
Drum-Buffer-Rope这套机制,很多人理解为“瓶颈定拍,前面加缓冲,用绳子拉原料”,没毛病。但真正落地的精髓在缓冲管理。不少企业设了时间缓冲,三天、五天,拍脑袋。然后发现缓冲要么老被穿透,产线火烧火燎;要么太肥,库存堆积。优秀的工厂会动态调缓冲——利用数字孪生和实时OEE数据,看缓冲消耗速度,消耗快了才催料,平缓就不理它。我辅导的一家中日合资企业,用颜色分区:绿区(正常)、黄区(注意)、红区(马上动手),车间大屏一目了然。班组长不再盲目催活,反而盯着红区发力,整体产出平稳得像心电图。

有个现象我特别想吐槽:很多软件公司把TOC当成APS的一个模块卖,界面花哨,算法黑洞。结果一线调度员根本不信任,最后还是Excel排产。为什么?因为没解决“人”的约束。有次培训,一个老计划员怼我:你讲的道理都对,可我每天被销售催单,被采购追缺料,按你这套我得先扛住压力。所以,推行TOC不光是技术活,更是政治活。高层不支持,啥缓冲都白扯。
问:TOC和精益到底有什么不同?是不是重复了?
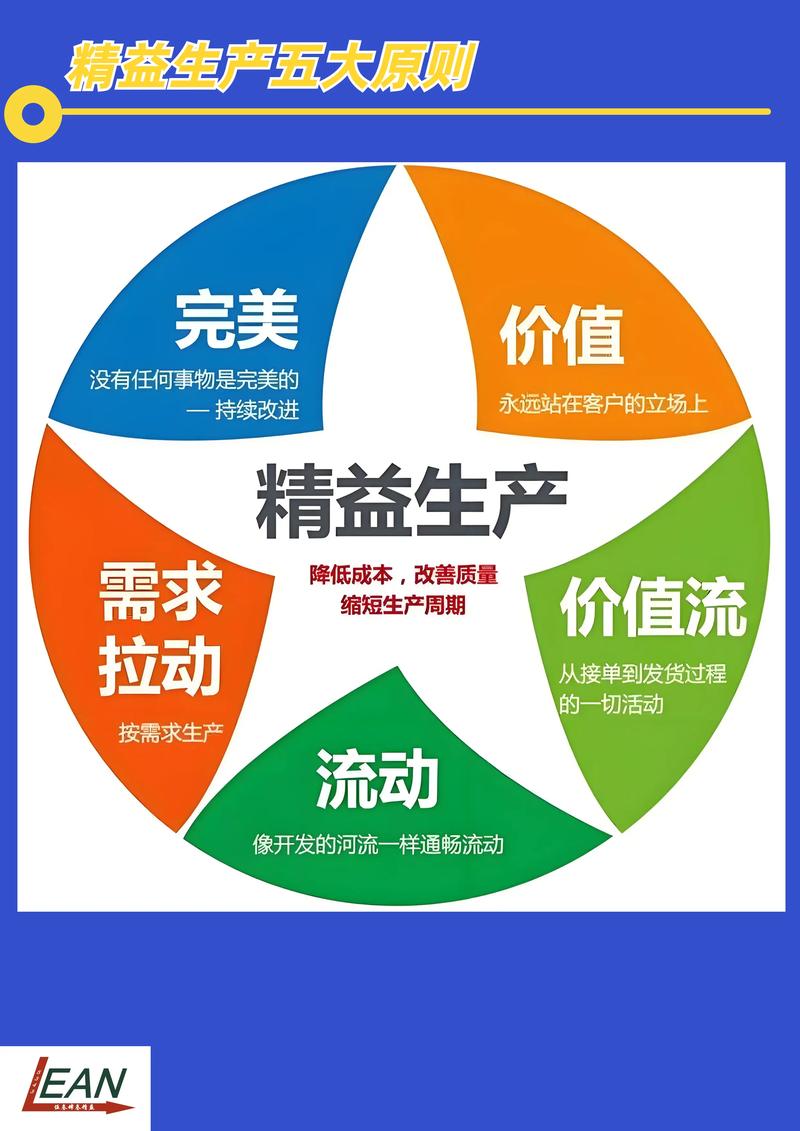
问:经常有老板问我,我们厂已经搞了精益生产,还有必要弄约束理论吗?两者好像都在减少浪费。
答:好问题,我刚开始也混。简单说,精益追求零浪费,恨不得处处完美;TOC则非常现实——允许非瓶颈有闲置,只要不耽误瓶颈就行。比如注塑厂,如果后道组装不是瓶颈,精益可能让你缩减人手,提高利用率;而TOC会说,那儿多两个人少两个人对整体产出没影响,别折腾。TOC更聚焦,尤其适合多品种小批量、波动大的场景。但两者不矛盾,可以互补,甚至TOC经常用来选择精益改善的切入点——永远从瓶颈下手。否则局部精益优化半天,全系统毫无起色,挫败感满满。
问:我们车间瓶颈不固定,产品组合一变就漂移,TOC怎么用?

问:我们公司做非标设备,订单量小品种多,瓶颈今天在机加,明天在装配,后天在调试,完全没法固定。约束理论还有效吗?
答:太典型了。这种场景下,僵化地锁定一个瓶颈会死得很难看。你需要的是“移动瓶颈”的管理思维。首先,做到短期预测,哪怕提前一两天看清楚哪个环节会堆积。借助MES和调度软件的仿真功能,可以预判。其次,培养多能工,组织柔性团队,让资源能快速涌向瓶颈。我们曾在一家模具厂用这个思路,把原来平均交期45天压到28天——不是靠设备投资,而是靠每天晨会识别当天的瓶颈,灵活调人。记住,TOC的五步法第五步强调“持续改进”,对漂移瓶颈就是天天做“识别-挖尽-配合”的循环。
聊点最新的实践。最近工业互联网火,我见过一个极端案例:某汽车零部件集群,把各厂瓶颈数据上云,跨工厂做虚拟产能共享。A厂热处理炉堵了,订单自动分到B厂,缓冲机制被拉长了整个产业链。这种链级的约束理论,可能才是未来的大杀器。当然,前提是标准化做好了,否则一锅粥。
写到最后突然想起一个细节。今年去德国汉诺威展,看到西门子展台演示TOC与AI结合:通过机器学习预测瓶颈转移,提前调整缓冲。我站那儿看了二十分钟,说不出的激动。二十年前,我们还在用白板和磁扣;如今,数据能给出预判,但背后的思想,还是高德拉特那个简单而残酷的追问:什么阻止了你达成目标?
如果你们车间也卡在某个点动弹不得,不妨就盯着那个点,像傻子一样盯着它,问自己:它真的在有效产出吗?也许答案会让你冒冷汗,但也可能带来转机。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)在智能工厂:别让瓶颈拖垮你的车间 https://www.dachanpin.com/a/tg/65774.html


