车间里最怕什么?不是机器轰鸣,而是突然的寂静。那天我在宁波一家汽配厂,冲压线第三工位亮起黄灯——不是平常的绿灯闪烁,是那种刺眼的、持续的黄。操作工小王拉了下头顶的拉绳,整条线在三秒内停了下来。领班老李从十米外小跑过来,边跑边吼:「什么问题?」小王指着模具:「连续三个件毛刺偏大,我怀疑凹模崩了。」

这就是安灯系统(Andon)最原始也最核心的形态。它源自日语「行灯」,本意是纸灯笼,丰田把它变成了生产线上的神经末梢。说白了就是:谁发现问题,谁就拉灯。一拉,灯亮,线停,所有人目光聚焦。
但——嘿,多少人把这事儿想简单了。装个灯,拉根绳,连个蜂鸣器,就自称上了安灯?笑话。我见过珠三角一堆工厂,安灯装了三年,拉绳一次没动过。工人不敢拉啊。拉了怕挨骂——「怎么就你事儿多?」「停线损失你赔?」——结果呢,不良品哗啦啦往下流,最后质检卡住,整批次返工。省了十分钟,赔了十小时。
灯亮之后:流程才是灵魂
安灯系统(Andon)不是灯,是灯触发的那一连串响应。灯亮了,谁第一个响应?多久到场?问题怎么记录?谁来升级?如果只是闪个灯、吵个人,那和楼道声控灯有啥区别?✅ 真正的安灯系统(Andon)要对接三个东西:人员响应、呼叫升级、数据留痕。
我见过做得极致的——苏州一家德资电子厂。他们产线上的每个工位都有五色灯柱:绿(正常)、白(缺料)、黄(质量异常)、红(设备故障)、蓝(换型)。每个灯色对应不同的响应路径。黄灯亮起,班组长必须在30秒内扫码签到,否则系统自动通知主管。主管两分钟内不到?车间主任的手环会震。再不到,厂长手机弹窗。❗ 这背后是MES系统在调度,不是靠人喊。

问:「安灯系统和MES系统到底什么关系?」
答:「安灯系统(Andon)是异常事件的触发器,MES是信息记录和分析的大脑。没有MES,安灯系统(Andon)的数据就散落在工位边,你只能知道什么时候停过,却分析不出停线帕累托。有了MES,每个灯闪都能关联到工单、物料批次、操作员,甚至设备参数——这样你才能从『救火』变成『防火』。」
问:「那安灯系统(Andon)在精益生产里算什么角色?和看板一样重要吗?」
答:「看板是拉动生产的『信息流』,安灯系统(Andon)是暴露问题的『异常流』。一个管『正常』,一个管『异常』。精益里有个词叫『自働化』,带人字旁的働——就是给人判断和停线的权力。安灯系统(Andon)就是自働化的物理按钮。没有它,所谓精益流水线就是一台失控的印钞机,印出来的全是废钞。」
数字时代的变种:从拉绳到推送
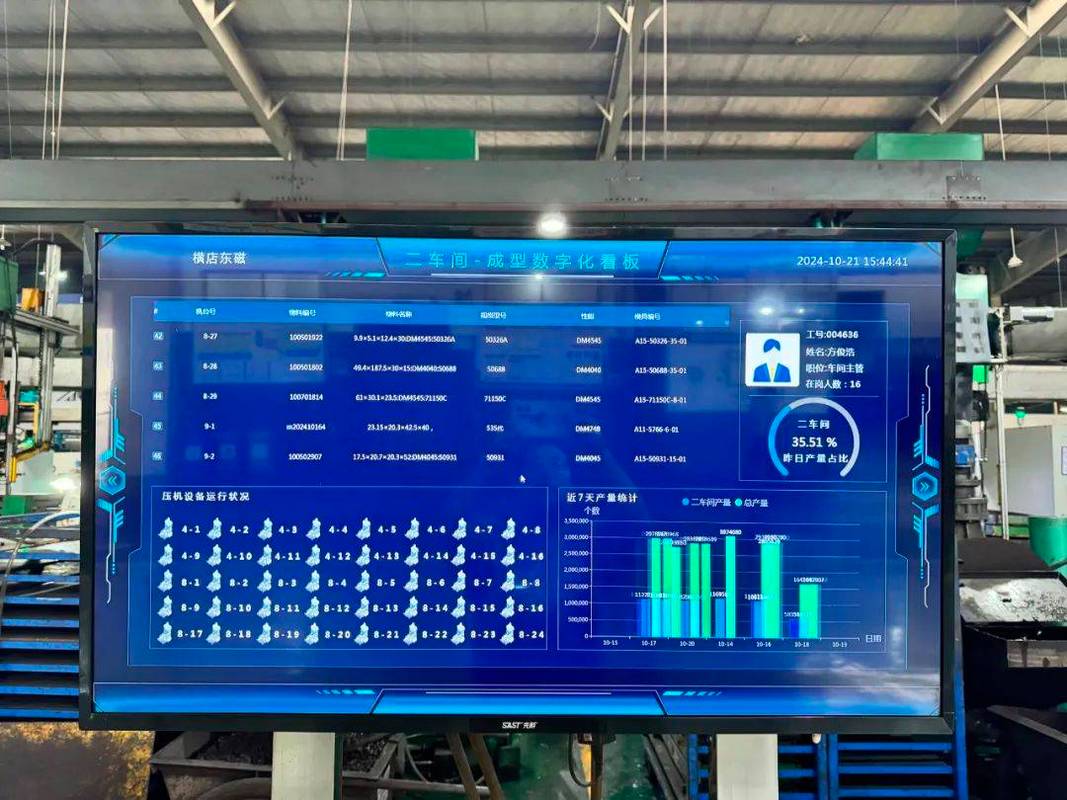
说实话,现在很多工厂还在用物理拉绳,太糙了。灰尘一大,触点氧化,误报率飙升。有次我碰到一条总装线,一天误拉三十次,最后工人们拿胶布把拉绳缠死了——安灯系统(Andon)彻底成了瞎子。💡 这几年好东西是蓝牙按钮、触摸屏软按钮、甚至手势感应。有的厂直接在工装板上集成RFID,工具未归位自动亮红灯。还有用智能手环的,异常一触发,相关人员手环震动,显示故障代码和工位号。
不过,技术越花哨,越要警惕「为了数字化而数字化」。山东一家重工企业,花了四十万上安灯系统(Andon),大屏、手机推送、语音播报一应俱全。结果呢?响应时间反而变长了。为什么?因为信息过载。以前只亮灯,现在灯亮了,同时弹消息、发短信、打语音,领班不知道该看哪个,干脆先把手头活儿干完再说。任何系统,交互设计烂,还不如拉绳加灯泡。
最难的不是技术,是「授权」这俩字

每次培训,我都跟老板们讲:安灯系统(Andon)成败,90%在人。你买得起最好的灯、最快的服务器,但你不舍得把停线权交给一线员工,那一切白搭。丰田的安灯系统(Andon)允许任何员工拉停整条线,而且是立刻停,不用请示。咱们很多企业呢?拉了灯,得等班组长确认,班组长再上报,环环审批,停线指令下来,次品已经堆成山了。
问:「是不是所有工序都该配安灯?怎么判断哪些工位值得?」
答:「关键看异常影响的范围和探测成本。比方说,一个螺栓拧紧工位,如果漏拧,后面全部要拆解返工,那必须装,而且要带扭矩传感自动触发。但一个目视检查点,工位本身就负责拦截,要不要专门拉绳?可以,但别忘了他停下来自己检查时,线就停了,等于自触发。另一种思路是:瓶颈工位优先。因为瓶颈一停,全线产能立刻掉。非瓶颈工位,缓存区够大的话,可以只亮灯不自动停线,用暗灯呼叫支援。」
唉,说到这儿想起一桩烂事。合肥某家电厂,上了安灯系统(Andon),美其名曰「全员质量」。开张头一个月,停线率暴增,产量跌了15%。老板拍桌子要拆掉。我们过去一看,数据里90%的黄灯是「螺丝未吸紧」——其实是扭矩枪参数漂移了,天天漂。工人只能反复拉灯。根源在设备,却怪安灯?真是——拉不出的屎怪茅坑。
所以,给安灯系统(Andon)喂数据、做根因分析,才是它的第二生命。每一盏灯闪,都是一次免费的过程诊断。某车灯厂做了半年统计,发现每周三下午四点左右黄灯密集,挖下去,原来那段时间空压机压力波动,导致气动夹具偶发松动。一个安灯记录,修好了空压机。这就是价值。
安灯系统(Andon)从来不是一盏灯的事。它是你车间里最诚实的工人,不撒谎、不偷懒,但前提是你得把它当人看,而不是挂在墙上的装饰品。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon):一盏灯亮起,一条线停摆,一场博弈 https://www.dachanpin.com/a/tg/66159.html