
被逼上梁山
打死我也没想到,有一天我会抱着本天书绿带教材在生产现场蹲坑看数据。但现实就这么残酷——老板只甩了一句话过来:“后门槛内板,报废率8%,你看着办。” 8%!一年废品损失接近三百万。得,整吧。六西格玛(DMAIC)那套,以前觉得就是咨询公司忽悠钱的,这回真得上手了。
后来证明,这玩意儿……居然真香。✅
从定义开始,别急着动手

上来就改参数?那是找死。DMAIC的第一个字母D,Define(定义),说白了就是搞清楚:到底要解决谁的什么问题,以及多少才算解决。我们拉上质量、生产、模具的人,画了SIPOC图,把客户(后道焊接车间)的咆哮量化成CTQ——开裂导致的报废率必须低于0.5%。这个目标后来挂墙上压了我们整整五个月。❗
问:DMAIC项目范围怎么定?是不是越小越好?
答:也不尽然。太小了没意思,比如单点改善用个快速PDCA就行;太大了容易烂尾。我们当初差点把整条冲压线全包进来,好在被黑带大师骂醒了——最后锁定在后门槛内板的四序模具上,涉及材料、设备、工艺几个维度,刚刚好。
测量阶段——先修秤再称肉
M(Measure)阶段,我差点跟质量经理打起来。我们收集了一批现成数据,兴冲冲做过程能力分析,结果Cp只有0.8,Cpk惨到0.5。💡 正要叫,被提醒:测量系统可靠吗? 果然,一做GR&R 量具重复性再现性分析,发现我们那批检具的%GR&R接近45%——见鬼!这数据压根没法信。
老老实实花了两周,校准检具、培训检验员,重新收数。这步省不了。你看,很多项目失败就栽这儿——数据是脏的,分析再漂亮也白搭。后来的改善因子筛选,全仗着干净的数据,才没跑偏。

问:小企业没高级量具怎么办MSA?
答:说实话,MSA不认设备贵贱,认的是逻辑。我们当初用几个标准件和卡尺就能做简单的偏倚和线性研究。关键是把流程跑通、把人的差异最小化。别拿没钱当借口,先把手头工具用好。
分析——别瞎猜,让数据说话
A(Analyze)阶段才真正显功力。我们把四个工序的6M(人机料法环测)因素列了个鱼骨图,光末端因子就提了47个。然后用FMEA筛了一遍,剩下12个高危因子。接着设计全因子试验?不,先用历史数据和假设检验做快速筛选——省了大把试模成本。
最终锁定了三个真因:模具拉延筋间隙过大、原材料屈服强度批次波动、以及……工艺员凭经验乱调闭合高度。你猜哪个最气人?第三个。人总是最大的变量。😤
改进——从混乱到可控
I(Improve)阶段我们做了两件事。一个是针对模具间隙和压边力做了个3因子2水平的DOE,找到了最优窗口。另一个,把材料进厂检验标准从“合格证明”加强了每批次拉伸试验,强度超差直接退货。效果立竿见影。
但我想强调的是改善不是一锤子买卖。我们用了三次PDCA小循环才把参数稳定下来。期间还被操作工怼过:“你们搞六西格玛又把生产线当实验室?” 唉,沟通也是门手艺。最后掏了点奖金请奶茶,才算消停。😂
改进后过程能力指数Cp冲到了1.8,Cpk 1.67,废品率直接跌到0.2%一线。说实话,看到那个报表时,我吼了一声。五个月的憋屈,值了。
控制——别让改进成果喂了狗
C(Control)阶段最容易被忽略。多少项目风风火火几个月,一结束又打回原形。我们做了几道防线:第一,把关键参数钉进SOP,并且用防错装置锁死可调范围——谁再手痒瞎拧闭合高度,扳手都给你锁了。第二,上了SPC控制图,每班头三件和三件检测数据实时上传MES,超出控制限自动停线报警。第三,每日快速反应会议,把后门槛内板的废品率作为第一项指标,飘一点就得解释。
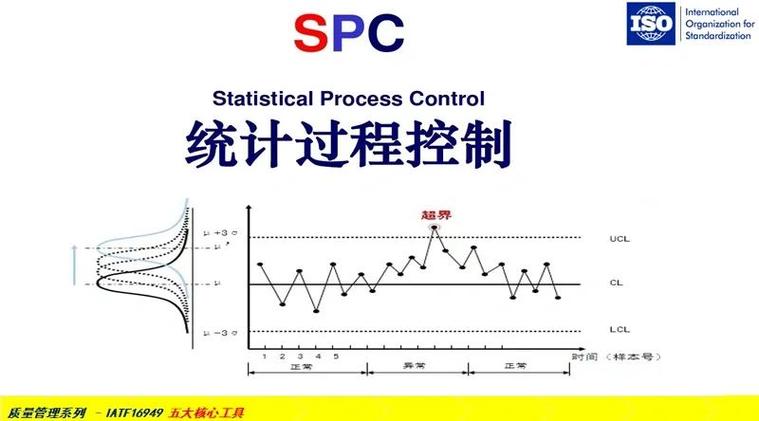
到现在,项目关闭快一年了,废品率稳稳控在0.3%以下。这玩意儿真的有用——前提是别把DMAIC当一次性运动。
问:控制阶段用的控制图怎么选?
答:看数据类型。我们冲压件尺寸是连续数据,所以用的X-bar R图,子组大小5,方便现场填表。但孔径这类容易漂移的用了EWMA图,更灵敏。别死套,用之前先看看是不是正态、有没有自相关。工具是死的,脑子得活。
最后几句掏心窝话
六西格玛(DMAIC)不是魔法,它是一套极其严谨的逻辑流程。它逼着你在问题跟前站住、看数据、想清楚再动。这一年下来,我最大的收获不是省了多少钱——而是学会了对数据的敬畏。下次再有人说这东西虚,你可以把我的故事发给他。别忘了补一句:没用?可能是人不行。🙃
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我们用六西格玛(DMAIC)把冲压废品率干掉了97% https://www.dachanpin.com/a/tg/66169.html


