统计过程控制(SPC):老工具,新感悟——一位老工程师的掏心话

前两天车间又传来坏消息,一批轴的外径超差了。质量经理黑着脸,问我:”不是上了SPC吗?怎么还出这幺蛾子?” 我哑然。是啊,SPC,统计过程控制,听起来高大上,图表画得飞起,但一到真章……唉。说实话,搞了二十年制造,我对SPC真是又爱又恨。

控制图:不是画几条线那么简单

控制图:不是画几条线那么简单
控制图:不是画几条线那么简单
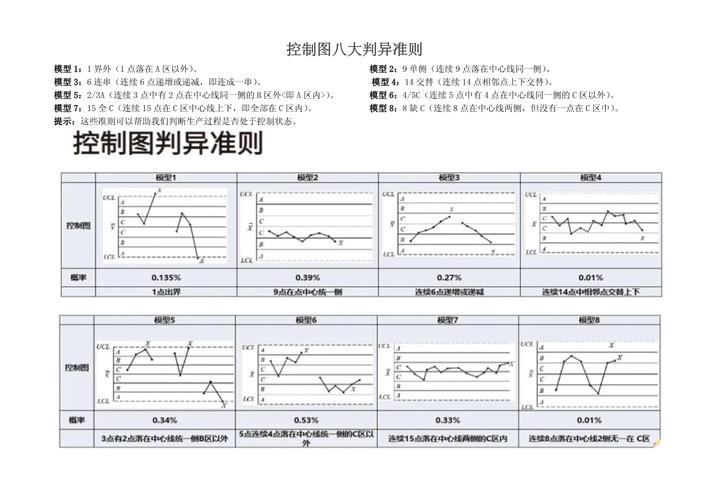
很多人以为,挂张控制图,描描点,就是做了统计过程控制(SPC)。错!大错特错。控制图是SPC的核心工具没错,可关键在于你会不会“读”。💡 我见过太多产线,操作工机械地把点打上去,只要不出UCL、LCL就天下太平。可你知道吗?连续7个点都趴在中心线同一侧,或者连续6点上升——哪怕没一个出界,这过程已经出问题了!这叫“判异准则”,八大条,条条要命。但现实是,谁在乎?大家只关心有没有点飞出界,飞了才紧张,不飞就当看不见。这不是SPC,这是自欺欺人。
统计过程控制控制图八大判异准则图解
统计过程控制控制图八大判异准则图解
特殊原因和普通原因,这俩概念是SPC的基石。点出界往往是特殊原因——刀具崩了、材料混批,这些好找。可连续偏移,多半是普通原因——导轨轻微磨损、冷却液浓度渐变……这种“温水煮青蛙”最致命。等你发现时,可能已经废了一批活儿。所以,控制图是照妖镜,但你要是近视眼,就白搭。

CPK的陷阱——数字好看,过程就稳吗?

CPK,过程能力指数,1.33,1.67……这些数字快成质量界的硬通货了。客户来审厂,张嘴就要CPK≥1.67。好吧,我们给。可怎么给的?数据里筛掉几个“异常”点,再换个公式算算,嚯,1.7!皆大欢喜。但批量质量事故照样出。为什么?因为过程压根就不稳定!❗ CPK的前提是过程受控,统计稳态。你连控制图都是一团乱麻,算出来那数字就是鬼画符。可笑的是,大家都揣着明白装糊涂。 💬 问:客户要求CPK达到1.67以上,我们该怎么应对?
答:先别急着“做数据”。第一步,上控制图,老老实实采集至少25组样本,确认过程没有特殊原因变异。如果失控,先解决。第二步,过程稳定了,再算CPK。如果小于1.67,那就得从普通原因下手——也许是设备老旧,也许是工装设计不合理。该投资投资,该改进改进。千万别用筛数据的方法,那是骗自己。客户不傻,迟早露馅。 过程能力指数这个KPI本身没毛病,但滥用就是毒药。我见过一个项目,CPK 2.0,结果一查,用的是全检数据,公差带还加严了——这有什么意义?纯粹数字游戏。
制造业CPK计算与过程能力分析案例
制造业CPK计算与过程能力分析案例

SPC的救赎:让数据说话,而不是让数据说谎

SPC的救赎:让数据说话,而不是让数据说谎
做了这么多年SPC,我发现一个扎心的事实:很多企业把SPC当成应付客户和认证的工具,而不是自己的帮手。🤦‍♂️ 每次外审前突击补记录,纸张发黄,笔迹新鲜。这难道不是天大的笑话? 真正的统计过程控制,是活的。它应该融入日常,让一线操作者看懂控制图、重视异常信号。否则,就是废纸。我曾经在一家德资厂看到,他们把控制图直接投射在大屏幕上,实时更新,任何人经过都能瞄一眼。不光如此,他们还设了触发规则——一旦触发判异,Andon系统自动报警,操作工必须记录原因。那才叫用起来。 💬 问:SPC是不是只适合大批量生产?我们小批量多品种怎么办?
答:这是经典难题,但不是死结。✅ 小批量也有小批量的玩法。比如,可以把相似工序的产品合并成“零件族”,按族建立控制图;或者采用标准化的Z-MR图,用相对公差来监控过程;甚至利用历史数据做预控制。当然,前提是你得有足够的数据积累。如果实在样本太少,起码得把关键特性的首末件检验做好,结合巡检,用手动记录的方式模拟SPC思考。千万别因为批量小就回到“死后验尸”的老路,那更惨。 近几年,随着工业4.0的吆喝,实时SPC火了起来。传感器、物联网、AI预测……听起来很美。但技术再花哨,人的意识跟不上也是白搭。我见过上了百万的系统,最后演变成自动生成“完美报告”的机器,过程还是老样子。这不是工具的错,是人的惰性。
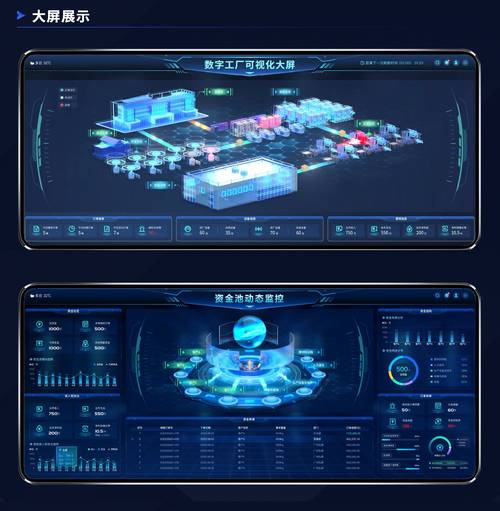
现代化工厂实时SPC系统数据大屏展示
现代化工厂实时SPC系统数据大屏展示
夜深了,我还在办公室盯着刚跑出来的控制图。点子在外围徘徊,像跳舞。其实SPC就这么回事——它不会替你解决问题,但它会告诉你问题在哪。关键在于,你愿不愿意听。别让工具变成摆设,也别让数据变成谎言。那批超差的轴,最终查到是冷却泵偶尔停摆,一个隐蔽的普通原因,如果能早些盯住漂移趋势,或许就能避免。悔也没用,明天还得去现场。 这就是统计过程控制(SPC),爱它,就用好它。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):老工具,新感悟——一位老工程师的掏心话 https://www.dachanpin.com/a/tg/66170.html

赞 (0)
我们用六西格玛(DMAIC)把冲压废品率干掉了97%
上一篇 2026-07-27 16:17:51
失效模式与影响分析(FMEA),真的那么神吗?
下一篇 2026-07-27 17:05:44

相关推荐

  • 机械加工(切削)的那些坑:我踩过的和正在踩的

    干了十几年机械加工,说实话,切削这活儿——越干越觉得自己无知。上周还跟一个做模具的老师傅聊天,他叼着烟说:“车刀要是个人,早该得抑郁症了。” 我愣了两秒,然后笑得拍大腿。确实,切削加工就是跟材料、刀具、机床这三座大山较劲,你永远不知道下一批活会出什么幺蛾子。 很多人以为切削无非是转一转、切一切,错了!光是 切削参数 那三个数——线速度、进给、切深——就能让人…

    投稿 2026-08-19
  • 工业人工智能(AI)让预测性维护不再是玄学

    你信不信,有些工厂还在靠老师傅的耳朵听设备异常。没错,工业人工智能(AI)都火成这样了,但车间里停机的痛,还是每隔几天就发作一次。 我也曾蹲在产线旁,盯着振动传感器的波形图发呆。数据是有了,可该怎么用?老板拍桌子说要搞预测性维护,供应商吹得天花乱坠,结果上了系统,误报率高达30%——操作工直接关掉警报,继续生产。讽刺不? 从“坏了再修”到“未卜先知” 传统维…

    2026-06-19
  • 工业设计优化:别再把外观当全部,制造端才是降本核心

    上周去长三角某精密结构件厂蹲点,亲眼见他们因为前期工业设计优化没做到位,一个车载传感器外壳的开模成本多砸了120万——最后整个项目的利润直接被吃掉三分之一。 别拿“审美升级”当工业设计优化的全部 很多制造企业对工业设计优化的理解,还停留在“把产品做的好看点,拍出来的图能打”的层面。离谱吧?真离谱。去年接触过一个做储能柜的客户,一开始把外壳所有的直角全改成大圆…

    投稿 5天前
  • 无损检测(NDT)的新浪潮:当AI遇上相控阵——一位20年探伤师的肺腑之言

    还记得2003年刚入行那会儿,师傅扔给我一台笨重的模拟超声仪,说:“小子,练吧,波形看不懂就别上现场。” 那玩意儿,现在想想,真是古董。一台西门子的USN60就能让整个科室兴奋好几天。可现在呢?数字化、自动化、AI…我有时候站在车间里,看着那些闪着蓝光的相控阵设备,恍惚觉得这二十年是不是被按了快进键。 老办法还灵不灵?——传统UT的困境 说实话,…

    2026-06-05
  • 无损检测(NDT)实战手记:超声波探伤的那些坑与光

    干了十多年检测,每次看到新人拿着探头在焊缝上划拉,我就忍不住想——得,又得准备给他擦屁股。不是说年轻人不行,是超声这玩意儿吧,它太吃经验。你看着屏幕上跳动的波形,那简直就像在听心电图,得知道哪儿是心跳,哪儿是室颤。对吧? 校准?校准! 别提了,上个月去一家管件厂做抽检,他们质检员小哥特自信:“探头零点早调好了。”我瞄了一眼机器,K值偏移量不对。果然,一试块验…

    2026-06-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息