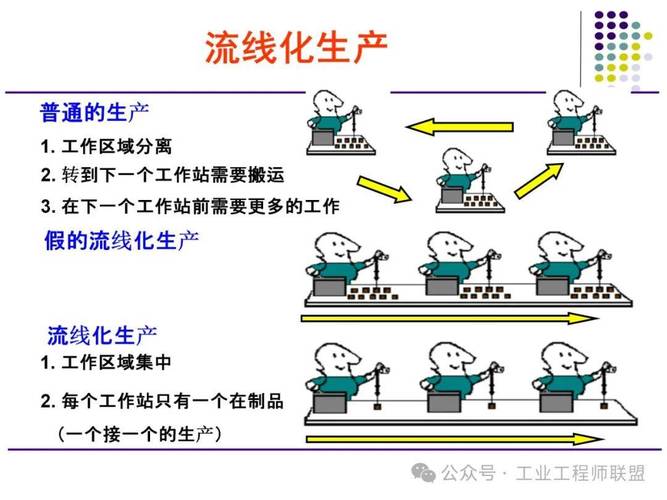
做了二十年工厂管理,我发现一个怪事——越是懂精益的人,越不爱提拉动系统这四个字。
不是因为它没用,恰恰相反,是因为它太容易被玩坏。见过太多工厂,看板卡挂得整整齐齐,物料超市搞得有模有样,结果一问交货准时率——不到 60%。😓 那种感觉怎么说呢……就像买了最贵的跑鞋,结果跑了最后一名。
问题出在哪?
说到底,拉动系统根本不是一套工具,它是一种思维模式的切换。你如果骨子里还是推式生产那套逻辑,挂再多看板也是白搭。可一旦转过来——啧,那感觉就像便秘一礼拜终于通了。行云流水。

推和拉的本质区别,从来不在工具上
很多人张嘴就是“推式是按计划生产,拉式是按需求生产”——这话也没错,但太轻飘飘了,根本没有戳到痛处。
打个比方。
推式是啥?是你妈觉得你饿,不管你吃不吃得下,一个劲儿往你碗里夹菜。
而拉动系统呢?是你自己喊“饿”,厨房才开始炒菜。
前者造成巨大的在制品库存,后者呢?除了你面前那盘菜,锅里干净得像刚洗过。
说实话,我第一次在注塑车间看到成堆的半成品,头都大了。那些黑乎乎的塑胶件摞得比人还高,标签上的日期是三个月前的。三个月!这意味着什么?意味着这些零件在生产的时候,客户可能根本没下单,或者订单早就变了。可生产部不管,他们有“效率指标”——机器不能停,人不能闲。结果呢?效率是有了,钱全压在库存上。
后来我们强行切拉动系统,把中间库存砍掉 70%,交货反而更准了。车间主任拍着大腿说:“早这么干,去年那批报废品根本不会出现!” 你看,人就是这样,不被库存压得喘不过气,他就不会信。

实施拉动系统最致命的误区——上来就搞全厂看板
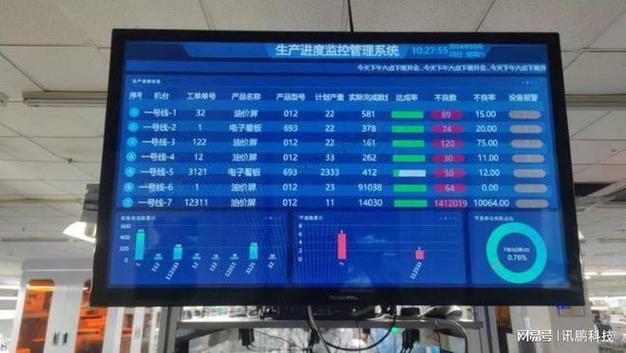
很多老板被咨询公司一忽悠,觉得看板就是万能药,恨不得明天全车间都挂满卡片。错!大错特错❌。我见过最惨的一个案例,那家做精密加工的小厂,花了三十多万上了一套电子看板系统,结果三个月后,产线上的工人用它来垫饭盒。为啥?因为基础流程一塌糊涂,换线时间动辄两小时,设备说坏就坏,物料配送像逛菜市场——在这种地基上盖楼,能不塌吗?
问:那么,拉动系统到底该从哪里开始?
答:别想一口吃成胖子。找一条最成熟、最稳定的生产线,或者一个最头疼的物料环节(比如那种天天缺料又天天来料的),从这里切进去。先用实物看板或者最简单的双箱系统跑起来。对,就拿两个塑料箱,一个箱子空了,送货的人就拿走空箱去补货,同时把另一个满箱推过来。就这么简单,但巨管用。我敢打赌,就这一招,就能让你的在制品天数砍掉一半。等这一个小循环跑顺了,人心也稳了,再扩到下一个环节。记住,拉动系统是持续改善的工具,不是一次性的项目。
还有个坑——数值设置。看板张数怎么定?教科书上公式一大串,可实际中呢?你照着算出来,要么断料,要么又回到库存积压的老路。告诉你一个秘诀:别迷信公式,先去现场蹲着。我当年为了调精加工单元的看板量,整整在机床旁边站了三天,数节拍,盯异常。后来发现一个规律:看板张数 =(平均需求 × 补货周期)/ 容器容量 + 安全系数。但这个安全系数,不是拍脑袋的 1.2 或 1.5,而是看你这台设备过去一个月的平均故障时间和供应商的迟到概率。对,你得把这些烂事儿都揉进去,算出来的数才真正抗揍。
拉动系统到底能带来什么?不止是降库存
有一次,一个老外客户来审厂,看完我们的组装线,憋出一句:“Your line is breathing.(你们的产线在呼吸)” 我当时一愣,但马上明白了他的意思。推式产线是僵硬的,像一根绷紧的橡皮筋,订单多了撑死,少了闲死;而拉动系统下的产线,它是有节奏的,有弹性的,像心跳——需求快它就快,需求慢它就慢,但绝不会乱。
降库存只是一方面,更值钱的是它逼着你把那些藏在角落里的问题全曝光了。设备不稳定?马上停线等,然后你就不得不去修。换模时间太长?看板拉不动,你就必须去搞快速换型(SMED)。供应商不靠谱?物料一断,全车间都知道,你没法再捂着。这种“倒逼”机制,才是拉动系统的精髓。
问:小批量多品种的企业适合搞拉动系统吗?我们一个月换产上百次,感觉根本拉不起来。
答:太适合了!而且越是这种乱局,越需要拉动。但你得换个玩法。传统的固定看板可能吃力,那你就可以搞“顺序拉动”,或者用 FIFO 通道(先进先出通道)限制在制品数量。还有一种办法叫“CONWIP”(constant work in process),就是在整条线上只放固定数量的卡,不管做哪种产品,都凭卡流动。这样品种再多,在制品总量被死死按住,交期反而比推式稳定。说实话,我服务过一家做非标自动化的,零件种类上千,就靠一套简单的电子拉动信号,硬是把生产周期从 22 天压到 11 天。前提是——你得把那些乱七八糟的订单评审和优先插单的坏毛病先治了。否则神仙也救不了。
还有一件事,我想特别强调:拉动系统对一线员工的影响。很多人觉得这是剥夺了他们的自主性——错!只要你做对了,工人反而更轻松。因为他们不用再被催着“快点干,别停”,而是根据下游消耗的节奏来生产。拉动卡片就是最直观的工作指令,做完了就歇着,或者去做改善。这背后是对人的尊重。我不止一次看到,在运行良好的拉动系统车间里,工人的眼神是亮的,不像推式车间里那种麻木。
说到底,拉动系统是一场从“管理者发号施令”到“市场指挥现场”的权力转移。它挑战了很多人的控制欲。所以你看,真正阻碍它落地的,往往不是技术,而是那帮坐在办公室里、抱着 KPI 不放的中层。
好了,今天说的有点多,也夹带了不少私货。但都是踩了无数坑之后的大实话。要是你也在纠结要不要上拉动系统,我的建议就一句话:别等万事俱备,先找个小口子撕开,让“拉动”这个理念像水流一样,慢慢渗透进你的组织。只要方向对,不怕走得慢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我为什么劝你早点搞懂拉动系统——一个老工业人的实话 https://www.dachanpin.com/a/tg/66298.html