单件流,不是简单的“一个一个做”
你要是觉得单件流就是让产品排着队、一个接一个地往下走,那可就外行了。我见过太多工厂,把设备拉成一条线,就敢对外宣称“我们搞了单件流”。结果呢?第一个工位堆了三十件,最后一个工位闲得玩手机——这叫“伪单件流”,比批量生产还糟糕。真正的单件流,核心在节拍平衡和零停滞。每个工序的加工时间必须接近一致,而且要同步拉动。哪个环节慢了,全线都慢;哪个环节快了,立刻产生堵塞。去年我在宁波一家汽配厂,他们用了五年时间才把那条装配线的平衡率从62%提到92%——你没看错,五年!中间试了无数次,用秒表掐,用传感器测,数据堆了十几个G,最后发现,问题居然出在螺栓拧紧机的定位工装上。就一个不起眼的垫片,造成每次0.8秒的等待。0.8秒啊!听起来不多,一天三班倒下来,产能折损12%。老板后来跟我说,这五年交的学费,比上商学院贵多了。但值不值?绝对值。因为现在他们产品切换时间从4小时缩到7分钟,客户要什么,他们当天就能组装出来。这背后,就是单件流的威力——极致柔性。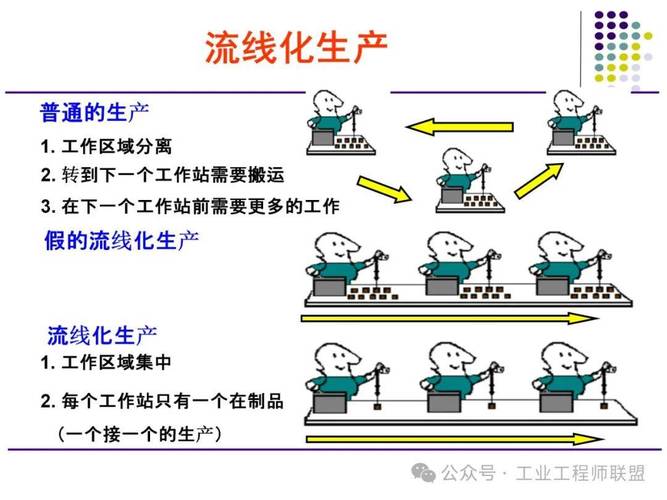
但问题是,为什么多数厂搞不成?我觉得根子在管理层。单件流不是技术改造,是管理革命。你得允许工人停线!你知道这对车间主任来说多恐怖吗?一停线,当天产量数字就往下掉,绩效工资跟着完蛋。所以工位边上都藏着“缓冲库存”,偷偷摸摸搞备份。这种文化不改,单件流就是摆设。我总结过,实施单件流最狠的一招:撤掉所有中转架。连放的地方都没有,逼着前后工位必须直接交接。刚开始肯定乱,良品率会跳水,但熬过头三个月,团队会被倒逼出一种默契——就像篮球传切,不用叫唤就知道球往哪儿跑。
问:单件流对设备稳定性要求是不是变态高?
答:没错,就是变态高!传统批量生产,设备坏了可以慢慢修,反正旁边还有库存。单件流呢?一台设备趴窝,整条线十五分钟内就断粮。所以搞单件流之前,TPM必须做到极致。我记忆最深的是深圳一家电子厂,他们推单件流时,贴片机平均故障间隔才37小时,根本没法玩。后来老板狠下心,买了几台德国二手贴片机,重新做预防性维护,硬是把MTBF提到800小时。怎么做到的?他们给每台设备装了振动传感器和温度探头,数据实时传到手机上,稍微有点异常就预警。现在那套系统甚至能预测什么时候该换吸嘴——数字化给单件流插上了翅膀。
不过数字化也不是万能药。我见过一些厂,花了几百万上MES,结果线边平板成了摆设,工人还是靠吼。为什么?因为数据没有闭环。单件流需要的是秒级反馈:比如说,第3工位节拍超时,监控屏立刻变红,同时班组长手环震动。这种响应速度,靠人工录入根本白搭。所以现在比较前沿的做法是边缘计算盒子,直接接PLC,把节拍、不良、宕机这些数据就地处理,再上传云端。去年我去参观一个新能源电池装配线,他们甚至用上了AI视觉防错——电芯极耳焊接的瞬间,摄像头捕捉图像,50毫秒内判断有无虚焊。这要是靠人眼,一天下来眼睛都得瞎。
问:订单量太小、换型太频繁,单件流还能用吗?
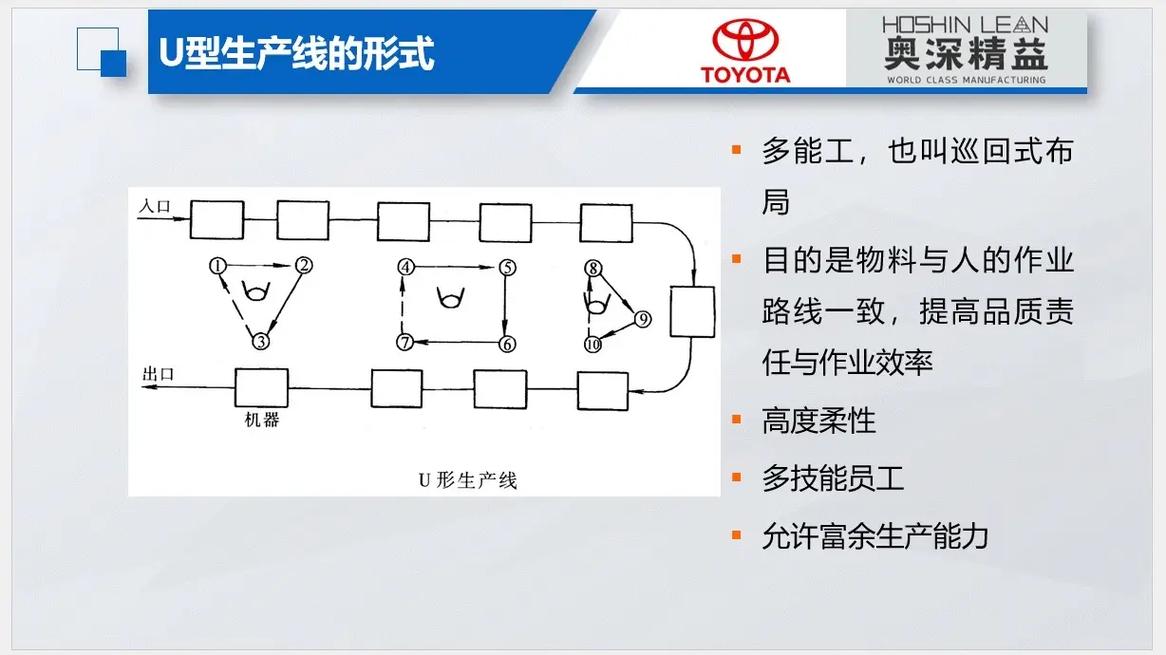
答:能!而且越是这样,越要搞单件流。你想想,换型频繁意味着大批量生产是灾难——换模两小时,生产十分钟,然后又是两小时换模,这不是制造,是折腾。单件流天然适合小批量多品种,关键在于快速换模和成组技术。把相似产品编为族,共用一套工装或程序,切换时只换个别夹具。我们给一家医疗器械公司做过方案,他们原本做骨科植入物,订单都是几十件甚至几件。原来用机群式布置,不同工序在几个车间跳来跳去,物流一塌糊涂。后来我们把车铣复合、走心机、清洗设备连成U型单元,搞单件流动。换型时,只需更换CNC程序和夹爪,15分钟内复活。效果?订单交付周期从28天干到5天,车间面积省出一半——原来用来堆半成品的区域全空出来了。不过,这事儿需要胆识。好多老板舍不得扔掉那些“万能的”旧设备,非要让数控车床和加工中心共享阀门,结果单元内一开机就报警。我只说一句实话:混线生产不叫单件流,那是大杂烩。真正的单件流,工序必须物理相邻,而且最好逆时针走动——右手作业方向,减少转身浪费。这些细节,书本上不太会写,都是实战里头撞墙撞出来的。
单件流还有一个隐藏的好处:质量内建。因为只有一件在流动,发现异常立刻停线,污染不会扩散。我见过最极端的案例,一家日本企业在华工厂,操作工有权限在工位侧边按红灯,灯一亮,整个产线音乐响起,所有人停下手中的活儿聚过来看问题。头三个月每天停二三十次,效率惨不忍睹。但熬过去之后,不良率从3000ppm降到12ppm。光这一点,就值回所有投入。可惜啊,国内大多数企业只学会了“流动”,没学会“停下来”。
说到底,单件流是一种思维习惯。要扭转几十年形成的批量惯性,光靠KPI考核不够,得让所有人亲眼看见流的好处。我在车间里最爱说的一句话是:“你手里不要超过一个件,多了就是犯罪。”刚开始工人们笑我,觉得太极端。后来他们自己发现,手里活儿少了,脑子反而清楚了,不会拿错料,不用翻找,连加班都减少了——因为一切变得单纯。这就是单件流的浪漫之处:让制造回归简单。
🔥最后提醒:搞单件流之前,先看目视化做到几成。如果连工具影子板、位置标识都没有,趁早别动。地基不牢,越流越糟。切记切记。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:为什么你学了十年精益,还是搞不定? https://www.dachanpin.com/a/tg/66297.html