说白了,很多人把信息化当成集成,把联网当成数字主线。误区大了。
到底什么是CIM?不是简单集成一下
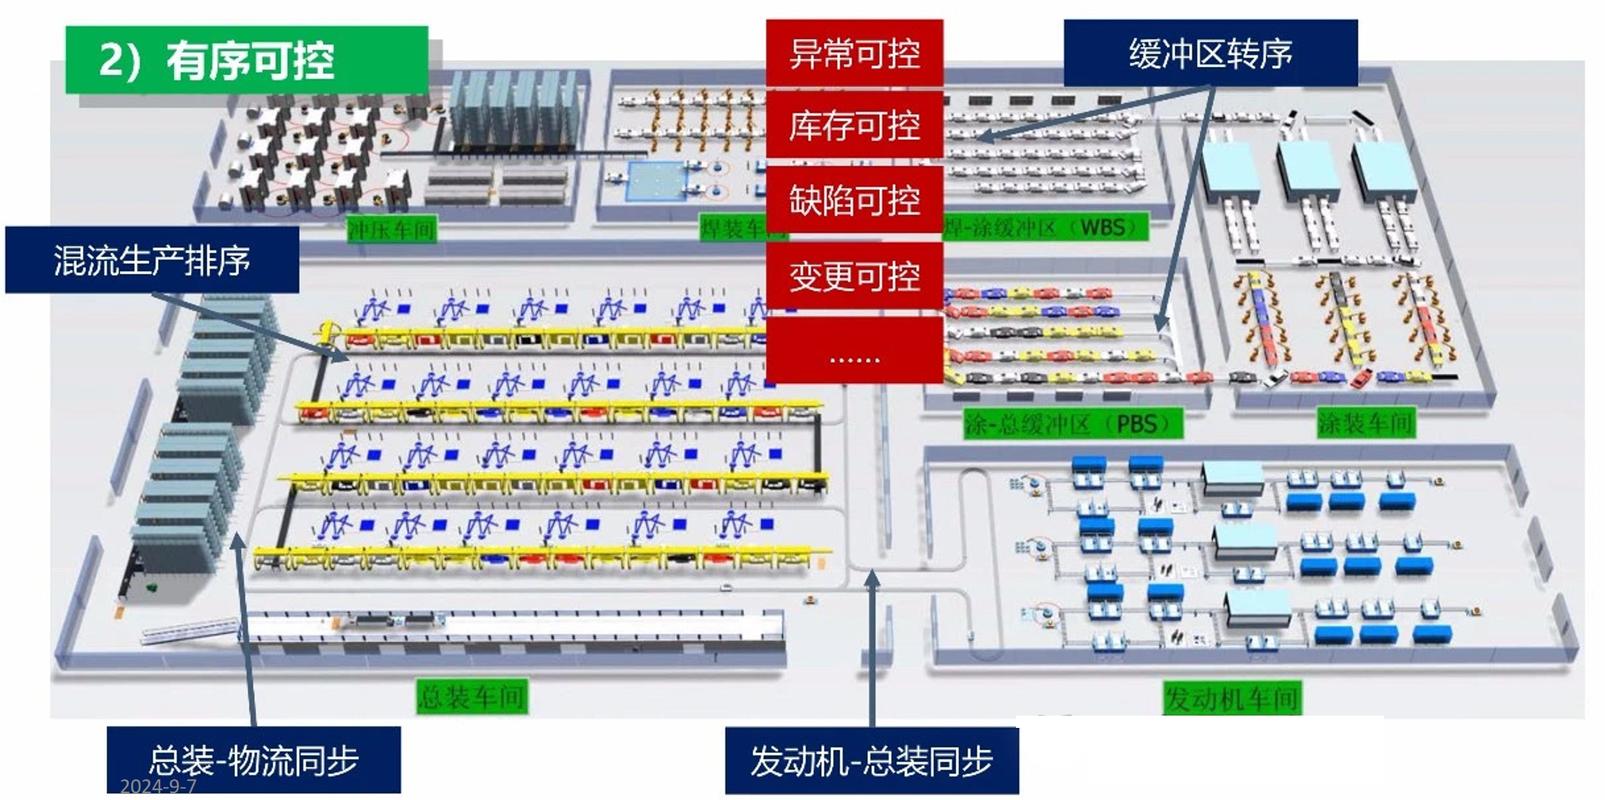
计算机集成制造,核心是“集成”不是“链接”。它要求从市场分析、产品设计、工艺规划到加工、装配、检测、发货,所有环节的数据在一个平台下无缝流动。 你拆开看就是三大流:信息流、物料流、控制流,缺一不可。说实话,我第一次接触这个概念是在1999年——当时觉得是天方夜谭。那会儿车间里连个像样的PC都没有。现在呢?很多工厂的设备是够新了,但数据全埋在各自的控制器里。一个机床报警,要层层上报,最后发现不过是冷却液没了。气不气?
问:CIM和工业4.0、智能制造到底啥关系?一堆概念搅得人头晕。
答:你可以这么理解:CIM是骨架,工业4.0是加了物联网和服务的神经系统,智能制造是大脑。没有CIM打底,所谓智能工厂就像没脊椎的章鱼——软塌塌的,使不上劲。CIM解决的是“怎么把孤岛连成大陆”。
从图纸到成品的数据流,断了多少回?
技术层面,最卡脖子的往往是BOM(物料清单)的同步。设计BOM在PDM,制造BOM在ERP,还有工艺BOM在CAPP——三张皮对不上。💡 我们团队去年搞了个项目,死活推不动,最后才发现是编码规则不统一。一个螺丝在研发部叫“M6×20”,到了车间成了“六角螺栓20长”,气哭多少数据管理员。
✅ 真正落地的CIM,必须做到“一处变更,处处响应”。设计改了个圆角,工艺规划马上自动调整刀具路径,ERP立刻重新算成本和交期。这背后是产品生命周期管理(PLM)、制造执行系统(MES)、企业资源计划(ERP)的深度打通。
不过话说回来,市面上很多MES就是个工单记录器,根本没办法闭环反馈。实时数据采集缺失,CIM就成了摆设。我见过最离谱的——质检数据靠手抄,晚上再录入Excel,第二天早上才生成报表。这时候产线可能已经干出一堆废品了。😱
问:中小企业上CIM是不是太烧钱?老板总觉得这是大厂玩的。
答:错!现在云端MES、低代码平台一堆,完全可以分步走。先打通设计和制造的数据,比如直接从CAD生成加工程序,省掉编程员。这笔账你算算,一个人工年成本十几万,一套小系统也就几万块。关键是别一上来就想全覆盖,先从痛点最狠的地方切入,比如质量追溯、设备联网。✅ 我们帮一家三十多人的钣金厂上了个轻量方案,三个月后废品率降了四成,老板直呼真香。
我们车间的CIM实践:踩过的坑和真香时刻
去年给一家汽车零部件企业做CIM规划,一开始想搞大而全。蓝图美得很——数字孪生、AI排产全上。结果实施到半年,发现基础数据一塌糊涂,库存准确率不到80%,排产算法根本跑不起来。😩后来学乖了,先做数据治理,花了三个月把物料主数据、工艺路线、设备台账理清楚。这个阶段最没成就感,但最关键。接下来才打通PLM和MES,实现工艺文件无纸化下发到工位。一个看似简单的改进:加工程序通过网络直接灌进CNC,操作工不用再插U盘拷来拷去,版本错乱问题彻底解决。
😌 现在他们的压铸线,从订单下达到铸件入库,所有关键参数实时上传,质量曲线随时可查。有个管质量的老师傅说,干了三十年,终于不用翻箱倒柜找纸了。这就是CIM的实在好处——把人从重复劳动里解放出来。
当CIM遇上AI,会怎么变?

但别迷信AI,数据质量要是烂,出来的决策就是垃圾。❗ 再次强调:CIM的基础永远是数据准确、流程闭环。没有这个,上层那些花里胡哨的 dashboard 都是给老板看的PPT。
问:未来CIM会消失吗?被新概念取代?
答:不会。只要制造存在,集成的需求就永远在。它可能会进化成更柔性的、基于云的、自带分析能力的形态,但核心理念——把产品全生命周期的数据串起来——不会变。
最后说个细节:上回参观一家德国工厂,他们CIM系统里连刀具的寿命都通过RFID自动跟踪,换刀决策完全由系统触发。那一刻我真心觉得,咱们还有很长的路要走。不过,只要开始走,就不算晚。💪
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM):为什么你的工厂还没实现? https://www.dachanpin.com/a/tg/66376.html