后来我琢磨透了。工作研究本质上不是测时间,是读懂操作者身体的犹豫。每一秒停顿背后可能藏着物料摆放的不顺手、图纸标注的模糊,甚至是新来的组长不会教徒弟。
❗ 别再用教科书那套“五步法”糊弄产线了
课堂上教的:选择、记录、考查、改进、实施。对,逻辑没错。但真到了冲压车间或者焊接工位,你要是掏出一本《工作研究基础》跟工人说“我们来考查一下你的动作经济性”,人家直接把安全帽扣你头上信不信?
我现在的做法粗糙得多,但管用。先在休息区抽两根烟——跟班长抽。听他骂完设备难调、质检找茬、计划瞎排,然后才说:“老周,这条线要是不加班,你们能提前半小时收工,活儿照干完,工资不少。”他眼睛会亮。这时候再掏出手机拍视频,没人抗拒。

有一次在浙江一家汽车零部件厂,铝壳体去毛刺工序,女工们每天手要重复五六千次刮削动作。标准工时卡得死死的,但不良率一直2%以上。我站在那个工位后面,突然发现一件小事:装毛坯的塑料筐搁在左手边九十厘米远,每次转身都得多花零点八秒。一天下来?将近四十分钟白扔了。这还没算腰肌劳损的隐形代价。
所以工作研究一定要零距离观察。别坐在会议室画人机操作图表——那些图只有在答辩论文里才完美的。实际产线上,操作者会下意识地因工具钝了而多磨两下,会为了避开旁边工位的弧光而缩一下肩膀,这些全是“非正规动作”,恰恰是改善的矿脉。
💡 方法标准化的陷阱:人不是机械手
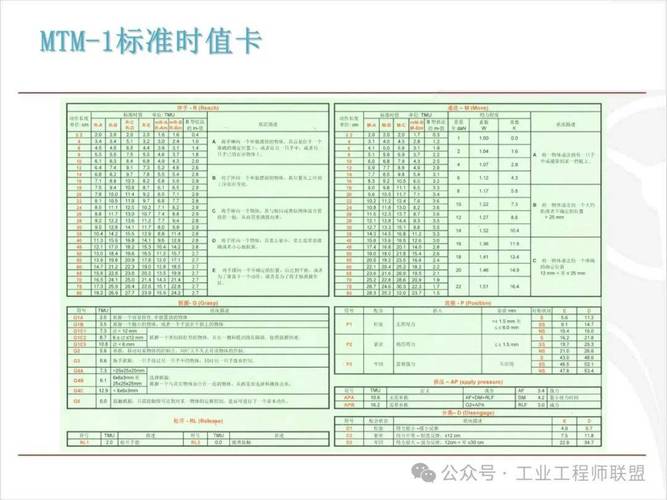
前些年跟德国人一起做项目,他们带着整套 REFA 方法论过来,连取放零件都细分为“伸手-抓取-移物-对准”四步,每步要求预定时间精确到 TMU。起初觉得好高级,实施两个月,产线工人离职率反而飙升。
原因在哪?
他们忽略了——人有节奏感。强行把自然流畅的操作拆成均等的节拍,就像强迫你走路必须按军鼓点,走不了一公里腿就僵了。后来我们妥协了:保留关键路径的标准化,但允许工人在某些节点根据肌肉记忆自行调节。效率反而上去了。
问:把操作细分到这种程度,到底有没有实际用处?
答:得分场合。有些超高精度装配,比如航空插头压接,力控要求严格,每一次操作的定值确实得卡死。但普通加工或组装,我觉得更该研究的是操作者身体负荷的均匀分配。我曾经在一家电动工具装配线做过实验:把打螺丝、贴标、气密检测三个孤立工位改成 U 型线,让多能工巡回作业,结果人均产出反超专线12%——因为人走动时,不同肌群能交替休息。这个道理教科书不会教,只有现场泡久了才悟得出来。

讲个哭笑不得的事。某次去审供应商,对方厂区走廊挂满“推行工作研究,创建精益标杆”的横幅,一看现场,钳工台上工具摆放得那叫一个整齐,但间距全一样,有把锉刀柄整整超出桌面八公分。问为什么,答曰:“规定全品类工具前端齐平。”我顺手拿起锉刀模拟了两下,手腕立刻别住了——正确的摆法应该是,常用工具按抓取轨迹的切线方向放置,保证手握持瞬间无需额外翻转。这些细节藏在动素分析的边角里,偏偏没人吭声。
✅ 数字化时代,老手艺克星还是催化剂?
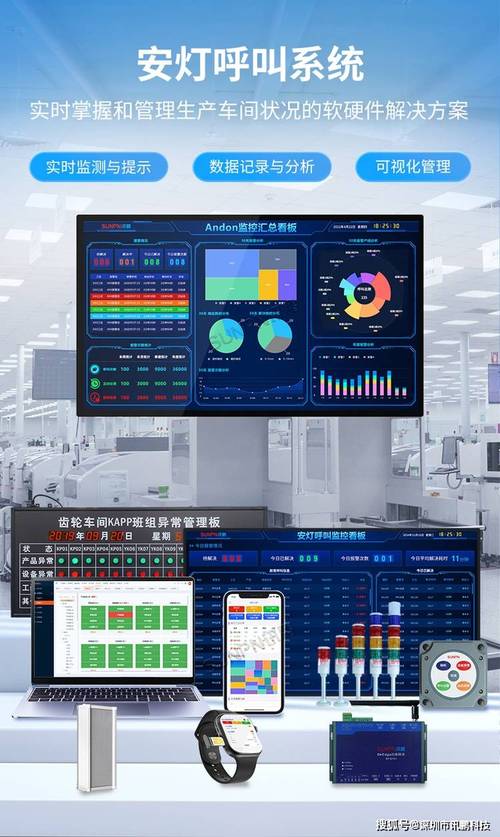
现在提工作研究,好像不提“AI视觉分析”就落伍了。我们部门去年引进了一套骨骼追踪系统,摄像头能实时捕捉装配工肘关节转动角度、腰椎弯曲时长,自动生成热力图。第一次看见屏幕上显示某个操作工左肩的红色负荷持续了53分钟时,后背发凉——他干这岗位八年了,我们才第一次量化他的职业病风险。
但数字工具不是神。上个月分析一批数据,软件提示某工序“等待浪费占比 23%”,建议合并工位。实际跑现场一看,那23% 是特意保留的缓冲时间,因为上道工序退火后零件温度波动大,需要冷却到统一尺寸才能装夹。如果强行合并,废品率会炸。
所以工作研究永远需要人那双带经验的眼睛。图片只能说清“what”,至于“why”,得靠你跟操作工肩并肩站出来的交情,靠你摸过每一把震手的冲击扳手。
问:中小企业没预算上视觉设备,怎么搞工作研究更实惠?
答:用手机就够了。关键技巧是——别怼脸拍。找侧后方45度,能同时拍到双手、物料区域、工具架。拍完后用免费软件比如 Kinovea 逐帧回放,自己先把流程大步骤记下来。然后重点看:哪步操作伴随着目光搜索?哪次伸手出现来回调整?标记出来再找工人聊,往往一聊一个准。还有个小绝招:留意操作者无意中做的“多余动作”,比如拧完螺钉总要敲两下扳手——那不是习惯,是扳手尺寸不太咬合,得换套筒。这招帮我省过好几万设备改造费。
这些年跑遍大小厂子,最深的体会是:工作研究不是让工人更辛苦地去干活,而是让合理的工作方式更自然。把那个装毛坯的筐挪近二十公分,把显示器高度调低五厘米,把不良品展示板从隔间搬到工位正对面……这些改动几乎不花钱,但效果立竿见影。可惜,太多管理者宁愿花大价钱买 MES 系统,也不愿意每周花一小时观察真实的人。
记住,秒表是冰冷的,但操作者的手腕是温热的。工作研究的本质,是跟那份温热打交道。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工作研究这门手艺,车间里干了二十年才敢聊几句 https://www.dachanpin.com/a/tg/66423.html