我上个月去珠三角一家做汽车塑料内饰件的工厂看线,厂长拉着我吐槽,说单量涨了20%,工人加了15个,利润反而掉了8个点。
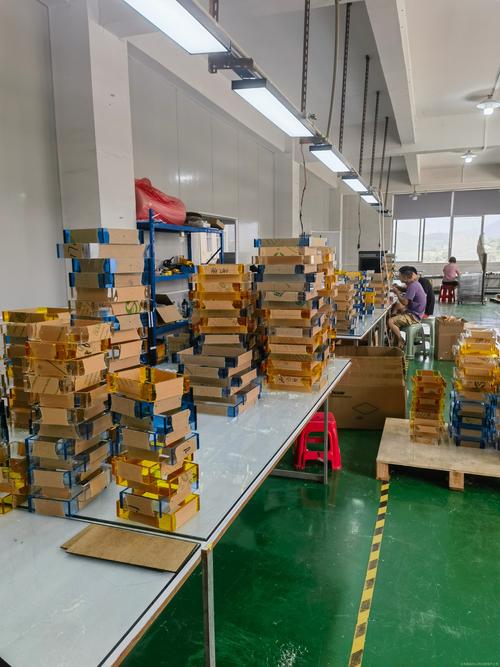
怎么会?去线边一走就看出来了,工位堆了半人高的在制品,上工序做了一大堆堆着,下工序赶工赶得要死,还是出不了活。
这就是典型的,没摸到单件流的门。
,吃掉了你大半的利润。
说实话,我见过太多工厂,线摆得整整齐齐,转身就在线尾堆了半个仓库的成品,工位之间塞得全是半产品,本质还是批量生产,换了个皮而已。
问:单件流是不是只适合服装、消费电子这种轻工业,我们做重型机械零部件的能做吗?
答:当然能。我去年接触过一家做挖掘机液压阀块的工厂,原来都是一批10件一起铣,一批做完送热处理,再一批磨,整个加工周期要12天,放在车间占位置,光占用资金就几十万。改成单件流之后,调整了加工顺序,优化了换模频率,哪怕设备大小不一,也做到了每个工位一次只走一件,整个加工周期直接压到3天,在制品占用的资金直接砍了70%。只要是离散加工,不管产品大小,都能做单件流,不要给自己设限。
不过话说回来,推行单件流哪有一帆风顺的,踩坑的工厂一抓一大把。
第一个坑:为了单件流硬改布局,不管实际生产特点。
很多咨询师上来第一件事就是让你搬设备,把机群布局改成直线布局,说这样才叫单件流。我见过中山一家做定制五金的工厂,原来按工序分区域,冲床放一块,车床放一块,改款的时候只停对应工序,改完就能做。硬改成直线单件流之后,换一款产品全线都得停,原来一天能换三个款,现在一周才能换一个,亏了小几十万才改回半流动单元布局。
第二个坑:强行追求100%单件流动,不顾瓶颈工位。
有人说,单件流就是每个工位都必须只有一件在制品,少了不行多了也不行。那如果瓶颈工序的加工时间是别的工位两倍怎么办?所有工位都停下来等瓶颈?这不是反过来制造浪费吗?
说白了,单件流是目标,不是教条。只要整体是流动的,瓶颈工位前留1-2个缓冲在制品,完全没问题,灵活一点不好吗?
问:中小企业没多少钱,推行单件流是不是必须砸大钱改设备改厂房?玩不起啊?
答:真的不用。我见过一家浙江的小加工厂,总共才8个工人,做汽配小配件,一分钱额外投入都没有,就是把堆在车间的半制品全部清去卖了废铁,把几个常用设备挪了两米,调整了上料顺序,就把单件流跑起来了。原来一周出一次货,资金周转一次要一个月,现在天天出货,周转一周一次,利润直接翻了快一倍。核心是思路转变,不是砸钱堆设备。
放在十年前,做单件流全靠线长眼睛盯、腿跑,哪个工位堵了,线长跑过去调,漏了就堆成山。现在不一样了,低成本数字化工具早就普及了,哪怕小工厂也能用得起。
上个月我去长三角一家做新能源汽车结构件的工厂看他们的新线,他们的单件流线,每个工位都装了百来块钱的感应标签,产品走到哪,系统自动记时间,哪个工位停留超过标准时间10%,系统直接给线长发微信提醒,不用线长整天围着线转。异常处理速度比原来快了一倍,整条线的效率提了16%,花的钱还不到买一台小设备的零头。
现在制造业的订单越来越碎,小单快反是常态,原来批量生产,接个几十件的小单根本赚不到钱,换产加堆料就把利润吞了。用单件流,换产快,流动快,没有多余的在制品占用,哪怕10件的小单也能稳稳赚钱,这就是现在单件流最大的用处。
很多人说,我们自动化程度低,大部分还是手工工位,做不了单件流?错。单件流和自动化程度一点关系都没有,哪怕全手工的高端定制家具,照样能做单件流,每一块板沿着流程走,不堆积,交付周期从一个月压到两周,订单能多接一倍。
现在制造业利润薄得像张纸,你从车间里清出来的每一分占用资金,砍掉的每一分钟等待,都是纯利润。别把单件流想得玄乎,从你车间最堵的那段线改起,试一个月,效果自己就会说话。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:把制造业的”隐形浪费”扫干净 https://www.dachanpin.com/a/tg/69402.html