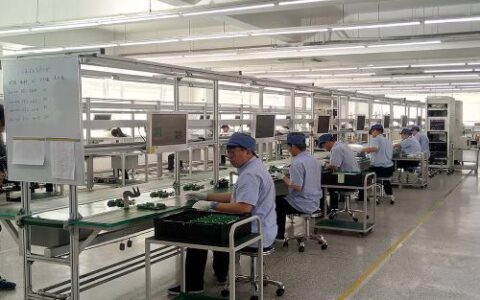
去年我们产线新上了一套视觉检测设备,精度标得挺高,结果一跑CPK,数据飘得像心电图。质量经理脸都绿了。一查,不是设备不行,是测量系统根本没分析透——这帮人连GR&R都没做明白。说实话,这事儿我见得多了。
很多工厂以为买了高精度量具就万事大吉,殊不知测量系统本身带来的变异,有时候比过程变异还大。你想想,拿一把不准的尺子去量产品,能做出什么好决策?误判、过度调整、合格品报废……都是钱啊!💸
什么是测量系统分析?别只看定义,看本质
教科书上说MSA是“通过统计分析评估测量系统的变差”,但我说句糙话:就是搞清楚你测得准不准,重复量还一不一致。它核心就两块——准确性(偏倚、线性、稳定性)和精确性(重复性、再现性)。后者最让人头疼,也就是GR&R,大家一提到MSA就想到的百分比。
不过话说回来,现在不少人把GR&R=10%当圣旨,高了就揪着不放。这里头有个大坑……
量具能力指数Cg/Cgk才是很多新手忽略的!它告诉你量具本身分辨率够不够。比如测一根轴径,要求公差±0.01mm,你拿一把分辨率0.01mm的卡尺,理论上勉强能用,但实际上重复性可能直接吃掉一半公差,这种测量系统注定失败。
还有个误区:认为MSA只针对计量型数据。其实计数型数据(通止规、目检)更要命——人的判断变异大得离谱。我们做过试验,三个检验员用同一套塞规,对100个孔判“合格/不合格”,结果一致性才70%……当场就把生产主管吓得要整改。
为什么你的GR&R总是超标?
前阵子帮一家供应商做分析,出来的%GR&R直接飙到45%。他们先怀疑量具坏了,校准一遍没问题。又怀疑操作员手法不对,录像重放发现每个人都严格按SOP。最后你猜怎么着?问题出在零件本身——取样没覆盖全变差!只拿了10个连续生产件,尺寸高度集中,测量系统的微小波动就被放大了。
这就是经典取样陷阱。MSA取样必须覆盖整个过程的变差范围,最好包含接近规格上下限的零件。否则计算出的%GR&R是基于小变差,结果必然虚高。❗ 切记,取样代表的是过程,不是挑“好”零件做实验室秀。

另外,环境因素不能小瞧。去年夏天,车间温度波动±5℃,我们的激光测径仪漂移得妈都不认。后来加了恒温罩,稳定性才达标。所以,分析稳定性时,时间跨度要够,覆盖日常温湿度变化、不同班次、甚至设备预热阶段。
问:能否用AI或软件自动做MSA,省去人工判断?
答:能部分省力,但完全依赖你就输了。现在不少SPC软件、Minitab都能自动生成MSA报告,图形、数字漂漂亮亮。但算法不会告诉你“为什么P/T比值刚好低于30%却仍需警惕”。我遇到过一个案例:软件判定合格,但Xbar图显示几乎所有点都在控制限内——这说明测量系统的分辨率不足,无法区分零件差异。这种“合格”其实是假象,软件不会报警,得靠人的眼睛去盯图形。💡
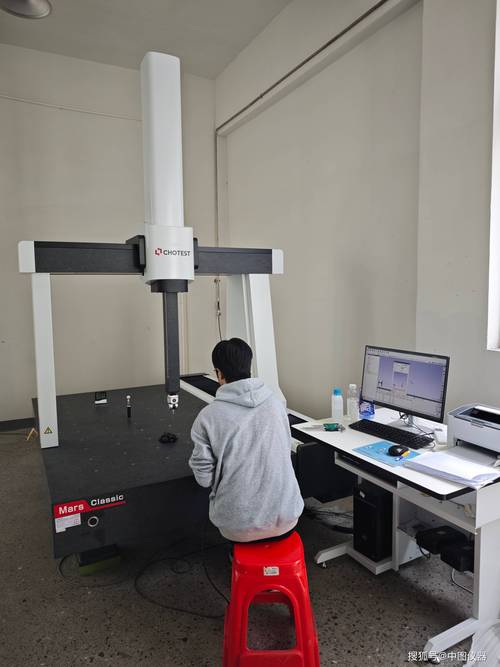
数字化测量系统这几年兴起,比如在线三坐标带自动补偿功能,一边测一边修正系统误差。这很酷,但MSA逻辑得变:你需要评估动态测量过程的稳定性,而不是静态的量具。我们试过把测头位移传感器数据实时上传到平台,用AI剔除异常点后再计算GR&R,效果不错,但前提是必须有扎实的基础分析框架。所以别指望一揽子解决方案,先搞懂原理再说。
问:MSA和测量不确定度是什么关系?做了一方,另一方可免?
答:这俩经常被混淆。简单说,MSA侧重评价测量系统的变差来源(人、机、料、法、环),主要用于内部过程控制;测量不确定度则给出一个包含概率的区间,是对测量结果质量的定量声明,常用于校准、实验室比对。它们可以互相参照,但不能替代。比如你通过GR&R得出量具重复性标准差,就能作为不确定度A类评定分量。但不确定度还需要考虑标准器、环境、方法等更多分量。所以,如果客户要求提供不确定度报告,你光有MSA可交不了差。😅
现实里很多工程师只做过GR&R,把%GR&R当作万能通行证……得了吧,该补的课还得补。
数字化浪潮下的MSA:从年度分析到实时监控

传统MSA倾向一年做一次,像年检。但在智能产线,量具磨损、环境变化是动态的,等你发现问题时,可能已经造了一堆可疑品。现在我们推实时MSA——利用产线自带的测量点,持续收集数据,用滑动窗口计算重复性、偏倚趋势。比如在汽车转向节加工单元,每测量50件就自动跑一次小样本GR&R,若标准差突变立刻短信通知工程师。
这技术不新鲜,难就难在如何设定合理的预警阈值。阈值太严则频繁报警(狼来了),太松则漏报。我们摸索了半年才搞出一套自适应逻辑:结合当班产量、换刀周期、材料批次等因素动态调整。❗ 但这需要强大的数据管道和边缘计算能力。中小厂不妨先从关键工序开始试点,比如最终检测站,先实现SPC与MSA联动。
最后唠叨一句:千万别以为上了自动化测量就免做MSA。有些视觉系统初期调得好,但半年后镜头脏污、光源衰减,误判率飙升。你不定期做属性一致性分析(Kappa系数),根本发现不了。说到这,想起去年冬天,北方工厂气温低,相机结露,把良品判成废品……一晚上报废了300个工件。惨痛教训。
所以啊,MSA这玩意儿,真不是填张表就完事。它得融入日常,像血压监测,天天看、随时调。这样你才能对那些“差不多”的数据说:不,咱们量得清清楚楚。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA)的实战避坑指南 https://www.dachanpin.com/a/tg/66433.html