说实话,我现在一听到有人把精益六西格玛吹得神乎其神,就有点反胃。不是因为这方法论不好——恰恰相反——而是太多人把它搞成了纸上谈兵。黑带、绿带证书拿了一摞,工厂里该乱的还是乱,该浪费的照旧浪费。去年我去一家做精密机械的小厂,墙上贴着“消除七大浪费”的海报,旁边就是堆积如山的在制品。讽刺吧?
但话说回来,真把这套工具箱用对地方,效果…
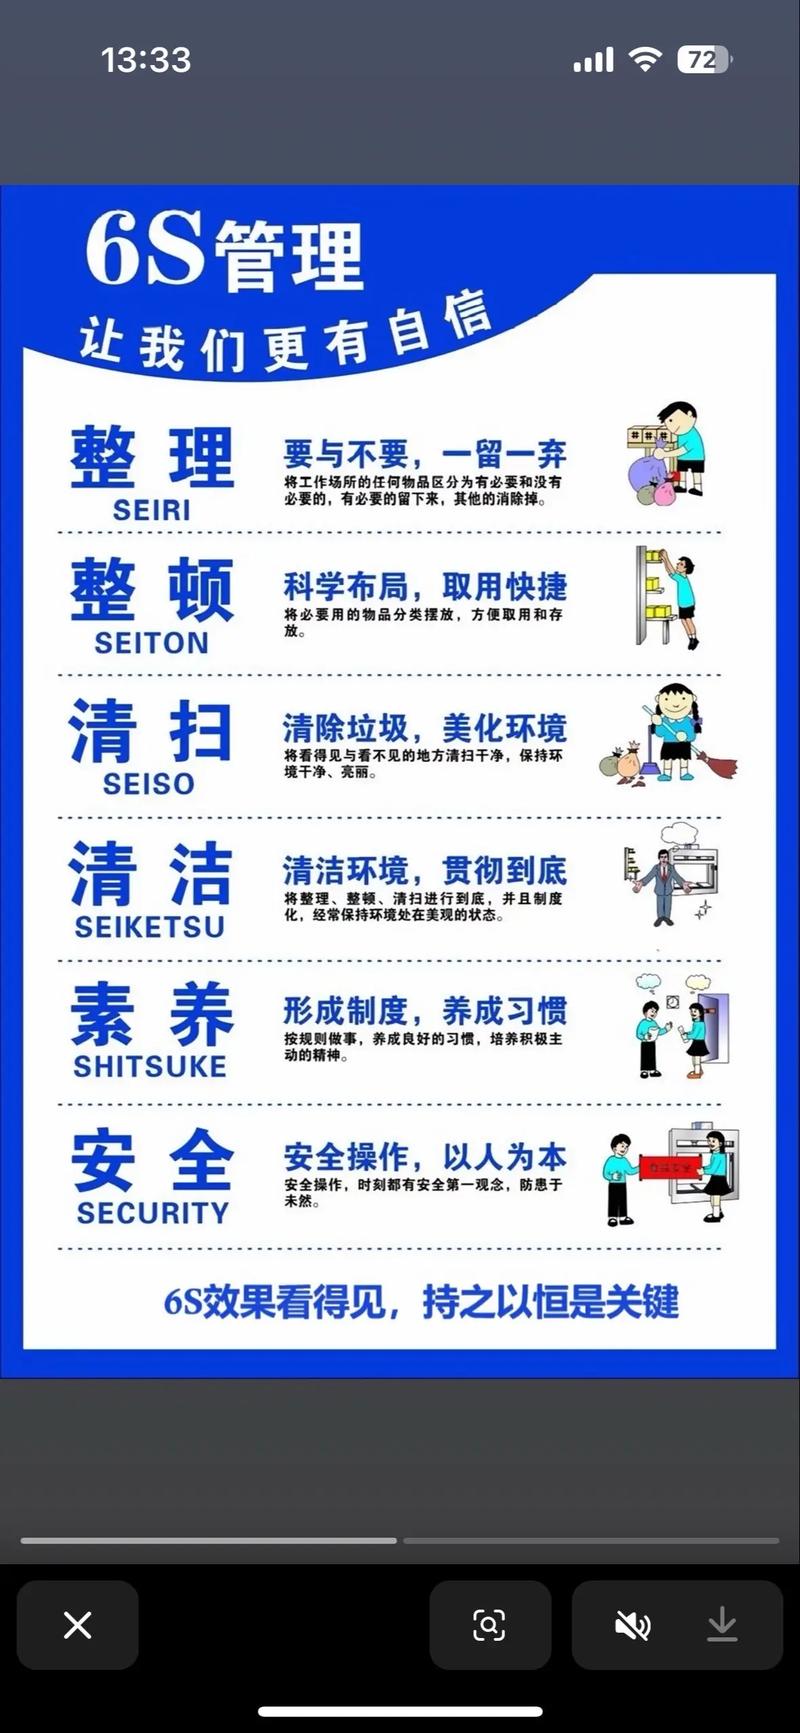
惊人。记得三年前,我们团队帮一家汽车零部件供应商做项目。那家厂子,订单交付率不到70%,客户天天打电话骂。总经理急得嘴上起泡。我们没搞什么高大上的系统,就是从最基础的5S和快速换模开始,配合DMAIC的逻辑,一步一步抠细节。半年后交付率提到95%。怎么做到的?今天想聊聊这个。
DMAIC不是流程,是思维方式
很多人把DMAIC当成固定的步骤,定义、测量、分析、改善、控制,按顺序走完就完事了。错! 这玩意儿是个循环,更是解决问题的肌肉记忆。特别是在离散制造环境,变数多得像夏天的蚊子。你刚分析出一个原因,现场又冒出个新异常。所以得灵活。
举个例子。我们遇到过一条机加工产线,某工序的尺寸波动大,导致后道装配老卡壳。定义阶段我们直接拉上操作工、班组长、工艺员,就在车间白板上画问题树。测量阶段呢?没用什么昂贵的SPC软件,就用Excel做了个简单的X-bar R图。分析时发现——你猜怎么着——刀具磨损根本不是主因,是冷却液浓度不稳!之前他们折腾了三个月换了好几种刀片,全白搭。这就是测量系统分析没做扎实的代价。数据不会骗人,但收集数据的方式会骗人。
改善阶段也走了弯路。最初想上一套自动补液装置,预算要十几万。后来一个老技师说,能不能在换班时多加个检查步骤?试了两周,效果一样好。成本?打印一张检查表的钱。我特别喜欢这种时刻——精益的脑子和六西格玛的眼睛一结合,爆发的能量比什么智能系统都直接。
价值流图:画了就要用,别挂墙上
你见过多少家工厂的价值流图,最后都成了办公室装饰?我见过太多了。花里胡哨打印出来,过了塑,挂在会议室。然后该推的还是推,该等的还是等。价值流图的核心是暴露流动的断点,然后立刻动手改。
去年在浙江一家电机厂,他们的转子线价值流图画出来吓一跳:从原材料出库到成品入库,真正增值时间只有2.3%!其余全在等待、搬运、返工。最夸张的是浸漆工序,因为设备老旧,一次只能处理十件,后面堆了小山一样的在制品。我们当场就把大家拉现场去看,实物和流动摆在那儿,谁也不好意思说“我们一直这么干”了。

后面怎么搞?没投新设备——老总不批。我们就用拉动系统的思维,把浸漆前的批次量减半,配合一个小型超市缓冲,让下游工序按消耗来拉料。同时用快速换模的技术把清洗段切换时间从45分钟压到9分钟。就这两招,整个通过时间缩短了30%多。所以你看,价值流图不是画了就完,它是一张作战地图,得不停地对照、修正、再画。
这里自然会有人问:
💡 问:精益和六西格玛到底先搞哪个?我们资源有限,没法同时铺开。
答:这个问题我至少被问过一百遍。我的建议很干脆——先搞精益,把流程里的“脂肪”减掉,让流动顺畅起来。六西格玛是精确手术刀,用来切除那些顽固的质量变异的。你如果流程本身一团乱麻,上统计工具只会把变异源淹没在噪音里。等到基础稳定了,再挑关键特性用DMAIC猛攻。不过现实中,很多项目其实两者交织进行,比如减少设备故障停机(精益的TPM)同时要分析故障根因(六西格玛的假设检验)。所以别教条,看具体痛点。
数据不会说谎,但人会——六西格玛的统计陷阱

工业4.0时代,传感器越来越多,数据铺天盖地。可数据多不代表洞察多。我踩过坑:曾经一个黑带项目,用回归分析得出环境温度与尺寸偏差强相关,费劲加了空调房,结果改善微乎其微。回头查,才发现测量系统本身GR&R就超50%,测不准还分析个鬼!这是很多智能工厂容易犯的错——盲目相信数字。
过程能力指数Cpk也很容易被玩坏。有家供应商来审核,自豪地展示Cpk=1.67,结果我们随机抽检,发现外观不良率5%。原来他们只测了容易控的尺寸,刻意忽略了外观。Cpk高?那是因为没把客户关心的特性全放进去。所以,六西格玛工具再好,也架不住人选择性使用。
还有更隐蔽的:样本量。产线上自动检测每分钟几百个点,看上去大数据。但抽样间隔不合理,把周期性波动全漏了。这些都不是工具的错,是用工具的人缺乏现场感。我经常跟团队说,数据分析前,先到工位旁站一小时,感受温度、振动、操作节拍——很多结论,光看屏幕得不出。
❗ 问:小批量多品种的工厂,搞精益六西格玛是不是性价比太低?感觉根本没法标准化。
答:恰恰相反。小批量多品种更需要精益六西格玛,只不过用法不同。你不能套用大批量生产的标准化模式,而是要把柔性和快速切换作为核心。比如冲压行业,SMED(快速换模)就是生命线。用DMAIC思路去分析换模时间的内外部作业,录像、测时、优化,一家做航空零部件的企业硬是把换模从2小时降到22分钟。另外,把不同产品的工艺参数用六西格玛方法归纳成通用模块,看似“非标”,其实底层的控制逻辑能标准化。所以,别用批量当借口。
聊了这么多,其实我就是想说:精益六西格玛这玩意儿,别神化,也别轻视。它就是一个工具箱,里面有锤子(精益)和手术刀(六西格玛)。怎么用,全凭你对现场的尊重和那股子不服输的劲头。未来智能工厂离不了AI、数字孪生,但如果没有持续改善的文化打底,再炫的技术也只是给混乱穿上漂亮外套。下次有人跟你吹嘘上了多少系统,请先问一句:你们的价值流图,最近一次更新是哪天?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益六西格玛,在智能工厂里到底怎么落地? https://www.dachanpin.com/a/tg/66438.html