约束理论(TOC):不是砍成本,是砍约束

说起工厂改善,我猜你马上会想到一堆工具:5S、六西格玛、精益… 这些当然有用。但有个问题——你花了大力气,设备OEE上去了,现场也整齐了,可月底看财务报表,营收和利润怎么还在原地打转?
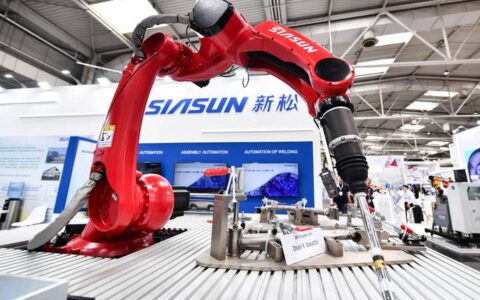
工厂生产线瓶颈工位堆积如山 约束理论
工厂生产线瓶颈工位堆积如山 约束理论
我碰到过太多这样的状况。后来才明白,根本原因是没打对地方。就像你给一个水管系统加压,只要最细的那一节没换,压力再大也喷不出水。这个道理,就是约束理论(TOC)的核心。 说实话,TOC不是什么新概念,以色列物理学家高德拉特在上世纪80年代就提出来了。但奇怪的是,直到今天,真正把它用好、用透的工厂并不多。很多人听过“瓶颈”,甚至能说出“鼓-缓冲-绳”,但一到现场,还是习惯性地四处开花搞优化。

一、别急着优化,先找到那根“最细的刺”

一、别急着优化,先找到那根“最细的刺”
一、别急着优化,先找到那根“最细的刺”
TOC的第一条准绳:任何系统都至少存在一个约束。在工厂里,这个约束就是卡住整体产出的那个工序。可能是某台老爷机,可能是某个技能稀缺的师傅,甚至是一条莫名其妙的规定。 找到它,是第一步,也是最关键的一步。怎么找?不是拍脑袋!去车间走一圈,看哪个工位前面堆得跟山一样,后面等着要料的设备却在空转。✅ 那堆物料,就是《目标》里说的“在制品库存”,它明明白白告诉你——这儿,就是瓶颈。 我见过一家钣金厂,激光切割机一小时能切200件,但折弯工序一天只能弯1500件。前道拼命切,切完堆在那里落灰,后道辛辛苦苦也啃不完。全厂产值被压得死死的。他们的改善思路是先换更快的激光切割机……天哪,我听到时心里直呼什么鬼!这不就是往快的那截水管加压嘛?后来我们按住他们,先不说买新设备,而是围绕折弯做文章——加了个简易的折弯夹具,重新排人,让折弯机不停机吃饭。结果呢?整体产出提了18%。没花大钱。 💡 这就是TOC的聚焦逻辑:别做“伪改善”,要做那些让瓶颈多产出的改善。 但现实很打脸。很多管理者被局部效率指标绑架。你考核切割机的利用率,切割班组当然卯足了劲切,才不管折弯能不能消化。于是库存积压,现金流吃紧,然后老板又喊着降库存……乱成一锅粥。

二、DBR:让车间节奏跟着瓶颈走

找到了瓶颈,接下来怎么管理整个生产系统?最经典的方法就是鼓-缓冲-绳(Drum-Buffer-Rope,DBR)。
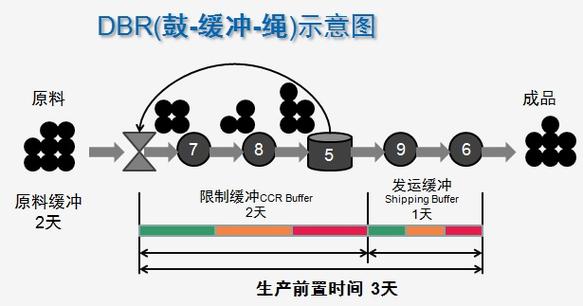
约束理论鼓缓冲绳模型示意图 工厂
约束理论鼓缓冲绳模型示意图 工厂
“鼓”就是瓶颈的节奏。全厂生产计划要以瓶颈的节拍为基准,瓶颈拍子有多快,整个工厂就走多快。你不能让前道自顾自猛冲,否则只是在制造过剩的库存。“缓冲”则是在瓶颈前设置一定的在制品库存,用来保护瓶颈,不让它因为前道的微小波动而缺料停摆。这个缓冲不是越大越好,得算时间,要刚好吸收扰动,又不会淹没瓶颈。“绳”就是信息传递机制,它告诉上游:瓶颈消耗了多少,你就补多少,别多投。 听起来简单吧?实际执行起来,要对抗人性。谁不想让自己的机台报表好看呢?可一旦局部效率突破不了“全局观”,DBR就废了。 我们做过一个机加工厂的改善。瓶颈是一台老掉牙的五轴加工中心,精度不稳,动不动就报警。全厂围着它转。我们把所有来料检查前置,确保进到这台机器的毛坯100%合格,避免用瓶颈时间去试错。还在它前面设了2小时的缓冲库存,后面所有工序的物料拉动都由它的产出节奏触发。实施第一个月,有效产出就涨了23%,加班反而少了。 问:DBR只适用于大批量重复生产吗?我们做的是多品种小批量,换型频繁,感觉控制不住。 答:多品种小批量更能体现DBR的价值。这时的关键在于区分“瓶颈”是浮动的还是相对固定的。如果产品组合变化大,瓶颈可能会游移,那就要识别“虚拟瓶颈”(通常是负荷最高的那一类设备),然后用高级排程(APS)结合TOC的“缓冲管理”来动态调节。思路不变:以系统最受限的那一点来定节奏。有些工厂干脆用“鼓点”工序的MES实时数据来驱动上下游的投料看板,非常灵活。所以别被“大批量”这个先入为主的概念框住。

三、五个步骤,但别教条

三、五个步骤,但别教条
三、五个步骤,但别教条
TOC的五步聚焦法,再啰嗦一下: 1. 识别系统约束 2. 决定如何挖尽约束 3. 让其他一切迁就上述决定 4. 打破约束 5. 回头重新循环,别让惰性成为新约束 每一步都有坑。第一步很多人识别不准,把偶尔忙不过来的当成瓶颈,结果折腾半天。第二步“挖尽”,考验的是创造力——不是光让瓶颈加班,而是能不能减少它的非增值时间?比如换模、寻找工具、等料等等。第三步“迁就”,最反人性,但最见管理功力。你愿意让非瓶颈设备主动停机待料,以换取整体流速吗?现场主管往往跳起来反对。第四步“打破”,别急着砸钱!打破前先把前三步做透了,你会发现很多时候根本不用买设备。第五步“回头”,这最容易被忘记。改善是动态的,一个瓶颈打破了,新的约束必然出现。总有最细的那根刺。 问:我们公司推行TOC有一年了,刚开始见效,现在又回到老样子,瓶颈没变,但执行力松了,为什么? 答:因为TOC本质上是一套管理思想,不是一次性技术。你打破了物理瓶颈,但组织架构、绩效指标没变,还是鼓励局部效率,那人的行为迟早退回老路。所以必须配套改变衡量体系——引入有效产出会计(Throughput Accounting)。别用标准成本去考核每个工段,要看“有效产出”、“库存”和“运营费用”。同时,把TOC的思维嵌入日常会议:每日看缓冲状态,每周回顾约束变化。别让它成为一场运动。 最后的思考 写到这里,忽然想起高德拉特书里那个童子军行军的比喻。队伍的快慢,其实不取决于走最快的人,而是最慢的那个。在工业场景里,这个道理被复杂的KPI和层层组织掩盖了。约束理论就是帮你拨开迷雾的那双手。它不教你怎么把设备转得更快,而是教你怎么让钱流得更快。 这几天我在重读《目标》,每次都有新触动。TOC不是工具箱,是看世界的方式。你的工厂,那个看不见的约束,找到它,聚焦它,打穿它。然后,继续找下一个。 好了,就先聊这些。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):不是砍成本,是砍约束 https://www.dachanpin.com/a/tg/66560.html

赞 (0)
拉动系统:你以为的看板拉动,可能根本不是拉动
上一篇 2026-08-02 20:06:41
六西格玛(DMAIC)不是玄学——从停产线到百万节省的真实复盘
下一篇 2026-08-02 21:05:43

相关推荐

  • 供应链韧性:别再等到断了才后悔

    供应链断了。又是这样。半夜被电话吵醒,说某个关键部件卡在港口,工厂眼看要停线——这种事儿,这两年听得还少吗?说实话,挺窝火的。我们总在吹智能制造,可最基本的物料进不来,再先进的产线也是一堆废铁。供应链韧性,这词现在火得不行。但韧性到底是什么?不是硬扛,是能弯能弹回来。换句话说,挨了捶还能接着干。 为什么以前那套不行了 过去三十年,全球供应链是奔着极致效率去的…

    投稿 2026-07-17
  • 自动化流水线落地:中小制造企业踩过的坑和实用破局法

    很多中小制造老板一提到自动化流水线,第一反应是“上了就能降本赚钱”,转头就砸大几十万上百万进去。最后呢?线体堆在车间角落落灰的,不在少数。 别迷信全自动化,适合你的才是赚钱的 前两个月跑东莞五金产业带,见了一个做汽车零配件的老板,说起来一肚子火。前年行情好,看着同行都上自动化,咬咬牙抵押了厂房投了400多万搞全自动化流水线,原来12个人的生产线减到2个,算下…

    投稿 2026-08-22
  • 工业设计优化:从降本增效到用户价值的落地实践

    上个月跑东莞一家工程机械配件厂,老板攥着原来的设计图纸拍桌子骂娘。原来的铸件设计,壁厚硬生生比竞品厚了两毫米。一吨料多花小三千,一年十万台出货量,就是三千万纯纯的浪费。 什么是工业设计优化?不是给产品画个好看外壳装点门面,是把原来设计里藏的浪费,一分一厘抠出来装进自己口袋。 工业设计优化绝不是外观美化那点事 很多工厂老板一听到这几个字,第一反应就是「我们不需…

    投稿 2026-09-17
  • 工业5.0:别再盯着机器了,人,才是关键

    去年在汉诺威工博会上,我站在西门子的展台前,看着一台机械臂和工人无缝配合,没有围栏,没有示教器,工人只是挥了挥手,机械臂就递上了工具。那一刻我突然意识到——工业5.0不是概念,它已经悄悄钻进车间了。说实话,当时心里有点发毛,又有点兴奋,这才是该有的样子,对吧? 很多人还在死磕工业4.0的“无人化”,但工业5.0直接把方向扭了过来:人机协作、可持续、弹性韧性。…

    2026-06-15
  • 防错技术(Poka-yoke):车间里那些“笨办法”,才是真正的质量护城河

    做了十几年制造,我最烦的就是听到“操作工不小心”——仿佛错误是人的天性,而我们只能祈祷。防错技术(Poka-yoke)就是用来干掉这种借口的。它不跟你谈觉悟,不搞罚款,直接用物理手段让错误根本不可能发生。当年我在日系车灯厂,师父甩给我一个最简单的例子:组装透镜时,如果方向反了,治具上的定位销就插不进去。想装反?门都没有。这就是poka-yoke的魅力——把人…
    投稿 2026-08-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息