拉动系统:你以为的看板拉动,可能根本不是拉动

上个月去一家做汽车零部件的工厂,车间里到处挂着电子屏,花花绿绿的看板数据滚动,厂长特自豪地跟我说:“我们这拉动系统上了三年了,绝对是行业标杆。” 我站在产线边上看了五分钟,转头问他:“你们这前工序拼了命地干,后面堵得一塌糊涂,你们管这叫拉动?” 他愣住了。 说实话,这事儿我见得太多了。很多企业把“挂了看板”等同于“实现了拉动”,这误会大得离谱。

拉动系统不是电子看板,是一种压制本能的纪律

我们得先聊明白一个底层的冲突——人类骨子里是喜欢“推”的。你让一个操作工闲着?他心里发慌,班组长也看不下去,于是前工序永远在“多做一点”,反正料先干出来堆在那儿。而拉动系统的核心逻辑是反人性的:后工序不来要,前工序就不许生产。这就要求一种近乎偏执的纪律,不是靠几个屏幕能解决的。
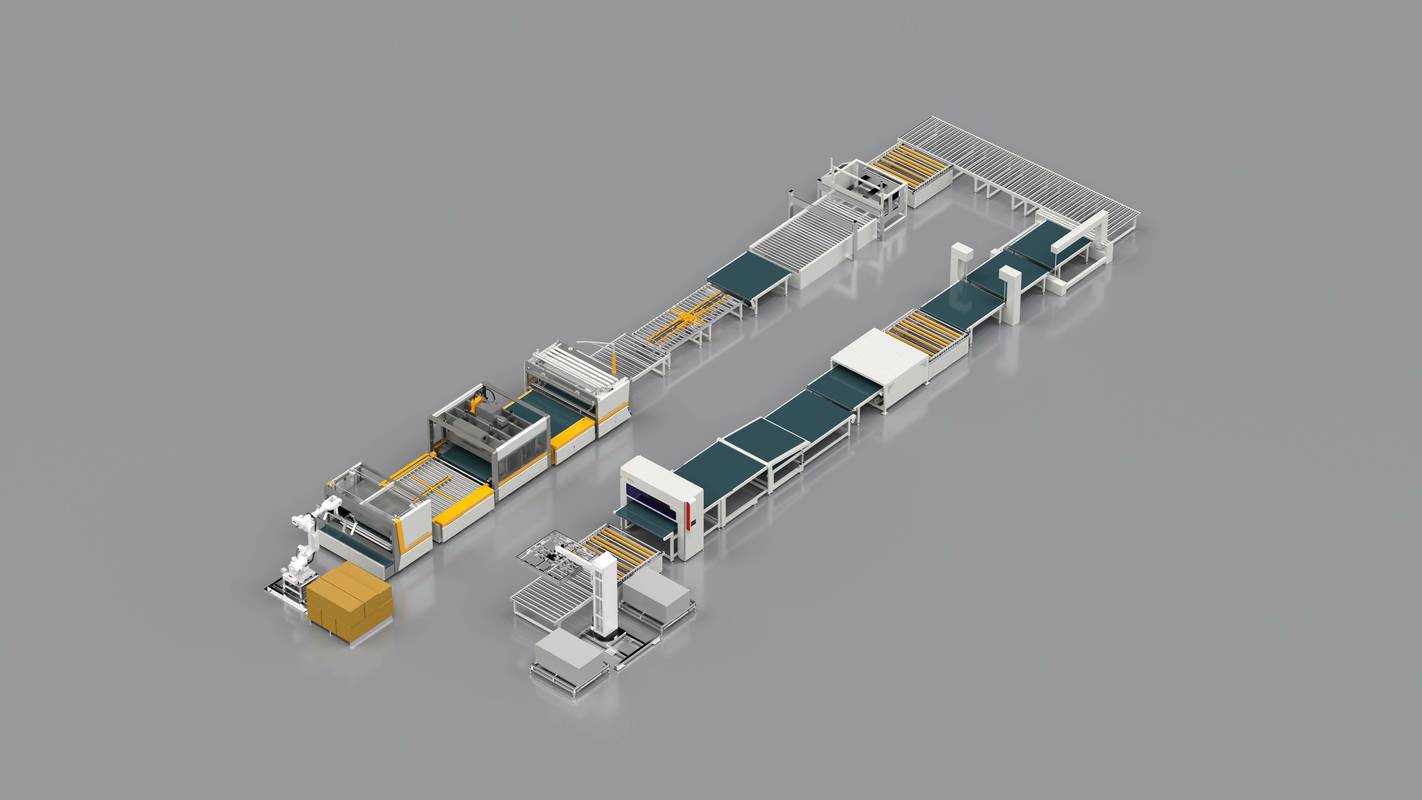
制造车间物料拉动系统流程图
制造车间物料拉动系统流程图
记得2019年的时候,我帮一家注塑厂做咨询,他们雄心勃勃地搞了套完整的“超市拉动”方案——在模具和组装之间设了一个库存超市,规定每种半成品最多放三箱,空了才补。前三个月效果惊人,在制品库存降了40%。但第四个月,组装线临时插了个急单,一下子把某个型号的库存吃光了,注塑车间刚好换完模,按拉动规则得马上切换回去补货。生产经理跳起来了:“刚换好的模!这一换又浪费两小时!先把手头的这批干完!” 结果呢?组装线干等了半天,工人都坐着玩手机。拉动系统瞬间崩溃。 问:拉动系统是不是只适合品种少、批量大的产线? 答:恰恰相反。品种少批量大的时候,用推式排产更直接。拉动的威力是在多品种、小批量、换线频繁的场景下才会爆发。因为它解决的不是效率问题,是同步问题——你让几十个零件错开制造,最后能在总装线上精准汇合,靠的就是拉动的节拍约束。不过我得补一句,要玩转这种复杂拉动,光靠物理看板会累死。

数字化拉动:别急着上算法,先把物理看板跑通

这几年工业4.0风吹得猛,很多企业一上来就要上电子看板、AI排产。在叫停过不少这种项目。为什么?因为你连物理看板的逻辑都没刻进员工的肌肉记忆里,直接跳到系统,最后一定是人伺候系统。我见过最离谱的案例——工人为了“配合”电子看板的数据好看,提前扫码报工,本来该后工序触发的信号,变成了前工序的表演。这拉动就成了个笑话。
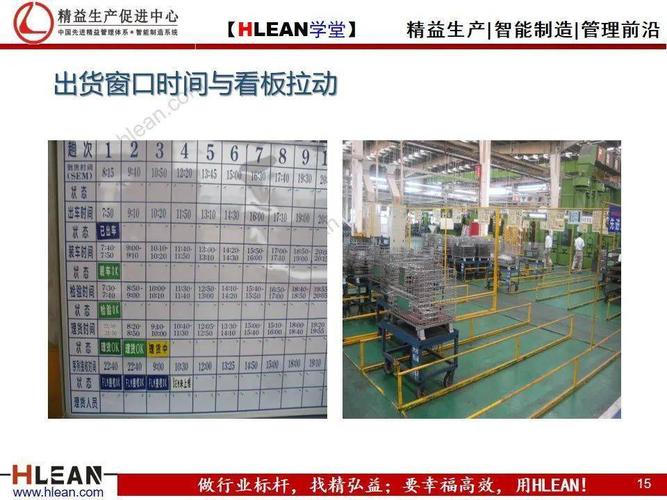
工业电子看板拉动系统示例
工业电子看板拉动系统示例
我的经验是:先老老实实跑三个月物理看板,用红绿卡片、空箱子、地面标识这些土办法。目的就一个——让所有人养成“不见信号不动手”的条件反射。这期间你会发现很多妖孽:有人偷偷藏看板,有些班组长觉得空箱子太刺眼非要提前填满,还有的采购因为供应商批量折扣多买了料把超市塞爆。这些问题不暴露,上了系统也是把垃圾数据电子化。 问:我们厂里上了ERP和MES,能不能直接在里面做拉动? 答:能,但大概率做成“伪拉动”。大多数ERP的计划逻辑还是MRP——基于预测的推式分解,哪怕你调了参数设了安全库存,骨子里还是“先算好再执行”。真正的拉动是需求触发、逐层后引,系统得支持动态看板循环、自动补货信号、消耗驱动排产。如果你的IT团队跟你说“在现有系统上二次开发就行”,我劝你捂紧预算。中间件的坑,填进去的时间和钱往往够买一套原生拉动模块了。

物流设计是拉动的肉身,别只盯着信息系统

又得吐槽了。很多工厂的拉动变革,焦点全放在计划和软件上,却忘了物料怎么物理流动。拉动系统对物流的响应速度要求极高——看板指令下去了,物料能不能在节拍内送到?工位之间是机动物流还是人工小火车?超市的布局是否最短路径?我碰到过一家,看板逻辑无懈可击,但仓库到线边靠一辆叉车跑全场,一天下来光是一趟补料就要40分钟。拉动节拍被物理距离彻底拖垮。 这里有个颠覆性的趋势,可能很多人没在意:随着协作机器人和AGV的成本下降,微型化、高频次的物流配送正在让拉动系统突破传统“超市”的限制。以前不得不设库存超市,是因为批量运输的经济性;现在完全可以做到“单件流+动态叫料”——后工序消耗一个,AGV直接从上游投递一个。去年在深圳参观一家做医疗器械的,他们用磁导航AGV配合智能料架,实现了秒级拉动,在制品几乎为零。不过这套系统的落地难度,不在硬件,在——你猜——还是人的信任。操作工总担心AGV不来,偷偷在工位下塞了一排保险料。 问:拉动系统实施最难的是什么? 答:最难的是改变对“忙”和“闲”的认知。推式工厂里,机器一停,厂长血压就升。但拉动系统下,前工序的“停”恰恰是正常的——没需求就不动,这需要极大的管理勇气。真正高级的拉动,追求的是“流”,不是“忙”。我经常跟老板们说:哪天你看到产线停了一半,整个工厂还能安然交付,你的拉动就及格了。 就这样吧。拉动的本质不是工具,是一种基于信任的契约——后工序相信前工序会在需要的时候精准响应,前工序相信停下来的等待不是浪费。没有这种契约,再贵的系统也只是个显示屏。
精益拉动生产车间物流AGV
精益拉动生产车间物流AGV

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:你以为的看板拉动,可能根本不是拉动 https://www.dachanpin.com/a/tg/66559.html
赞 (0)
单件流:别再盲目推了!一个老师傅的实战掏心话
上一篇 2026-08-02 19:41:43
约束理论(TOC):不是砍成本,是砍约束
下一篇 2026-08-02 20:35:46

相关推荐

  • 云端织梦:当计算之力化作无形星河

    你是否曾在某个深夜凝视过手机屏幕?指尖划过视频应用的进度条,高清画面如流水般顺畅流淌;点击文档图标,跨越千里的同事正与你共同修改同一行文字;甚至家中的智能音箱,只需一声指令便会播放你喜爱的乐曲。这些习以为常的瞬间背后,都藏着一个看不见的庞大体系 —— 云计算。它不像电脑主机那样有实体的外壳,也不像 U 盘那样能握在掌心,却以一种温柔而强大的方式,将计算的能量…

    2025-09-09
  • 人机协作:当前制造工厂里最被高估也最被低估的落地真相

    我去年跑了珠三角17家不同规模的制造工厂,见过砸了三百万做出来放在展厅当摆设的人机协作线,也见过十万块改出来让老板笑到合不拢嘴的小工位改造。太多年了,这个词被吹成了智能制造的万能解药,也被很多小老板当成了资本圈钱的噱头。 别神化也别贬低,人机协作就是个解决痛点的工具 很多人开口闭口就是智能制造升级,上来就要全产线换人。说实话,绝大多数工厂根本不需要这么玩。 …

    投稿 2026-08-24
  • PCBA打样避坑指南:工程师们的 “痛并快乐着” 之旅

    PCBA打样这事儿,说起来像极了给电子设备做 “产前体检”,只不过体检对象是密密麻麻的电路板,而操刀的工程师们往往在 “惊喜” 与 “惊吓” 间反复横跳。有人抱着完美设计图坐等样品,结果收到的板子能当暗器飞镖;有人为了省几百块钱找小作坊,最后花几倍成本返工 —— 这圈子里的糗事,能攒成一本《电子工程师血泪笑话集》。 就拿隔壁工位老王来说,上月他给智能花盆做 …

    2025-09-18
  • 失效模式与影响分析(FMEA):别再拿RPN值自欺欺人了

    做了十几年质量,见过太多公司的FMEA文件,说实话——有一半以上都是废纸。不是吗?表格填得密密麻麻,严重度(S)、频度(O)、探测度(D)打分打得头头是道,RPN值算到小数点后两位……可产线该停还是停,客户该投诉还是投诉。问题出在哪? RPN的‘数字游戏’早该叫停 RPN = S × O × D。这个公式本身没问题,但太多人把它当成了唯一的指挥棒。你想想看,…

    2026-06-12
  • 方向盘上的光阴故事

    老周的出租车方向盘磨出了包浆,指腹划过那圈温润的木纹时,总能想起 20 年前刚握上方向盘的日子。那时他还是小周,在驾校练车时总被教练骂 “方向盘握得比命还紧”,如今双手搭在真皮座椅扶手上,看着仪表盘上跳动的 “自动驾驶模式已激活” 字样,倒生出些恍如隔世的滋味。 这辆换代的新能源车是公司三个月前刚配的,初次启动自动驾驶功能时,老周攥着副驾扶手的指节都泛了白。…

    2025-09-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息