伺服电机选型,我踩过的坑够你笑一年——但全是真金白银换来的!

前几天厂里一台新设备趴窝了,一查,伺服电机过载烧毁。当初选型时销售拍胸脯说“绝对够用”,结果呢?扭矩选小了,加减速时电流飙升,驱动器直接报警。唉,这种低级错误,说实话,我十年前也犯过。 很多同行初选伺服,第一件事就看功率——3000转、1.5kW,买!结果装上发现抖得像筛糠,或者根本带不动负载。问题出在哪?扭矩-转速特性你吃透了吗?

功率?扭矩?先搞清你的负载再说

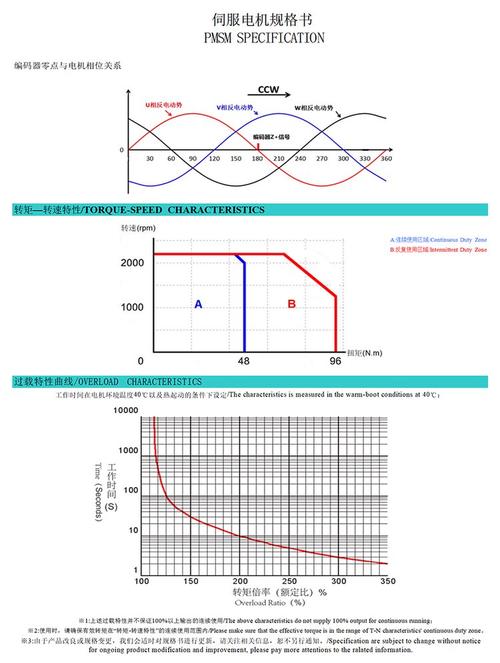
伺服电机的铭牌功率只是个参考值。真正决定能不能干活的是连续扭矩和峰值扭矩。比如一个1kW的电机,额定扭矩3.18Nm,峰值可能到10Nm——但只能坚持几秒!如果你的负载在加减速段需要长期超过额定扭矩,不烧才怪。
伺服电机扭矩转速曲线图 标注连续区和峰值区
更隐蔽的坑是惯量匹配。负载惯量与电机转子惯量的比值,厂家建议通常20倍以内,但高速高动态场合最好5倍以下。有一次我用西门子的电机带个大圆盘,惯量比30倍,调来调去就是过冲,最后加了减速机才搞定。白花了几周时间!

编码器分辨率,不是数字越大越好

现在很多电机标配23位绝对值编码器,看着很唬人。但你真的需要那么高精度吗?17位增量式在一般定位场合绰绰有余,价格还便宜一大截。绝对值编码器好处是断电记忆位置,多圈不用回零,对于安全要求高的设备(比如压机)确实需要。但如果是简单传送带,多花的几千块就算交智商税了。 问:伺服电机运行时出现异响和振动,是什么原因? 答:大概率是增益参数没调好。速度环比例增益太高,电流环响应跟不上,电机就会啸叫。先用默认值,再慢慢提升刚性等级。如果还是振,检查联轴器对中,或者机械结构有没有共振点。我就碰到过一次,电机安装底座刚性不足,一加速整台机架嗡嗡响——加筋板解决。
伺服电机安装底座刚性不足导致共振示意图
伺服电机安装底座刚性不足导致共振示意图

调试——自动调谐真能一劳永逸?别太天真

调试——自动调谐真能一劳永逸?别太天真
调试——自动调谐真能一劳永逸?别太天真
现在的伺服驱动器都带自动调谐功能,按一下就能计算负载惯量和最优参数。听起来很美好,对吧?但实际用起来,十次有八次得到的不是最优解。自动调谐测出的惯量可能偏大,导致刚性设得太保守,定位时慢吞吞;有时又过于激进,一启停就超调。 我的建议是:手动微调!先自动调谐得到基础值,然后手动增加速度环增益直到振动临界点,再退回来一点。位置环增益则在不过冲的前提下尽量提高。这个过程很磨人,但效果立竿见影。 问:伺服电机和步进电机,小项目用哪个更划算? 答:关键看你对速度稳定性和闭环控制的需求。步进电机低速共振明显,高速扭矩掉得厉害,而且开环控制,丢步了都不知道。伺服电机有编码器反馈,不会丢步,低速也能保持平稳。如果只是简单的开环定位,负载轻、速度低,步进足够;一旦要求动态响应、快速启停或者位置严格同步,老老实实上伺服。别省那点钱,后期调试、停工损失更大。 最后提醒一句:千万不要只看样本册的曲线图,那是实验室数据。现场实际工况——电缆长度、环境温度、供电波动——都会影响性能。选型时至少留20%的扭矩余量,电缆超过20米务必加粗线径。这些细节,书本上不会告诉你,全靠教训攒出来。 下次再聊伺服电机与变频电机的区别,那也是个大坑。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:伺服电机选型,我踩过的坑够你笑一年——但全是真金白银换来的! https://www.dachanpin.com/a/tg/66644.html

赞 (0)
变频驱动(VFD)选型:那些书本不会告诉你的坑
上一篇 2026-08-04 10:10:49
减速机选型实战:从参数陷阱到终身不坏的秘诀
下一篇 2026-08-04 11:04:44

相关推荐

  • 雾计算(工业):制造工厂降本增效的下一个核心抓手

    上个月跑东莞的汽车零部件产业园,碰上个老板愁眉苦脸。刚花两百万上了自动化产线,也上了云平台,结果高峰期数据传输卡得要死,质检环节延迟个一两秒,整批零件就废了。真的冤。很多工厂数字化改到一半,才发现云计算解决不了所有问题。 为什么工业场景非要用雾计算 云计算的核心是把数据集中到远在千里之外的云数据中心处理,算力够强,成本也低,但它解决不了一个最核心的问题:延迟…

    投稿 2026-09-05
  • 铸造工艺的痛点与突围:别让气孔和缩松毁了你的铸件

    干了二十年铸造,最恨什么?气孔!缩松!裂纹!——还有永远调不好的工艺参数。简直让人抓狂。你猜怎么着,即便到了2025年,很多厂还在凭老师傅的手感干活,一出问题就加冒口、改浇道,结果越改越糟……说实话,搞铸造的哪个没半夜被电话吵醒过——铸件报废,整炉完蛋。今天不扯虚的,就聊点车间里的硬核痛点,以及这两年我们踩过的坑和看到的新路。 砂型铸造?古董手艺也得数字化 …

    2026-06-15
  • 从手绘板到云端:计算机辅助设计(CAD)如何重构现代工业制造

    很多人一提到CAD,第一反应还是“电脑画图”。这认知,至少落后十年。 别拿CAD只当画图工具,它早就是工业数据的核心入口了 三十年前接触工业设计的时候,老工程师全靠一把比例尺一块绘图板,一张船用发动机的曲轴图纸,画完要小一个月,改一处配合尺寸,整张图几乎要重描,绘图员手上的铅笔印,半个月都洗不干净。现在呢?计算机辅助设计(CAD)改个公差,鼠标点三次的事儿。…

    投稿 2026-08-31
  • 工装夹具:被中小加工厂低估的产能隐形武器

    我跑过不下百家中小机加工工厂,见过太多老板攒钱换百万的新机床,升级五轴系统,转头对工装夹具抠抠搜搜,能用就凑合用。 不就是夹个工件吗?很多人都这么想。 错了。 为什么说工装夹具是产能隐形放大器 上个月去东莞常平一家做新能源汽车结构件的小厂,老板拉着我叹气,说订单排到三个月后,八台数控车床连轴转还是交不出货,招工又难,产能卡死了。 我绕车间走了一圈,问题一眼就…

    投稿 2026-09-06
  • 工业网络安全:别以为断网就安全了,你的产线可能正在裸奔

    上个月去一家汽配厂,车间主任指着一排机床跟我说,这些设备从来不联网,绝对安全。我瞄了一眼,每台机器后面都插着网线,顺着线找到交换机,交换机上赫然接着一个4G无线路由器——灯还闪着。我问这干嘛的,他说为了方便远程调试。得,又一家以为关了窗就飞不进苍蝇的主儿。 工业控制系统(ICS)的漏洞,这些年就像雨后春笋一茬一茬往外冒。2010年震网病毒搞瘫伊朗离心机的时候…

    2026-06-27

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息