其实SMED不难,难的是打破惯性。今天就掏心窝子聊聊,怎么把换模时间从按小时算,变成按分钟算——甚至秒。我踩过的坑、骂过的街,都在里面了。
不是设备慢,是你压根没区分内和外
当年我带第一条SMED项目线时,自信满满。搞了录像分析,把所有动作拆得清清楚楚。结果一看,内部作业和外部作业全搅在一起。什么意思?机器停着,操作工才跑去找模具、去找工具、去找垫片——这些本该在机器运转时就做完的事,全部变成了停机等待。这就是典型的“外转内”,罪大恶极。SMED的第一性原理:把内部作业(必须停机才能做的)和外部作业(可以在机器运转时做的)彻底分开。就这么简单一句话,做到了,换模时间起码砍半。做不到?后面步骤都是白搭。
我记得有次,一个老师傅死活不听,非得停机才磨刀。我说你提前磨好不行吗?他说“怕刀不对”。后来我逼着他把历史用刀数据整理成标准对照表,贴在机台边上,他再也没停过机磨刀。人啊,有时候就是懒——或者说,对改变有种本能的恐惧。

标准化?先搞定那堆该死的螺栓
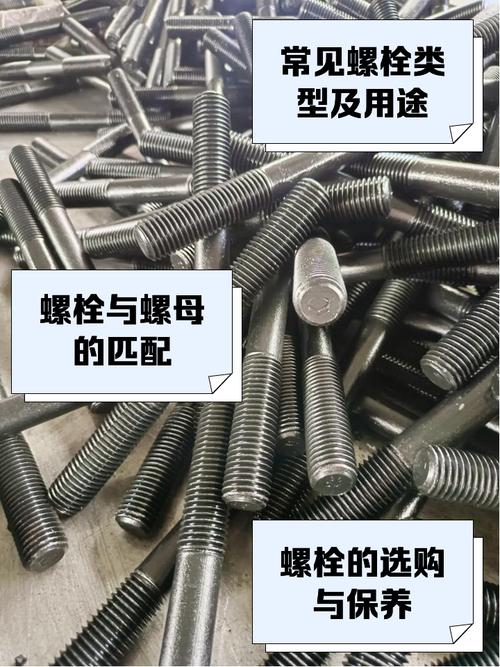
SMED推行到后半程,就是和五花八门的零件做斗争。一个模具上七八种螺栓,长度不同,螺纹不同,有的要内六角,有的要外六角。操作工换个模得带一兜子扳手,还经常拿错。我当时的脾气,直接让机修班把所有紧固件统一成几种规格,颜色标识,定置管理。螺栓数量砍掉60%,平均紧固时间从7分钟降到40秒。这不是技术革命,这是管理革命。
然后就是那些定位销。很多老设备,定位销孔早就磨损了,模具靠上去晃里晃荡,工人得敲敲打打调半天。使用锥形定位销或液压定位夹紧,实现“一放即合”,这才是快速换模该有的样子。还有快速夹治具、磁力模板、气动快换装置……这些硬件投入,说实话,真不贵。但很多老板宁愿多雇两个换模工,也不愿花两万改个快夹。账算不过来,该骂。
问:SMED是不是只适合大批量少品种的产线?
答:恰恰相反!SMED在小批量多品种场景下是救命的。大批量时代,换模一周一次,你感受不到痛;现在一个订单可能就几千件,一天换三四次模,每次停半小时,你算算浪费多少?快速换模就是让你把小单也做出利润来。我们辅导过一个做连接器的厂子,最小订单量从5000降到500还能赚钱,靠的就是10分钟以内换模。
人比设备难改?那就用“影子训练”治治
我遇到的最顽固的抵抗,不是来自机器,而是人。工龄二十年以上的老师傅,觉得你这是花架子,“我这样换模二十年了,也没见出啥事”。你不能硬顶,得用数据打脸。我们搞并行作业演练,把换模过程拍下来,投影放大,所有人一起看,一帧一帧抠。老师傅自己看到视频里自己来回走了三十几步拿工具,脸上挂不住了。然后我们让熟练工与新手搭配,并行作业,动作标准化,像F1赛车换胎那样精准分工。结果呢?换模时间从55分钟直接降到12分钟。那个老师傅后来成了SMED推广的急先锋,逢人就吹。人就是这样,面子没了,里子就会变。
还有个思维误区:都以为换模时间就是用秒表掐出来的那个数。其实不对。从上一模末件下线,到下一模首件合格,中间所有时间都是浪费。很多人忽视了“调整调试”这个大头。换装五分钟,调试两小时,听过吧?把调试工具化、参数化、目视化,才是终极解法。比如注塑模具,提前测好模温、锁模力,做成二维码贴在模具上,一扫就导入机台。这些看起来简单,整合起来就是壁垒。

问:我们车间空间小,并行作业展不开,怎么办?
答:这是经典借口。空间小,就优化动线,或者分时并行。外部作业全部移到线外准备区,做一个换模台车,把所有需用的东西按顺序摆好,推到机边,操作工伸手就是。你以为是空间不够,其实是逻辑没通。我去过一家做电机的厂,车间挤得转身都难,硬是靠挂架和移动手推车,把换模时间压缩了70%。别找客观,找方法。
SMED的隐藏关卡:防呆与目视化
快速换模做到七八十分,就会碰到新瓶颈——出错。人一快,就容易忘事、装反、漏拧。怎么办?用防呆设计消灭选择。比如模具定位槽做成不对称,反了根本装不进去;气管接头用不同形状的快插,错不了;扳手全部配扭力限定型的,拧到位自动打滑。这些细节,书本上很少提,但实战中至关重要。再配合目视化管理:模具状态看板、换模标准作业票、换模时间推移图,所有这些都摆在现场,让异常无处遁形。我甚至在一家厂把换模工具箱做成阴影板,少一把扳手一目了然,换模准备时间又省了5分钟。别小看这些小打小闹,聚沙成塔。
迈向零换模:你敢想吗?

SMED的终极形态是什么?一触换模(OTED,One-Touch Exchange of Die)——按个按钮,几十秒完成。这不是科幻。汽车冲压线上,大型模具十几吨,照样3分钟换完。靠什么?全自动夹紧、输送带连接、定位零偏差。当然,不是所有行业都需要这么极致,但理念是通用的:把换模动作简化到不能再简,标准化到不能再标。
我常跟团队说,快速换模不是项目,是习惯。经常看到一些工厂,做一期SMED改善,时间降下来了,奖也领了,过半年又弹回去。为什么?没有固化到SOP里,没有纳入日常考核。必须把换模流程拍成示范视频,新工人上岗一看就懂;把换模时间做成图表,挂在车间,每天看趋势;班组长每天巡线,抓不按标准作业的现行。只有靠这些笨功夫,成果才能守得住。
最后说个扎心的事。有些厂,压根不需要SMED那么复杂。他们把模具分家族,把相似产品归集排产,减少换模次数。这叫生产平准化前置,是更省事的招。但多数情况下,订单本身就是碎的,你躲不开。那就老老实实搞快速换模。投入小,见效快,三个月回收成本,不香吗?
讲了这么多,其实就三句话:分内外,转并行,死磕标准。但真要做到位,得流几身汗,得罪几个人。别指望看两本书就能搞定。动手吧,现在。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED):我花了十万块买回的教训,您可别重蹈覆辙 https://www.dachanpin.com/a/tg/66678.html