干机械设计十五年,最怕听到的一句话就是——‘表面处理随便做做就行,能省则省。’说这种话的新手,最后都拎着满是锈斑的零件来找我,脸皱得像盐雾试验后的镀锌板。上周去供应商那儿,看见一批304不锈钢接头居然长了红锈,检测下来膜厚不到3μm。老板当场摔了游标卡尺。我一点不意外,因为图纸上只写了‘表面处理:镀装饰铬’…….连个标准号都没标。
这就是典型的外行指挥内行。表面处理不是化妆,是零件的盔甲。做错了,成本翻倍不说,整台设备跟着遭殃。
先从防锈说起:你以为镀锌就万事大吉?
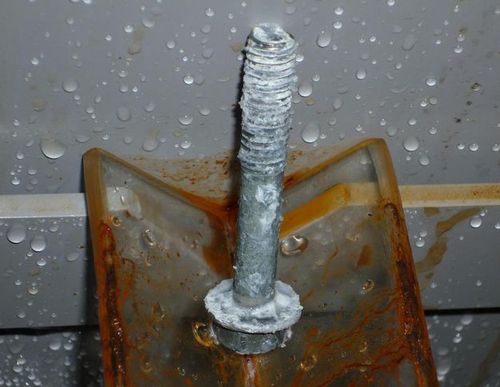
镀锌是最常见的了。便宜,蓝白钝化后银亮亮的,客户看着就喜欢。可很多人不知道,普通镀锌在户外撑不过两年。我自家阳台的晾衣架,当初图省事用了镀锌螺丝,现在一摸一手铁锈——特别有生活感! 环境分类必须明确:C1室内干燥,C2低湿度,C3城市户外,C4工业区沿海,这些在ISO 12944里写得明明白白。有次给一个化工厂做搅拌轴,他们在图纸上标‘镀锌’,我直接拿起电话吼了回去:‘你那边盐酸雾气,镀锌是想给铁做酸洗吗?’——后来老老实实改成了哈氏合金,再没提过省钱。
还有个误区:以为不锈钢就不会锈。唉……201、304、316区别大了去了。碰上氯离子环境,304照样点蚀。年初有个做泳池设备的客户,选了304不锈钢,结果三个月后全是针孔。我建议用双相钢,他们嫌贵,最后报废的那批货够买双相钢三次。这事儿我自己也懊恼——早该在评审会上拍桌子坚持。
问:一般工业螺栓,到底选镀锌还是达克罗?
答:看扭矩要求和脆性风险。普通8.8级螺栓镀锌可以,但10.9级以上慎用——氢脆能让你半夜惊醒。达克罗无氢脆,耐盐雾能到1000小时以上,不过膜层软,不适合反复装拆。成本嘛,达克罗是镀锌的三倍左右。对了,如果用在铝件旁边,还得考虑电偶腐蚀,达克罗含锌铝片,与铝电位差小,反而不容易产生电化学攻击。我们做过对比,镀锌螺栓配铝板,三个月接触面烂成一片,达克罗就没事。所以别光看单价。
阳极氧化:被神化又被误解的工艺
铝合金表面处理,阳极氧化是绕不开的。色彩丰富,硬度高,还环保——这几年六价铬禁令逼得很多人转行。但是!现实远比广告残酷。上个月,一套铝合金腔体外壳,客户指定‘亮黑氧化’,做出来色差大得像斑马线。供应商喊冤,说图纸没写材质牌号。6061和7075氧化效果天生不同,硅含量高的压铸铝更是噩梦,搞不好直接烧焦。 阳极氧化前必须明确材质、膜厚、封孔方式(热封还是冷封)以及染料牌号,否则扯皮够你受的。
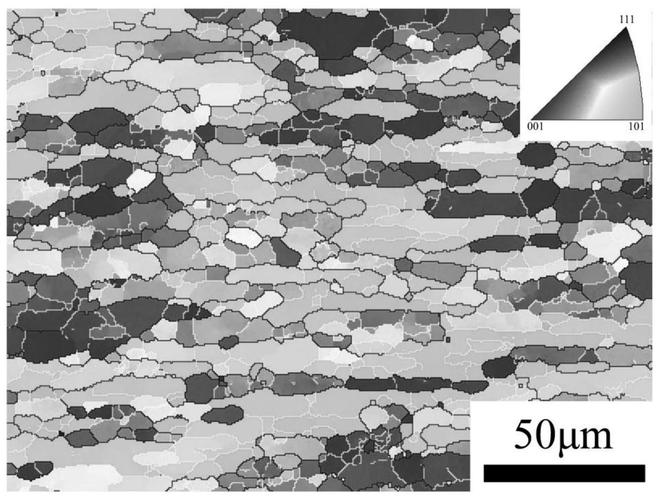
还有那个‘硬质氧化’——有人以为越硬越好,膜厚做到80μm,结果零件尺寸变了,配合一塌糊涂。激光打标也受影响,膜太厚容易打不透。记得去年有个无人机零件,硬氧后脆得断在组装线上,我怀疑是温度控制出问题,槽液老化没监控。一查记录,果然,冷冻机坏了三天没人发现。说实话,这种细节,不在现场根本闻不到那股焦糊味。
问:Micro-arc oxidation(微弧氧化)到底值不值得上?
答:看你是不是真的需要超高耐磨和耐腐蚀。微弧氧化陶瓷层硬得能划玻璃,盐雾轻松过2000小时。但问题是,工艺不稳定!不同批次颜色、粗糙度能差十万八千里。而且它会把零件尺寸‘吃’掉几十微米,精密件要留余量。费用嘛,比普通氧化贵五到十倍。我们只在液压缸体、国防零件上用。民用?大部分是噱头,不如老老实实做硬氧加特氟龙封孔。对了,最近听说有厂子把微弧氧化用在耳机壳上,就为了那个‘陶瓷手感’,营销玩得溜,实际良率哭死。
粉末喷涂 vs 电泳:被忽视的边疆
大型结构件,粉末喷涂简直统治级。不用溶剂,厚膜一层搞定,边角覆盖好。但问题是,很多设计师根本不管固化曲线!粉末厂家给了温度时间表,产线工人为了赶进度,拉快链速,结果涂层没完全交联,一碰就掉。我见过最离谱的,喷了半年就开始粉化,检测下来固化度不足60%。当甲方指着鼻子骂,你找谁哭?
电泳则适合内腔复杂的薄壁件,那均匀度没得说。然而前处理是命门——脱脂不彻底,磷化膜挂不住,电泳出来全是缩孔。有次跟一条量产线,发现他们用的是自来水配槽,钙镁离子太高,磷化液一个星期就废了。老板还舍不得买纯水设备,最后整批卡车轮毂召回,赔偿八位数。我只有一句话:活该。
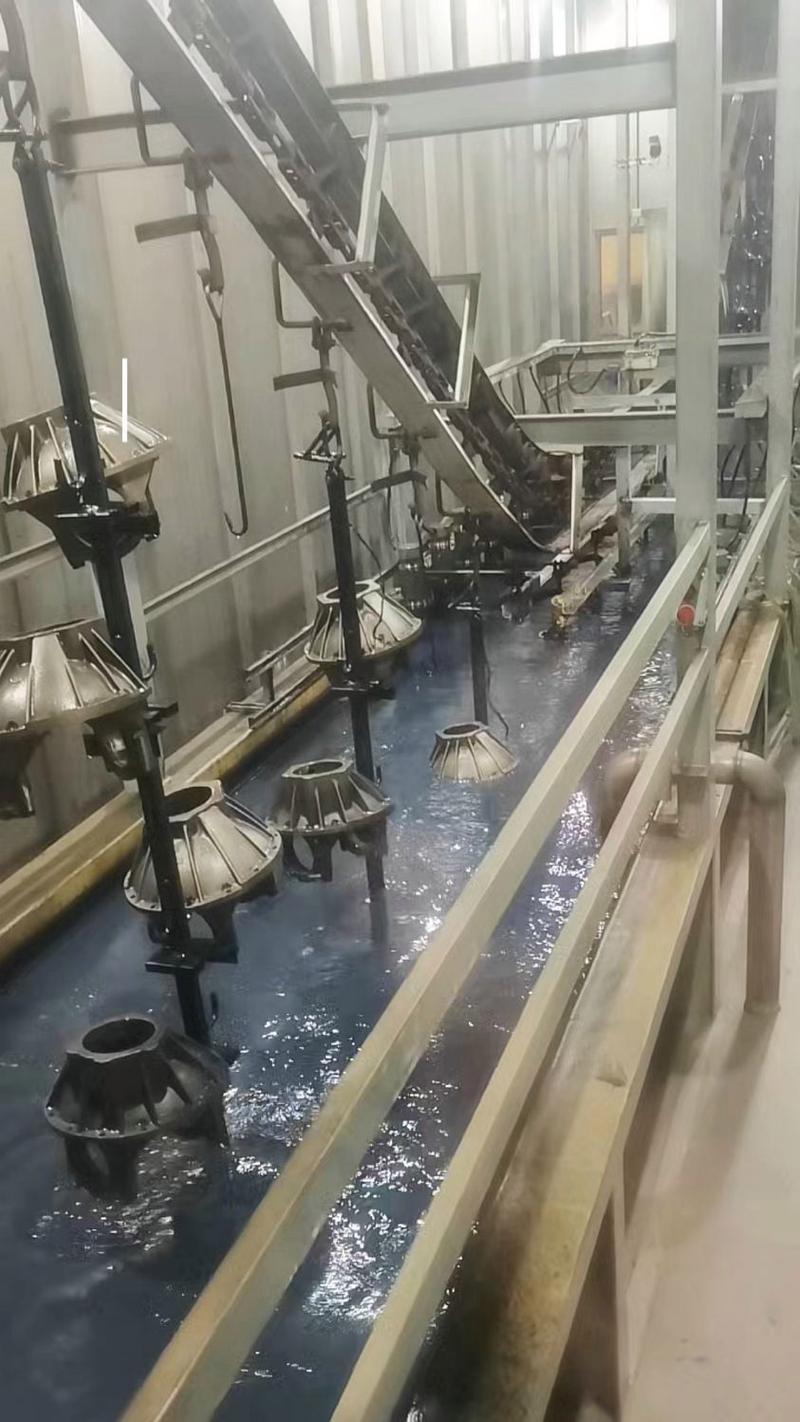
现在环保查得严,无磷前处理(硅烷/锆化)成了主流。很多人反映与粉末结合力不好,其实是因为硅烷膜太薄,必须控制施工窗口。有些老厂根本不测电导率,靠手感,哎,时代变了,连我这种老古董都买了笔式检测仪。别迷信经验,测数据!
2025年,这些表面处理新技术悄悄颠覆行业
干这行得保持好奇心。最近两年,锌铝镁合金镀层在光伏支架上杀疯了,耐蚀性比热镀锌高5-10倍,切口还能自我修复——这玩意儿我亲眼验证过,拿小刀划伤后放盐雾箱,1000小时切口还是白的。还有PVD物理气相沉积,以前只在刀头、模具上用,现在手机中框、水龙头都用上了,七色斑斓还不褪色。不过PVD对基体表面粗糙度要求变态,Ra得0.2以下,否则就是麻子脸。
更狠的是石墨烯涂层!前年展会看到,薄薄一层透明膜,耐盐雾超过3000小时,还能导电。就是价格离谱,一公斤涂料够买辆五菱宏光。目前只用在海上风电螺栓上,普通工业部件?等成本降一个数量级再说吧。
问:小批量多品种,哪种表面处理最灵活?
答:必须推化学镀镍。不用挂具,复杂内腔也能均匀沉积,硬度、耐磨、耐蚀兼顾。而且可以镀在铝、钢、铜甚至塑料上(前提是活化处理)。我特别推荐中磷化学镀镍,光亮不生锈,盐雾能到200小时以上。更妙的是,它可以补差——零件尺寸磨损了?镀镍增厚0.02mm再磨,起死回生。我们车间常年备着化学镀镍液,经常帮兄弟部门救急。成本比电镀稍高,但省了夹具和返工,总体划算。
写到这里,其实就一个核心:表面处理没有万能方案,只有最适合工况的答案。不要相信供应商的通用推荐,他们可能只想卖库存。亲自去现场看槽液颜色、闻气味、摸手感——这些书本上没有的细节,往往决定了十年后你的设备是否还在运转。下次再有人跟你说‘随便做做’,建议你把这篇文章甩给他。当然,前提是你舍得。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:表面处理选型,我们交过的智商税够买一辆车了 https://www.dachanpin.com/a/tg/57732.html