量具的“脾气”
干了十几年质量,说实话,我最怕的就是新量具进厂。明明校准证书上写得漂漂亮亮,一到产线上就开始闹情绪——同一个零件,张三测出来合格,李四一量就超差了。你找供应商理论吧,人家两手一摊:“我们的量具绝对没问题!” 这种时候,火气上头也没用,因为问题的根源往往不在量具本身,而在测量系统。去年我们公司花大价钱上了套视觉检测设备,结果做MSA的时候发现,GRR居然飙到45%!45%啊同志们,这意味着将近一半的测量误差是系统造成的。当时项目组所有人都傻眼了。后来一查,原来是车间温度波动太大,而镜头对环境特别敏感。你看,连环境都能算测量系统的一部分。
所以说,搞测量系统分析(MSA),绝不是看几份校准证书就完事了。它更像是一次对测量过程的“全身CT扫描”,得把可能藏污纳垢的角落都扒干净。不然,你辛辛苦苦收集的数据,可能从一开始就是一堆噪声。
永远绕不开的GRR
每次提到MSA,GRR就像一道必考题。但很多人做着做着就跑偏了。我见过最离谱的操作是:选了10个样品,让3个检验员每人测3次,算出一堆数字往报告里一填,然后签上大名——合格!拜托,这哪里是分析,根本就是走过场。💡
真正的GRR分析,首先得选好样品。样品不能全是接近规格中心值的“优秀选手”,那样变差小,GRR自然好看。必须覆盖整个公差带,甚至故意混入几个边缘件,才能把测量系统的分辨力逼出来。记得有次我们做轴径的GRR,一开始全用合格品,结果%GRR只有12%。后来换了批包含超差件的样品,数值立刻跳到35%,一下子就暴露了操作员对卡尺读数的主观差异。
问:GRR多少才算合格?是不是必须低于10%?
答:话不能说得太死。通常的规则是:%GRR低于10%算优秀,10%到30%之间可能接受,高于30%就得整改了。但这里面有个坑——你以为的数字“好”,很可能是因为你的样品变差太小,或者测量工具精度不够。我更看重的是ndc(可区分类别数),低于5的话,说明测量系统连零件间的差别都分不清,%GRR再漂亮也没用。❗️

偏倚与线性:被忽略的慢性毒药

比起GRR的“急性发作”,偏倚和线性更像是温水煮青蛙。有一回我们测一种软材料,卡尺量具的测力太大,每次都会把表面压下去一点点。几个月下来,所有数据都偏小,可愣是没人发现。直到客户投诉零件装配干涉,我们才回头做分析。结果,偏倚显著,而且线性还出了问题——小尺寸偏得少,大尺寸偏得多。你说这数据还怎么用?
这种教训教会我一件事:做偏倚和线性分析时,一定要用高精度基准件,并且定期核查。别以为买台三坐标就能高枕无忧,基准块本身也会磨损。我建议至少每半年覆盖一次工作范围,多做几个点的对比,画出那条“偏倚-基准值”的线,斜率要是飞了,赶紧停机校准。✅
问:每次换新产品都要做全新的MSA吗?
答:不一定,但相似零件、同一测量系统的情况下,可以引用历史数据做评估。可关键的尺寸特性,特别是涉及到安全、装配的,还是老老实实做一遍。我见过最偷懒的工厂,一份MSA报告用了三年,结果产品升级后公差带收窄,测量系统直接跟不上,出了批质量事故。所以,别省那点时间,该做就做。😱
数字型量具真有那么靠谱?
现在动辄就是数字化量仪,带蓝牙传数据,看着确实高级。但它们照样会闹妖。我们车间有把电子卡尺,每次开机都归零,可是用了半年后,重复性反而下降了。一查,原来是滑轨里藏了细小铁屑,手动推拉时卡滞。所以,别以为有了数显就不用做稳定性监控。每天用标准块打一下,记在控制图上,这才是最实在的。
再扯远一点,有些软件能自动计算GRR,但里面的选项你懂吗?比如ANOVA法和Xbar-R法的区别?ANOVA更全面,能把操作员和部件的交互作用也算出来,但计算复杂,很多人就随手选了Xbar-R。要是交互作用显著,Xbar-R给出的%GRR会偏乐观,结果是把隐患隐藏了起来。去年审核时,我们的一个供应商就在这里栽了跟头。
问:有没有快速判断测量系统是否足够的方法?
答:除了看%GRR和ndc,我有个土办法:拿几个已知值的硬质样块,让你怀疑的操作员反复测量,观察极差。如果极差超过公差的20%,那就得警惕了。当然,这代替不了正规MSA,但能在现场快速发现问题。💪
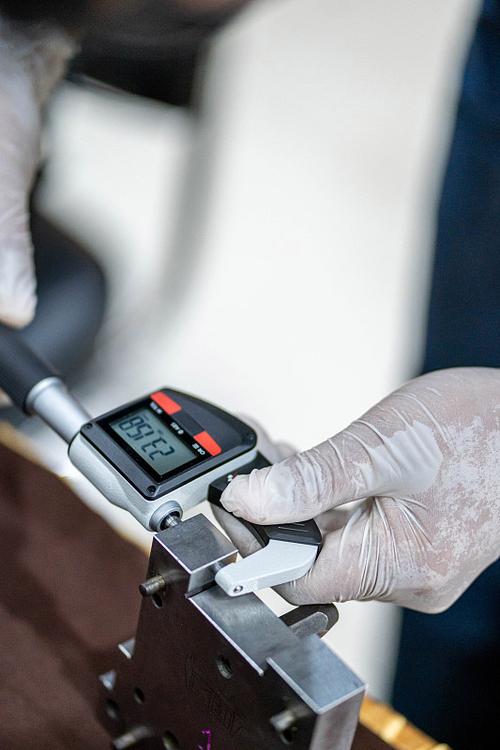
说到底,测量系统分析(MSA)不是一次性的体检,更不是应付审核的作业。它是一种持续的风险意识。你只有真正理解了自己的测量数据有多大水分,才能做出靠谱的决策。否则,所有基于数据的改善,都像在沙滩上盖楼。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别再让量具毁了你的数据! https://www.dachanpin.com/a/tg/66827.html