干了十几年设备维护,要说故障诊断,第一反应还是——头疼。
真的,有时候你盯着那堆振动频谱,感觉就像在看天书。明明耳朵能听见轴承在尖叫,频谱上偏偏一片祥和。开玩笑呢?
不过话说回来,现在这行当跟五年前完全两码事了。前阵子我们厂上了一套无线振动监测,说实话,一开始我嗤之以鼻。不就几个探头加个网关?能比手持式准?
结果,打脸来得太快。
那个深夜,差点出人命
记得特清楚,凌晨两点多,手机疯了一样震。
系统报警:3号空压机组,驱动端振动烈度从 4.5 mm/s 突然蹿到 11.2 mm/s。趋势图曲线上扬角度都快垂直了。
我当时就骂了一句——这破机器上周才大修过!
套上工服冲进车间,隔老远就听见那声音不对劲。不是正常的嗡嗡声,而是有节奏的“咔…咔…”——像锤子敲在铁板上。
拿手持点检仪复测,确认数据无误。赶紧下令紧急停机。
拆开一看,好家伙,锁紧螺母松了半圈,转子窜动量超标三倍多。再转半小时,非得抱死不可,高温摩擦点燃油气的话——
后果不敢想。
别觉得我夸大。工业现场,很多大事故的源头就是这类看似不起眼的松动。❗

频谱分析:老法师的直觉 vs 算法的偏执
故障诊断这手艺,以前特讲究“听音辨位”。老前辈拿根螺丝刀顶在轴承盖上,耳朵凑过去,能听出保持架磨损还是滚道剥落。但人耳朵的频响才多少? 高频衰减得厉害,早期故障根本听不出来。
现在都玩频谱和包络解调。可是吧,新问题又来了。
有一回,某台减速机的监测平台频繁报警,提示高速轴轴承保持架缺陷频率。AI 诊断报告言之凿凿,建议马上更换。
我过去用手摸,温度正常,加速度峰值也不算高。再调出原始时域波形——完全没有冲击信号。
咋回事?
仔细排查才发现,润滑油里混进了极少量金属碎屑,造成局部测点误报。AI 只认特征频率,却忽略了运行工况。
所以说,故障诊断绝对不能迷信自动化。 算法有时候很轴,需要人来纠偏。
问:振动监测到底该设多少报警阈值?好几家供应商给的宽泛标准,根本没法直接用。
答:啧,这问题问到点上了。ISO 10816-3 那些标准只能当参考,必须建立本机基线。 我们一般是机器磨合稳定后,连续采集两周数据,算正常值的均值和方差,用统计方法设黄色预警(均值+2σ)和红色报警(均值+3σ)。另外,速度值要看频段,加速度值单独设,绝不敢一刀切。💡
问:老旧设备没法加装在线监测,用手持点检仪怎么提高故障检出率?
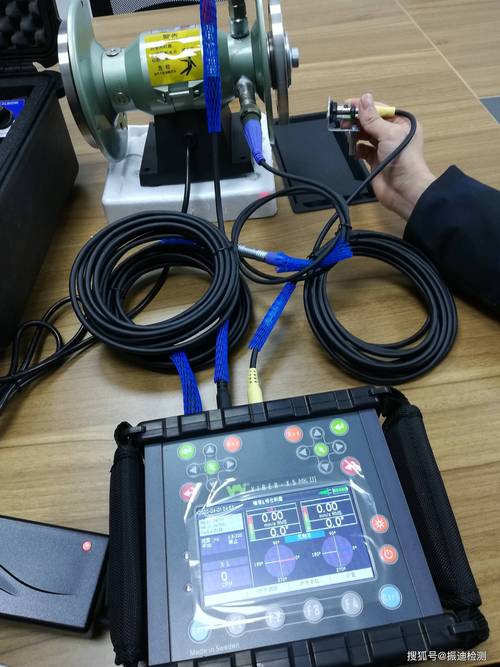
答:谁规定老旧设备就不能上网了?加几个无线传感器没那么难。实在不行,手持方案也有诀窍:每次测点位置做标记,保证重复性;采集参数调高线数,至少 6400 线,不然早期故障频率湮没在噪声里。还有个招,同型号机器横向对比,比较频谱相似度——我们靠这法子揪出过好几起隐性不对中。
油液分析:被严重低估的搭档
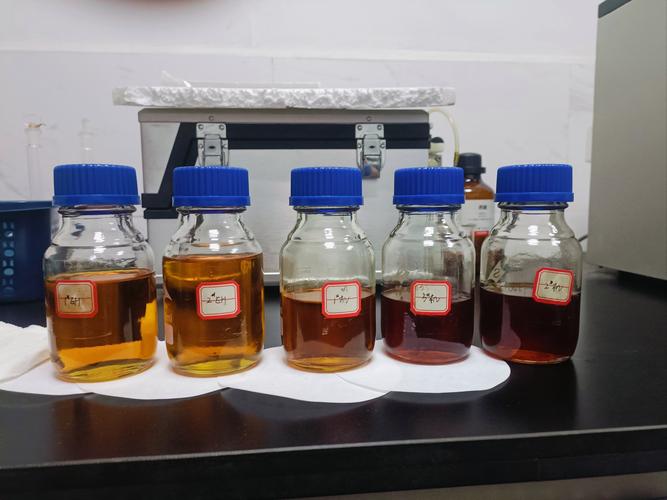
搞故障诊断的,眼睛老盯着振动温度,却忘了油液也是“血液”。
去年有台进口磨床,主轴振动一直很稳,可加工表面质量却莫名其妙开始波动。测圆度、测动平衡,都没毛病。
直到取了油样送去光谱分析,硅含量严重超标,还有大量切削液特征元素。终于找到根——密封圈微漏,磨削液渗进润滑油路,污染了稀油站。
这要是光看振动频谱,再看半年也白搭。
主轴的“感冒”是从血液里来的。
所以现在我们的预测性维护策略,都是振动+油液双线并进。特别是低速重载设备,油液里的磨损颗粒信息比振动灵敏得多。✅
把人逼疯的那些事
现场待久了,啥离谱情况都能碰见。讲个真实的,
有一次故障排查,所有参数都指向某台泵的轴承内圈损伤,但换了三套轴承还是振。最后发现——
底座灌浆层开裂了。水泥基础松动,振动通过地脚螺栓反传到泵体,频率特征跟轴承包络谱简直一模一样。
你说坑不坑?
这就是故障诊断里的“声东击西”,得考虑结构传递路径,不能只盯着旋转部件。
还有回,变频电机转速波动,电流频谱里出现转差频率边带,差点被误判为转子断条。结果只是参数设置不当,变频器降载时电压补偿没跟上。
所以,干这行必须时刻警惕,别被表象带沟里。 有时候想省事靠专家系统,但专家系统不会替你爬高下地、去摸管道振动、去听异常气流声。这些活,机器干不了。
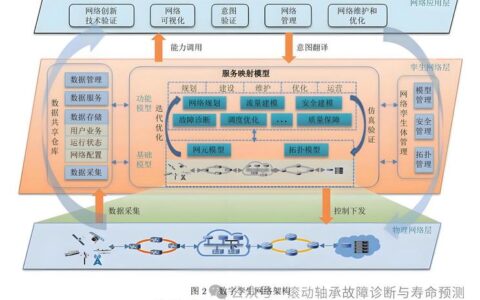
业内最新趋势是数字孪生,把物理设备整个映射到虚拟空间,实时比对预期与实际差异。听上去很美,但数据质量和模型校准是两大天坑。没有扎实的现场数据积累,数字孪生就是空中楼阁。
说到底,故障诊断,一半靠设备,一半靠人。经验这东西,没法速成,就是在一次次惊心动魄的深夜报警里,一点点磨出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:现场手记:故障诊断这活儿,干得我头皮发麻 https://www.dachanpin.com/a/tg/66851.html