
先抛一个结论:安灯系统(Andon)绝不是一条拉绳那么简单。但很多厂子愣是把它用成了高级警报器——这就亏大了。去年在宁波一家汽配厂,我看到产线上方的电子看板滚动着「工位3缺料」,红灯一闪一闪,结果班长慢悠悠走过去,五分钟没人理。真事。当时我脑子里就一句话:这安灯装得,跟没装一样。
你以为的安灯 vs 实际跑起来的安灯
刚入行那会儿,我也被丰田的案例洗过脑——安灯系统(Andon) 的核心是「发现问题就停线」,全员扑上去解决,根因不挖透绝不重启。多酷啊,对吧?后来自己主导了两个项目才明白:这套逻辑在欧美日可能还行,在国内多数中小企业,停线?老板先把你停了。
可安灯真的没用吗?不是。是我们把顺序搞反了。❗ 关键不在「停」,而在「暴露」。很多工厂的异常是藏着掖着的——反正KPI只看产量,线速调低一点、不良悄悄返工、设备小毛病修修补补也能动。安灯一上,这些全透明了。那个电子看板就像公共审判台,哪个工位总亮红灯,谁脸上都挂不住。
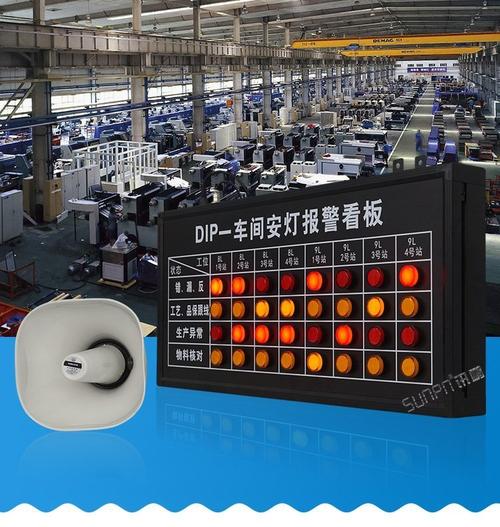
我见过最狠的一家浙江工厂,老板直接把安灯的异常次数跟车间主任的奖金挂钩。头一个月,主任脸都绿了——以前能压的事现在全捅出来。但三个月后,设备综合效率(OEE) 硬生生从68%提到82%。💡 这才叫把安灯用活了:别光顾着拉绳,要配套逐级上报机制,亮灯后多久没人响应自动升级给更高级别,同时后台记录每一条异常的类型、时长、处理过程,用于周复盘。
一个你绝对想不到的坑:安灯与MQTT的孽缘
技术选型上,我干过一件蠢事。第一阶段图省事,直接用Wi-Fi把安灯按钮接到系统后台。结果呢?车间机器人一开,信号干扰导致时不时误报。操作工一天被假警报搞烦了,干脆把按钮线拔了——得,整个系统瘫痪。后来改用基于工业以太网的MQTT协议,有线+无线冗余,才算稳下来。但MQTT的QoS(服务质量)等级没设对也出过幺蛾子:QoS 0的消息丢包了,导致一条停线事件没记录进去,差点跟客户扯皮。

说实话,现在跟同行聊,我都强烈建议:物理按钮必须保留。不要觉得全触摸屏就高大上。手套沾着油污的时候,还是那个大红按钮最靠谱。✅ 另外,声光报警器别装太高——有的厂子吊顶六米,灯闪了根本看不清,蜂鸣声也被机器覆盖。最佳高度是齐眼或略上方,声音要有辨识度,最好能区分物料异常、质量异常、设备异常。
别被「智能安灯」忽悠瘸了
最近几年,动不动就有服务商兜售AI视觉安灯,说是能自动识别工人动作、产品缺陷。我试过一套,在实验室里识别准确率98%,一到车间,光照变化、沾了粉尘的镜头、反光工件,误报率飙升到30%。一线操作员骂声一片。不是说AI不行,是数据基础还没打好就上花活,属于自杀式数字化转型。
我认为务实路径是:第一阶段老老实实搞传统按钮式安灯+电子看板+简单MES对接,跑半年,把异常数据喂饱。第二阶段再针对高频异常点试点AI辅助,比如用红外传感器防缺料、用振动分析防设备故障。💸 还有成本:一个按钮一两百块,一套AI相机几万块,哪个投入产出比高自己算。
说到这里,必须上点干货。下面是两个经常被问到的实际问题:
问:我们产线比较短,只有七八个工位,有没有必要上安灯?
答:太有必要了。工位越少,停工带来的损失越集中。即使只有三个工位,中间一个卡住,前后都在等。简单配置:每个工位一个带指示灯按钮,连到一个平板或旧显示器做看板,用Excel都能拉数据。成本不过三千块,但可以让停工时间缩短一半——因为是即时暴露。不过前提是,你得有个快速响应流程,比如规定亮灯后两分钟内相关责任人必须到场。
问:老设备很多,不支持联网,安灯系统能改造吗?
答:能。这反而是安灯的优势。你可以不碰设备本身,通过外挂传感器(比如光电开关、接近开关、电流互感器)来采集状态。比如注塑机开合模,在安全门上贴个磁簧开关,信号拉到IO采集模块,再通过Modbus RTU转TCP的小盒子入网。全程不需要动原装PLC程序。我们改过一台90年的冲床,照样接进安灯,还能统计冲压次数。
最后说两句掏心窝的话。安灯系统(Andon)这东西,七分管理三分技术。见过花大价钱上全套安灯,结果管理层嫌数据难看,后期偷偷把报警阈值调得极宽,等于自欺。也见过小厂就用一块白板、几个磁扣搞「物理安灯」,反而人人为异常负责。我不是技术唯新派——能暴露问题、能推动改善的,就是好安灯。别迷信品牌,也别照搬理论,找个跟你车间一样脾气犟的老师傅,一起蹲产线三天,自底向上设计,出来的系统才贴肉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon)到底值不值?我们踩过的坑和意外的收获 https://www.dachanpin.com/a/tg/66878.html


