上个月去一家汽车厂,看到产线旁边的网线乱得跟瀑布似的。我随口问了一句:“这用的还是Profinet?” 对方的工程师一脸苦笑:“别提了,老早想换TSN,但一听到‘时间敏感网络’这名字,领导就说‘再等等’。” 啧,这种场景我见太多了。
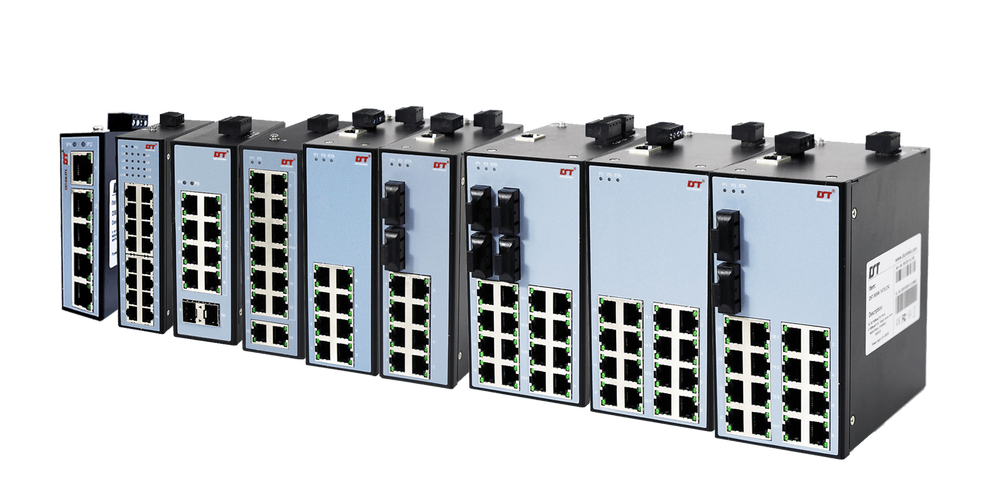
说实话,工业以太网这玩意儿发展到现在,PROFINET、EtherNet/IP、EtherCAT 三分天下,本来大家都相安无事。可这几年突然冒出来个TSN,一下子把水搅浑了。有些厂商吹得天花乱坠,说什么“一统江湖”,有些却又支支吾吾——因为自家的协议栈还没适配好,对吧?
TSN不是新技术,但为什么突然火了?
其实时间敏感网络的那几套标准——802.1AS时钟同步、802.1Qbv流量调度——老早就有了。但真正让TSN进入工业视野的,是智能制造对确定性的变态需求。举个例子:以前一条产线,控制器发个指令延迟几毫秒,根本无所谓。现在你要让AGV和机械臂在同一个网络里协同,延迟抖一下,可能就撞上了!❗ 这种“硬实时”的活,过去的工业以太网要么靠专用硬件(比如EtherCAT的从站芯片),要么就得做网络隔离。但TSN理论上可以在标准以太网硬件上实现——这就很诱人了。
更关键的是,OPC UA over TSN这套组合拳,让IT和OT融合不再是纸上谈兵。以前咱们的MES系统读个设备状态,得经过网关、协议转换、甚至要停机……烦得要死。现在如果能直接从云端对现场设备进行数据建模,实时性还保证在微秒级,想想都觉得——香。😋
实际落地,坑多得让我想骂人
不过话说回来,我这两年参与的几个TSN试点项目,没一个省心的。最大的问题:带宽资源争夺。TSN的调度机制确实厉害,但如果你的网络里混着大把的罗克韦尔老EtherNet/IP设备,或者西门子的老Profinet RT设备,它们根本就不搭理你的时间片!结果呢?你就得专门划个VLAN,或者干脆另铺一张网——这跟以前有啥区别?💡
还有,交换机的配置复杂到离谱。每个端口的时间特性都要调,队列映射、门控列表……哪怕用着CC-Link IE TSN现成的配置软件,我那个做集成的兄弟还是抱怨:“点一下鼠标等十秒,改个参数思半天。” 这还没算上安全——你要是把IT网和TSN网接一起,攻击面直接扩大,安全策略怎么做?头大。
几个你必须知道的关键词(不是概念堆砌!)
既然说到这了,我把现场经常被问到的几个词掰扯清楚:
PROFINET over TSN:PI组织推的,主打向下兼容。意思是老设备还能用,新设备切到TSN通道。听着挺好?但实际测试下来,混跑时kpi会有个百分之几的波动——对精度要求高的场合,可能就不太行。
EtherCAT+TSN:倍福搞的那个,其实不是纯TSN,更多是作为EtherCAT G的补充,把主干网升级到千兆。底层从站还是那个FPGA,实时性没变。
CC-Link IE TSN:三菱和CLPA推的,这个倒是原生基于TSN,而且把循环通信和非循环通信直接规划好了。日系车厂用得越来越多,国内有些电池产线也开始铺——不得不说,日本人搞工艺适配还是有一手。

问:我们厂现在是Profinet,想过渡到TSN,最省钱的路子怎么走?
答:别想着一步到位!先把主干交换机换了——那种支持802.1Qbv的,比如Hirschmann的RS40系列或者MOXA的TSN交换机。边界的现场设备照样用Profinet,通过网关做映射。等老设备淘汰得差不多了,再逐段替换到支持TSN的IO模块。这样投资能分摊到三五年,不至于一下把预算干废。另外,一定要拉上你的自动化供应商提前做网络负载测试,我见过太多纸上谈兵最后翻车的案例了。
问:听到有人说TSN可以完全替代EtherCAT,真的假的?
答:瞎扯。EtherCAT那个“飞读飞写”的机制,延时可以做到10微秒以下,而且从站成本极低——因为它根本不需要强大的控制器。TSN再厉害,纯软件栈在通用MAC上能达到的抖动也就几十微秒级别。除非将来网卡硬件把整个协议栈都offload掉,否则在高速运动控制领域,EtherCAT至少还能再统治五年。不过,在那些非极限场景,比如机器人之间的协同、视觉数据同步,TSN真的能抢掉不少市场。
最后说句可能招骂的话:现在推TSN最凶的,往往不是用户,而是芯片厂商和交换机厂商。因为——多了卖点嘛。但对咱们搞制造的人来说,稳定压倒一切。一个协议到底值不值得花大价钱升级,你得看它能不能解决你产线上具体的瓶颈,而不是看PPT上那条漂亮的曲线。行了,就扯这么多,我要去救那个被TSN配置折磨的兄弟了……
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业以太网的下一站:TSN到底行不行? https://www.dachanpin.com/a/tg/66893.html