车削加工精度总是不达标?这些细节你可能忽略了

在车间摸爬滚打这么多年,谁还没被车削精度问题折磨过?尺寸超差、表面粗糙度惨不忍睹、刀具寿命短得离谱……这些问题一冒出来,交货期就悬了。前两天还碰到一个活儿,图纸要求公差±0.005mm,结果试切了三件才找对感觉——不是机床不行,是工艺细节没抠到位。 说实话,很多老师傅都觉得车削就那么回事儿:装夹、对刀、走程序。可现在的数控车床越来越精密,反倒把人的因素放大了。你手一抖、参数选错、冷却液没浇对位置,床子可不惯着你。

动态刚度:看不见的杀手

动态刚度:看不见的杀手
动态刚度:看不见的杀手
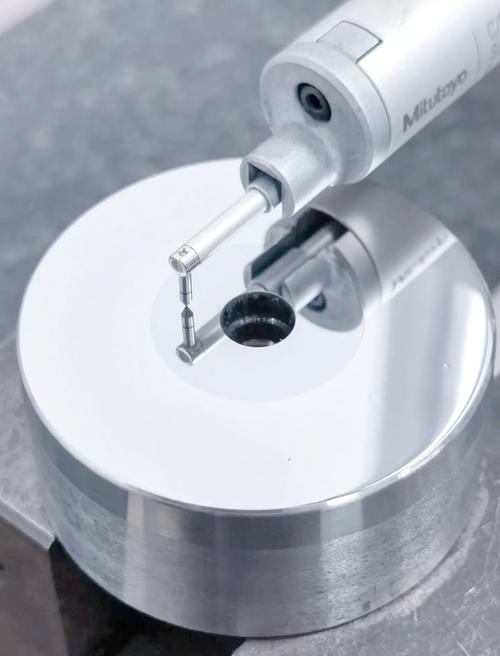
车床主轴动态刚度测试装置
车床主轴动态刚度测试装置
先聊一个容易被忽视的问题——工艺系统刚性。你以为机床标称刚性就是实际刚性?太天真了。刀具悬伸长度、尾座顶尖力、卡爪夹持状态,甚至工件本身的形状,都会让整个系统的刚度发生剧烈波动。长轴车削时,中间不加跟刀架,那振动纹能让你怀疑人生。 记得有一次加工一根细长轴,直径20mm、长度500mm,按照常规参数车出来全是振纹。后来把主偏角从90°改成75°,加大前角,同时顶尖顶紧力调小了一点,一下子安静了。所以说,动态刚度得靠试切去摸,光看课本没用。 问:车细长轴时振刀严重,除了加跟刀架还有啥好办法? 答:跟刀架是最后一招,但很多时候可以不动它。先试试反向车削——刀具从卡盘侧向尾座方向进给,让工件受拉力,能大幅抑制振动。再调整切削参数:降低切削速度、增大进给量、采用小主偏角的刀片。有时候把刀尖圆弧半径从R0.4换成R0.8,切屑形态一改,振动就弱了。冷却液要浇在刀尖前刀面上,别只冲铁屑。

刀片槽型选错,你怪床子不行?

刀片槽型选错,你怪床子不行?
刀片槽型选错,你怪床子不行?
车削刀片不同槽型对比实际应用
车削刀片不同槽型对比实际应用
这事儿不吐不快。不少操作工随手拿个通用槽型刀片就上车削加工,结果断屑断不了、刃口崩得快,然后抱怨床子老化。其实刀片槽型跟加工材料、工况深度绑定。比如车不锈钢,用锋利刃口、大前角、浅槽型才能降低切削力;车淬硬钢,就得用负前角、带倒棱的强韧槽型。 我去年做一批PEEK工程塑料件,刚开始用金属刀片,表面全是毛刺。换用未涂层、抛光前刀面的铝用刀片,转速提到2500转,问题迎刃而解。所以别省那点刀具成本,配错了刀片,废品率一上去更亏。 问:加工铝合金时经常产生积屑瘤,表面被划伤,怎么办? 答:积屑瘤是铝合金车削的常见病。首选大前角(20°以上)、抛光前刀面的刀片,最好是金刚石涂层或者PCD刀片。切削速度得拉高,让切屑来不及粘在刃口上——线速度200-300米/分起步。充分冷却,用油基切削液效果优于水基。如果允许,微量润滑(MQL)也能减少粘结。另外,每刀切深别低于0.1mm,避免挤压摩擦。

热变形:精度头号公敌

说到精度,热变形绝对是头号公敌。精密车削时,机床预热半小时和没预热直接干,尺寸能差出去0.02mm。更别说切削热让工件膨胀,凉下来又缩,量具测不准。尤其铝、铜这类热膨胀系数大的材料,车间温差大时,早中晚尺寸都不一样。 我养成的习惯是:首件检验前让机床空运行15-20分钟,冷却液循环稳定。关键尺寸尽量在恒温时段测量。如果是批量生产,得考虑刀具磨损补偿的规律——用数控系统的刀具寿命管理功能,或者加机内测量装置。
数控车床热补偿技术原理示意图
数控车床热补偿技术原理示意图
再进阶一点,现在的新型数控系统(像发那科Series 0i-F Plus、西门子828D)都带了热位移补偿功能,通过温度传感器实时修正丝杠和主轴的热伸长。如果你的机床支持,建议打开,稳定性提升明显。 问:不锈钢切削时刀具磨损太快,有没有延长寿命的技巧? 答:不锈钢加工硬化倾向强,导热差。首先,切削速度要适中,太快产生大量热,太慢产生积屑瘤——304不锈钢用涂层硬质合金,线速度推荐80-120m/min。其次,采用高压冷却(70bar以上)精准喷射到切削区,把热和切屑冲走。刀片材质选耐热性好的PVD涂层(如TiAlN),刀尖圆弧适当加大到R0.8-1.2mm能分散应力。另外,吃刀量别太小,防止在硬化层里摩擦。对了,用雾状润滑附在刀尖上效果有时候比浇注更管用。 回到车削加工本身,很多问题其实藏在不起眼的环节。比如卡盘的跳动,你定期校正了吗?液压卡盘的软爪使用前要镗一刀,这谁都知道,可有几个班组能坚持每换工件就镗?还有刀具悬伸,过长就牺牲刚性,能短则短,并用防振刀杆。 说到底,车削加工不是玄学,但对细节的敏感度决定了成品的等级。下次遇到精度不达标,别急着调程序,先看看周围——铁屑的颜色、声音的异常、振动的手感,这些才是加工现场最诚实的反馈。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工精度总是不达标?这些细节你可能忽略了 https://www.dachanpin.com/a/tg/66953.html

赞 (0)
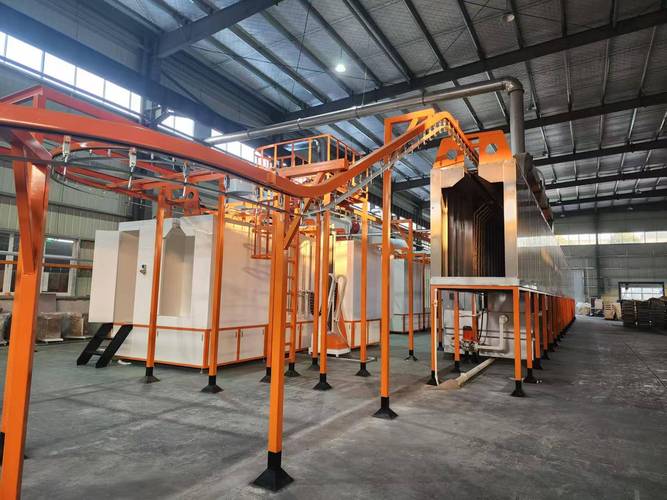
粉末涂层:为什么我越来越看不上传统喷漆了
上一篇 2026-08-10 02:36:32
精密磨削加工:模具制造的质量生死线
下一篇 2026-08-10 03:44:19

相关推荐

  • 别再拿GRR凑数:一线工程师眼里的测量系统分析(MSA)落地真相

    上周去珠三角某零部件厂做审核,翻到他们的MSA报告,整份GRR算出来12%,看着漂亮得不行,现场拿同一根轴的外径测了三次,三个检验员的数差了0.08mm——要知道图纸公差才0.1mm啊。说实话,这报告填得再好看,有屁用。很多人对测量系统分析(MSA)的印象,还停留在IATF16949体系审核时要掏出来的一摞装订好的纸质报告,算个数字,签个字,就完事了。 别把…

    投稿 2026-11-11
  • 5G专网(工业):那些没人跟你说的实话

    昨晚在车间待到凌晨两点,就为了调通那条5G产线。说实话,搞了这么多年OT,什么场面没见过,但5G专网这玩意儿,真是让我又爱又恨。你问我它有没有用?太有用了。但你要问我推不推荐直接上马?我得拉着你坐下来,好好掰扯掰扯。 落地两年,延迟还是那个“薛定谔的延迟” 宣传册上永远写着端到端延迟

    2026-07-01
  • 风里藏着山川的信笺

    青石板路被晨露浸得发亮时,我正站在徽州古村的巷口。墙根下的青苔顺着砖缝蔓延,像谁不小心打翻了绿色的墨汁,在黛瓦白墙间晕染出朦胧的诗意。卖早点的阿婆掀开竹蒸笼,热气裹着梅干菜肉饼的香气扑过来,混着远处祠堂铜铃的轻响,成了旅途最鲜活的开场白。背包带还带着昨夜晾晒的阳光味道,脚下的布鞋已经沾染上第一片落叶,橘红色的柿子在枝头摇晃,像是挂在时光里的灯笼。 沿着溪流往…

    投稿 2025-09-15
  • 镜头里的热闹:一场直播带货的真实切片

    手机屏幕亮起的瞬间,喧闹的音乐先一步钻进耳朵。画面中央的主播穿着亮黄色卫衣,袖口卷到小臂,双手在空中比划着,身后货架上堆满各色商品 —— 从包装鲜艳的零食到印着卡通图案的家居用品,每样东西都贴着醒目的红色价签。镜头时不时扫过旁边的助理,对方正忙着从纸箱里掏出新的样品,塑料包装袋摩擦的声音混在背景音里,反倒添了几分真实的烟火气。 这样的场景,每天都在无数个直播…

    2025-08-28
  • 执行机构选型:2025年我劝你换个思路

    说实话,十年前我第一次搞执行机构选型,捧着供应商给的样本册一页页翻,扭矩数据、防护等级、防爆认证数字密密麻麻,看得我眼花。结果呢?装到现场第三天就卡涩——图纸上算出来的扭矩,根本扛不住工况的黏着效应!后来我才悟了,纸上数据再漂亮,也抵不过现场一瓢冷水。 不过话又说回来,2025年的执行机构市场,确实和当年大不一样了。数字化浪潮一冲,连这种铁疙瘩都开始内卷。今…

    投稿 2026-07-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息