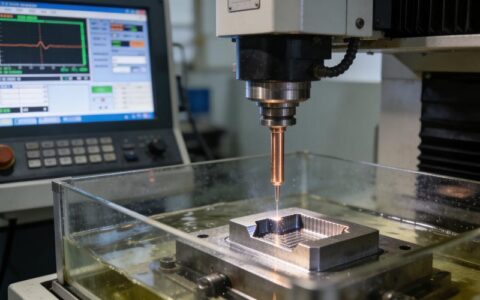
干模具这行二十年,我总跟徒弟说——磨削这活儿,会者不难,难者不会,一出事就是大事。不信?你想想:一个型腔电火花打完,单边留量0.02mm,热处理硬度HRC60,然后上磨床。砂轮一颤,或者冷却没跟上,立马给你烧出暗纹,整个模仁报废。几十万的材料费,老板能把你骂到狗血淋头。所以,精密磨削加工,它不是一道工序,是最后的鬼门关。
砂轮选不对,一切白费

说实话,很多新手以为磨削就是“硬碰硬”,砂轮硬、磨料锋利就行。错!磨削的本质是微刃切削,每一粒磨料都是一个小刀具。刀具钝了不修整,等于用钝刀生刮,必烧无疑。我去年接手一套高光透镜模具,要求Ra0.025μm,之前他们用白刚玉砂轮,怎么磨怎么有雾斑。我换成陶瓷结合剂CBN砂轮,粒度240#,硬度选N级,问题直接解决。为什么?CBN热稳定性好,磨HRC60以上的钢不软化;陶瓷结合剂自锐性适中,能持续露出新刃口。但!别以为CBN万能,磨硬质合金还得靠金刚石砂轮,磨普通钢件用刚玉最经济——这事儿跟做菜放盐一样,时机和量,全靠手感。
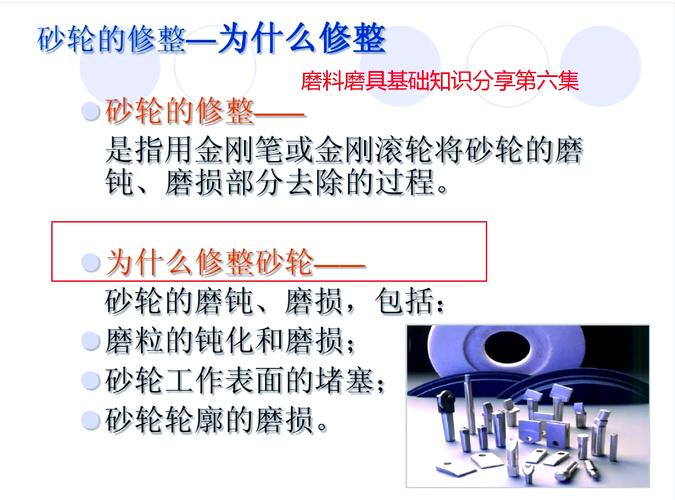
❗我的经验:精密磨削,砂轮修整比磨削本身更重要。金刚石滚轮修整完,要用油石轻轻锉一下砂轮表面,去除松动磨粒。那种不修整直接干的,我见过太多工件表面拉毛的惨案。
磨削参数的玄学?其实是物理
磨削速度、进给量、背吃刀量,教科书上都有表。但照搬表你就死了。举个真事:加工一个细长芯子,外径φ6mm长150mm,材料SKD11淬火。按照推荐参数,纵向进给20m/min,结果磨完中间鼓起0.008mm,圆柱度超差。我后来把进给降到8m/min,背吃刀量从0.005mm减到0.002mm,砂轮转速提到45m/s,多光几次,才搞定。为什么?磨削力导致工件变形。细长轴就像面条,热和力一夹攻,分分钟弯给你看。
✅小贴士:磨削液太重要。高压大流量,喷嘴对着砂轮与工件接触弧,压力至少1MPa。我见过有人用个细管子滴水,那不叫冷却,叫心理安慰。
问:磨削烧伤和裂纹怎么避免?
答:烧伤根本原因是磨削温度过高。从三方面堵:一是选砂轮,硬度降一级,组织号选疏松的(比如8号组织);二是参数,砂轮速度宜低不宜高,切深宜小,进给宜慢;三是冷却,充分冷却,必要时用浸渍砂轮。裂纹更可怕,往往是残余应力叠加,磨后必须立刻回火去应力。有一次我们磨空调压缩机滑片,大批量裂纹,最后查出是磨削液浓度太低,防锈也不行,磨后停放一夜就裂了。所以,磨后上防锈油,160℃回火4小时,别省。

从微米到纳米:现代磨床的精度突破

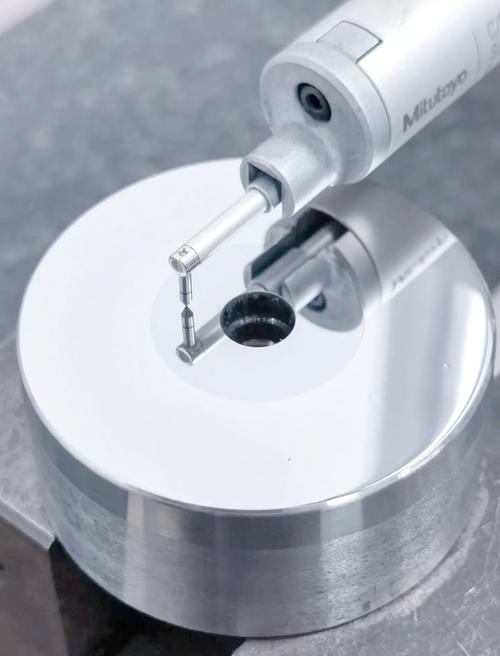
十年前我也觉得亚微米级磨削是噱头。直到用了带静压导轨的坐标磨床,重复定位精度0.1μm,我才服气。现在的数控外圆磨床,光栅尺闭环控制,砂轮架进给分辨率0.01μm,还可以在线量仪反馈补偿。加工轴承滚道,尺寸散差能控制在2μm内。不过话说回来,再好的设备,人不行也白搭。环境温度波动1℃,一米长的床身就能伸缩0.01mm。所以你夏天开磨床,空调得提前一小时开,还得等机床热平衡——这都是血泪换来的常识,对吧?
💡还有一个坑:砂轮平衡。哪怕新砂轮,也必须动平衡两次。先静平衡,装到法兰盘上再动平衡一次。不平衡量超过0.5g,高速旋转下振动量成倍放大,磨出表面振纹。我们曾为了赶货省了平衡步骤,结果一批模具钢表面粗糙度全超差,全部返工。那次老板罚了我两千块,记一辈子。
问:镜面磨削能到什么程度?真的能替代研磨抛光吗?
答:镜面磨削通常指Ra0.01μm以下,甚至纳米级。用树脂结合剂金刚石砂轮,粒度1000#~3000#,微量进给0.001mm,无火花磨削,的确能达到镜面。我们做过实验,磨SKD11淬火钢,Ra可以稳定在0.008μm,远优于手工抛光的一致性。但完全替代抛光?看情况。表面粗糙度够了,但磨削纹理是定向的,如果要求各向同性表面,还得加羊毛轮抛一遍。而且镜面磨削非常娇气,灰尘、油雾、振动都会破坏表面,对环境和操作要求极高。不是所有模具都值得上。一般光学模具、导光板模具必用,其他么,想想成本。
磨削加工的日常翻车与教训
讲个最近的翻车案例。接了一套汽车车灯双色模,大镶件外形磨削。工件装夹在电磁吸盘上,磨完拆下来检测,平面度0.03mm,但装到模架上就有缝。百思不得其解。后来打表发现:磨削时吸盘磁力把工件底面拉平了,实际底面是扭的,一旦松开立即弹回。解决方案?放三次不同方向垫纸,轻轻吸住,减少变形。这就是经验——哪有那么多高科技,拼的都是细节。
再说个惊喜:无心磨削。以前总觉得无心磨只适合大批量轴类。后来用无心磨磨细长销的头部锥面,效率比万能外圆磨高十倍,而且尺寸一致性极好。关键在导轮角度和托板高度的调整,调好了0.003mm的圆度跟玩似的。所以,别固守成规。磨削创新,往往来自被逼到墙角的难题。
最后,我经常强调:磨削加工一定重视安全。砂轮爆裂不是闹着玩的,防护罩必须完整,试运转一分钟不能少。曾经有同行砂轮崩块飞出,打穿铁皮柜。干这行,挣钱第二,命第一。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密磨削加工:模具制造的质量生死线 https://www.dachanpin.com/a/tg/66954.html